

Szerző: Weibo
Dátum: Oct 12, 2026
Formanyomólap útmutató: Kiválasztás, igazítás és kopás fröccsöntéshez
Egy 330 tonnás fröccsöntő gép három órája 2,5 mm-es PP tartályokban működött, az alkatrész egyik sarkán vakuval. A kezelő kétszer emelte meg a szorítóerőt. A folyamatmérnök kicserélte az ellenőrző gyűrűt. A karbantartás a "csavar és hordó" elemet tette a tartaléklista élére. A tényleges mérés másképp jött vissza: a mozgó és rögzített formalapok közötti párhuzamos eltérés a szorító pozícióban 0,14 mm volt. Ennél a mennyiségnél a formaleválasztó vonalnak általában 0,05 mm-en belül kell lennie.
Az ilyen típusú téves diagnózisok rutinszerűek a fröccsöntött padlókon, és a karbantartási költségvetés nagy részét rossz irányba költik el.
A formalap nem sima acéllemez. Ez a referenciafelület egy dimenzióláncban. A kapcsoló vagy a hidraulikus henger szorítóereje áthalad rajta a formába, és a képlékenyítő egység egy üregbe juttatja az olvadékot, amelyet a nyomólap elhelyez. Bármilyen eltérés ezen a referenciafelületen egyszerre két helyen jelenik meg: villogás az elválasztó vonalnál, és kopás a befecskendező egységen.
A formalap beállítja a nullapontot. Amint elhajlik, elhasználódik vagy elveszíti párhuzamosságát, egyetlen csavar, henger vagy folyamatbeállítás sem tudja helyrehozni ezt a hibát.
Mit irányít a penészlap valójában egy formázócellában
Minden fröccsöntőgép két nyomólapot hordoz. A rögzített lemez a befecskendező egységgel szemben lévő álló kerethez van csavarozva. A mozgó lap a kapcsolórudakon halad a billenőkapcsolóval vagy a hidraulikus bilinccsel. Mindkettőt a kötőrúd-távolság köti össze, és mindkettőt csak egy közös alap és egy közös tűrés köti össze a befecskendező egységhez.
Egy tányér egyszerre öt dolgot tart kordában:
- Párhuzamosság a szorító pozícióban, vagyis a két elválasztó felület közötti távolság a szorítóerő alkalmazása után.
- Az öntőforma rögzítési felületének síksága, amely meghatározza, hogy a formaalap egyenletesen ül-e vagy szikkad.
- Vastagság és vastagság tolerancia, mert ezek állítják be a szerszám által elviselhető zárási magasságot.
- Anyag és hőkezelés állapota. A fröccsöntőgép lapjain elterjedt öntvény és kovácsolt minőségek közé tartoznak az S45C, S50C és ZG270-500 osztályú öntvények.
- A kötőrúd furatának és a kidobó furatának hézaga szabályozza, hogy a forma milyen messzire tud elmozdulni terhelés alatt.
Az utolsó két pontot a vásárlók leginkább alábecsülik. A tökéletesen lapos hideget mérő lemez még akkor is elhajolhat, ha a szorítóerő eléri a 80 százalékot, és a forma hőtágulása hozzáadódik a tetejéhez. A 250 tonna alatti gépeken a műhely általában 0,02 mm és 0,05 mm közötti párhuzamosságot tart fenn 100 mm-enként, és ezt a mérést nem nyitott helyzetben, hanem szorító helyzetben kell elvégezni.
Van egy második, kevésbé nyilvánvaló feladat. A lemez egyben hűtőborda is. A penészhőmérséklet a formaalapon keresztül beszivárog, és az egyenetlen bordázattal vagy inkonzisztens falszakasszal rendelkező lapon lokális meleg és hideg zónák alakulnak ki az évek során. Azokban a zónákban jelenik meg az első mérhető deformáció.
A párhuzamosságot befogott géppel kell mérni, nem nyitva. A hideg, nyitott mérés kényelmes szám, amely nagyon keveset mond.
Miért jelenik meg a penészlap állapota a befecskendezés végén?
Amint a párhuzamosság elkezd sodródni, a következmények mechanikusak és megjósolhatók. A lánc nagyjából így fut:
- A szorítóerő egyenetlenül oszlik el az elválasztó vonalon, és a forma egyik sarka nagyobb terhelést hordoz, mint a többi.
- A kezelő látja a vakut, és növeli a szorítóerőt a záráshoz.
- A nagyobb szorítóerő tovább nyomja a lemezt a formába, ami felerősíti azt az eltérést, amely a villanást okozta.
- A penészszellőztetés egyenetlenül nyílik, így az üreges ellennyomás lövésről lövésre ingadozik.
- A képlékeny instabilitás arra kényszeríti a kezelőt, hogy állítsa be a csavar sebességét és az ellennyomást a kompenzáció érdekében.
- A csavar és a henger most olyan terhet vesz fel, amely a nyomólap toleranciájához tartozik.
Ez az oka annak, hogy "kicseréltük a csavart, és három hétig rendben volt" folyamatosan történik. Nem a csavar volt a probléma. Egy olyan nyomólemez kompenzálására használták, amely már elhagyta a tűréshatárt. Néhány ezer cikluson keresztül ez a kompenzáció felgyorsult oldalkopás, emelkedő olvadékhőmérséklet inkonzisztenciaként, és végül egy ellenőrző gyűrűként jelenik meg, amely korán meghibásodik, mert mozgó célpont ellen dolgozik.
A fordított diagnózis szintén hasznos. Ha egy vadonatúj csavart és egy vadonatúj hengert helyeztek be, és a vaku továbbra is megjelenik, mérje meg a párhuzamosságot, mielőtt bármi máshoz nyúlna. Ez az ellenőrzés körülbelül húsz percig tart, és nem igényel lebontást. A pótalkatrészek rendelése előtt kell megjelennie, nem utána.
Ha egy új csavar és henger nem rögzíti a vakut, a probléma soha nem az injekciós egységben volt. Először mérje meg a formalemezt.
Az öntőlap párhuzamossága és a csavarkopás: gyakorlati összehasonlítás
Az alábbi táblázat a műhelyben mért párhuzamossági eltérést térképezi fel az elsőként megjelenő tünetekhez, illetve az injekciós oldalon történt eseményekhez. Az ábrák egy 250 tonnás osztályú gépet írnak le, és nem publikált szabványok, hanem tipikus értékek, ezért érdemes a saját géprajza mellett elolvasni.
| Eltérés a szorítónál | Első látható tünet | Injekció oldali kopogtató hatás | Javasolt művelet |
|---|---|---|---|
| 0,05 mm-en belül | Egyik sem | Egyik sem | Normál megelőző karbantartás |
| 0,05-0,08 mm | Flash az egyik forma sarkán | Növekszik a szorítóerő, nő az ellennyomás, nő a csavarterhelés | Mérje meg újra és állítsa vízszintesbe a lemezt |
| 0,08-0,15 mm | A vezetőcsap egyenetlen kopása, a ciklusidő eltolódása | Plasztikus instabilitás, gyorsabb csavar- és hordókopás | Gépezze meg újra vagy cserélje ki a lemezt, ellenőrizze a csavart |
| 0,15-0,25 mm | Vágási vonal zúzódása, penészalap sérülése | Az ellenőrző gyűrű meghibásodik, mielőtt a csavar kompenzálni tudná | Gyártás leállítása, teljes igazítási felmérés |
| 0,25 mm felett | Penészkárosodás, biztonsági kockázat | Oldalsó terhelés csavaron, hordó furat bemetszése | Gépfelújítás |
A táblázatban két dolog érdemel kiemelést. Az első az, hogy a második sorból a harmadikba való ugrás az, ahol a költségek a leggyorsabban emelkednek. A 0,06 mm-rel kint lévő nyomólap gyakran visszahozható egy újraszintezéssel. A 0,12 mm-t elérő nyomólap általában megmunkálásra szorul, és a rögzítési felület megmunkálása után módosítani kell a gép által elfogadott zárási magasságot is.
A második az, hogy az ötödik sorban lévő hordófurat-pontozás nem jelenti be magát. Később úgy tűnik fel, mint egy csavar, amely már nem húz egyenletes súlyt, és addigra a csere költsége a csavart és a hengert is fedezi, nem csak egy alkatrészt.
A fröccsöntőgép legdrágább karbantartási döntése általában 0,08 mm és 0,15 mm között történik, amikor a nyomólap még javítható és a fröccsegység még egészséges.
Formalap munka és befecskendező egység alkatrészeinek beszerzése együtt
Amikor egy fröccsöntő gép átépítésen megy keresztül, a nyomólap-munkát és a fröccsöntő egység munkáját egy munkaként kell ütemezni, nem pedig kettőként. Egy tolerancialáncon osztoznak, és az új zárási magasságba újramunkált nyomólap eltolja a forma elhelyezkedését a fúvókához képest, ami viszont megváltoztatja a csavar és a henger felállítását.
A Zhoushan Microwave Screw Machinery Co., Ltd. 1990 óta gyárt csavarokat, hordókat és kapcsolódó műanyag gépalkatrészeket Zhejiangból, és nem végfelhasználókat szállít műanyagipari gépgyártóknak. Műhelye több mint 10 000 négyzetméteren terül el, és az Egyesült Államokba, Németországba, Dubaiba, Vietnamba és Thaiföldre szállítják. Újjáépítési projekteknél a fröccsöntő gép csavarja és hengersora lefedi a tűréslánc lágyító oldalát, amelynek a másik végén a lemez található.
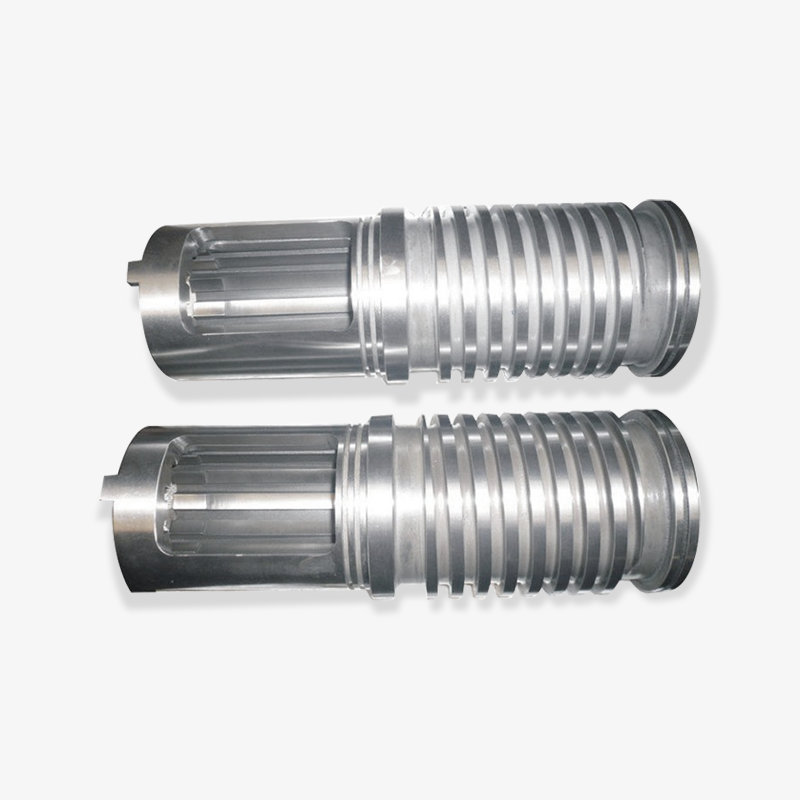
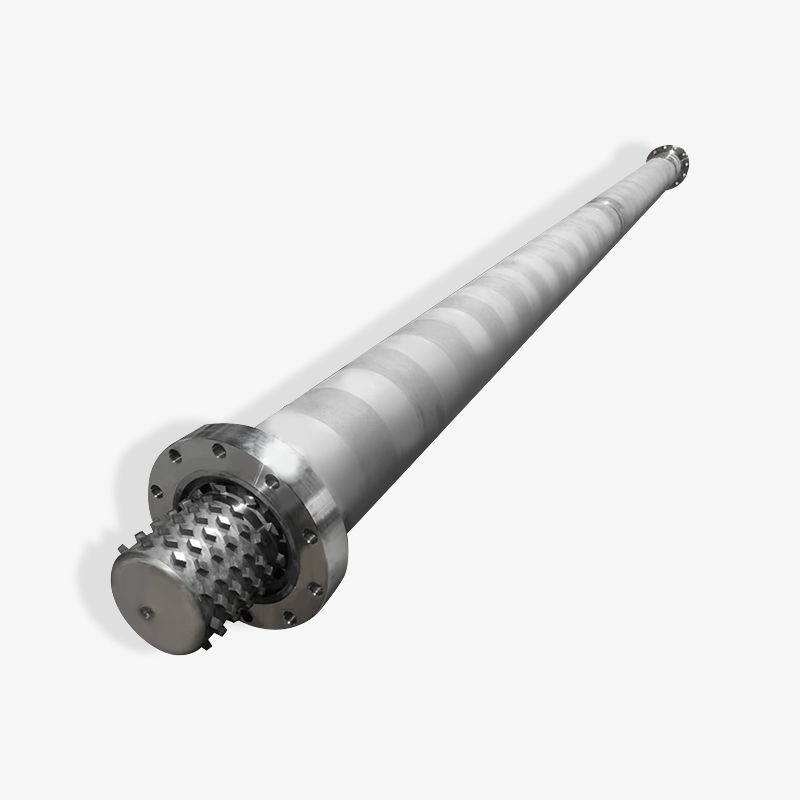
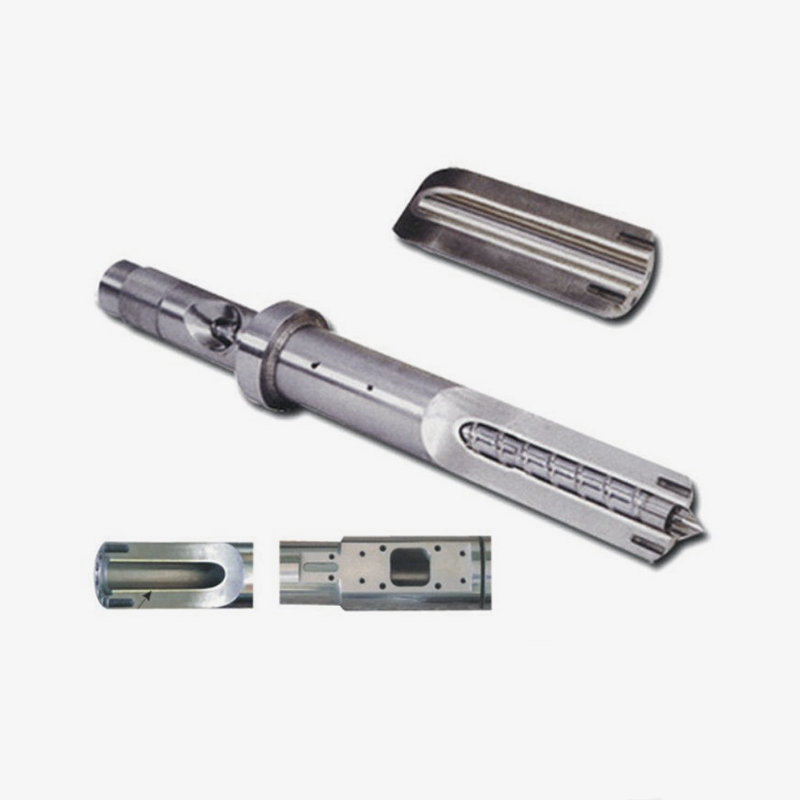
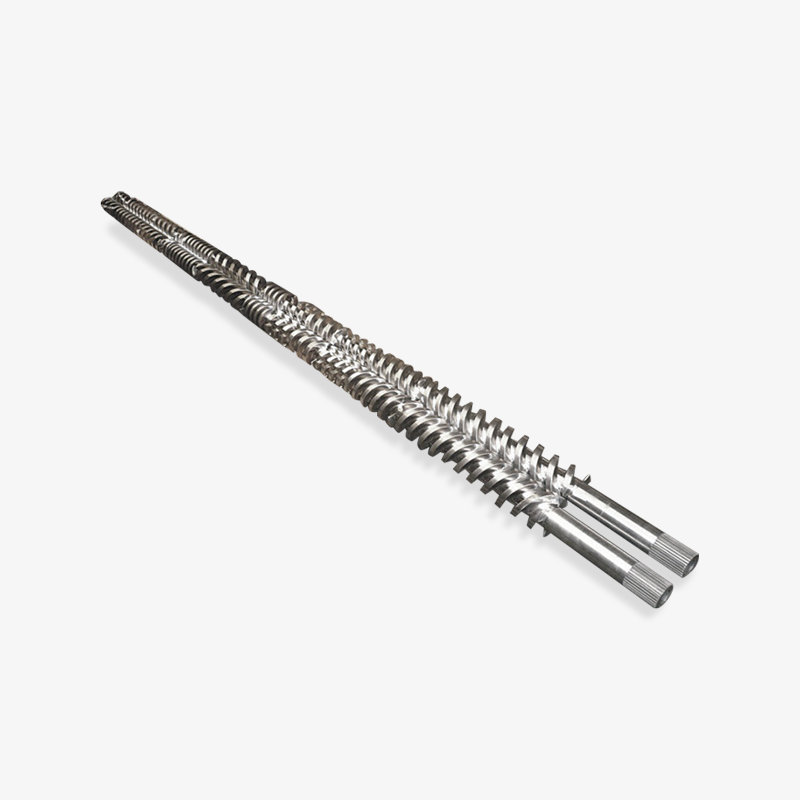
 Fröccsöntő gép csavaros henger A csavar a lágyítórendszer magja, és a műanyag alapanyagokat nyírják, összenyomják, keverik és forgó mozgással szállítják. A tervezés... Termék megtekintése →
A kettő együttes megrendelésénél az számít, hogy a szállító a géprajz alapján tud árajánlatot adni, nem pedig egy általános méret alapján. A csavar átmérőjének, az L/D aránynak, a hordóbélés minőségének, az ellenőrző gyűrű stílusának és a fúvóka karima felületének meg kell egyeznie a nyomólap zárási magasságával. Ha a lemezt újra megmunkálják, a fúvóka érintkezési helyzete elmozdul, és előfordulhat, hogy a szám rögzítése előtt megrendelt hordó nem fér el.
Ez az egyik oka annak, hogy az újjáépítési projektek jobban működnek, ha először a lemezfelmérést végzik el, és a befecskendezési egység sorrendjét a végső mérethez viszonyítják. Ez megmagyarázza azt is, hogy miért csúsznak olyan gyakran az újraépítési ütemtervek: a lemezfeladat és a hordórendelés párhuzamosan fut, a második pedig csendben az elsőtől függ.
Először vizsgálja meg a nyomólapot, majd rendelje a hengert a végső zárási magassághoz. Ha mindkettőt egyszerre rendeli meg, az újjáépítési ütemezések csúsznak.
A legtöbb visszaküldést okozó specifikáció részletei
A hordóbetét minősége az egyetlen változó, amely a legnagyobb mértékben mozgatja a csereintervallumot egy befecskendező egységen. Az alábbi táblázat három általános bélés-konfigurációt hasonlít össze ugyanazon a gépen, amely töltetlen polipropilént futtat, egy relatív kopási élettartam-index segítségével, ahol a szabványos nitridált hordó 100-ra van állítva.
Relatív kopási index a hordóbetét konfigurációja szerint (nitridált = 100)
Tájékoztató adatok kitöltetlen PP-re egy közepes űrtartalmú gépen. A tényleges élettartam az olvadékhőmérséklettől, a csavar sebességétől és a csiszolóanyag-tartalomtól függ.
A bimetál konstrukció az a konfiguráció, amelyen a legtöbb újjáépítési projekt végül landol, és ennek oka nem csak a kopásállóság. A bimetál hordó hosszabb ideig tartja furatát, ami stabilan tartja a csavarok közötti hézagot egy hosszabb szervizablakon keresztül. Ez a stabilitás az, ami valójában megvédi a lövés súlyának megismételhetőségét, és ez az az ingatlan, amelyért a legtöbb vásárló valóban fizet, még akkor is, ha úgy gondolja, hogy a keménységért fizet.
Vegye figyelembe, hogy a harmadik sáv nem automatikusan a helyes válasz. Töltetlen árugyantán mérsékelt csavarsebesség mellett az első konfiguráció gyakran gyorsabban megtérül, és a bélés extra költsége olyan előnyt jelent, amelyet az alkalmazás soha nem fog használni. A döntésnek nyomon kell követnie a töltőanyag-tartalmat, az olvadékhőmérsékletet és azt, hogy a gép mennyi ideig működik a tervezett leállások között.
A vevők kiakadnak, az a párosítás. Egy szabványos nitridált csavarral felszerelt bimetál hordó a kopást a csavarra tolja el, a kemény hengerben lévő kopott csavar pedig belülről pontozza a bélést. A konfigurációk egy illesztett készlet, nem pedig egy menü, ahol az egyes sorok egymástól függetlenül optimalizálhatók.
A puha csavarral párosított kemény hordó nem hosszabbítja meg az élettartamot, áthelyezi a kopást. Hasonlítsa össze a bélés minőségét és a csavart egy döntésként.
Hogyan ítéljünk meg egy penészlap- és hordószállítót Kínában
Mind a gépváz-, mind a befecskendezőegység-alkatrészek egy szállítótól való beszerzése kényelmes, de a kényelem nem ok a kérdések kihagyására. Az ár önmagában rossz szűrő itt, mert két egyformának tűnő árajánlat háromszorosára térhet el az élettartamban, és a különbség az anyagminőségben és a megmunkálási irányításban van eltemetve, nem pedig a kereskedelmi feltételekben.
Hasznos kérdések, amelyeket fel kell tenni a gyártónak vagy beszállítónak a megrendelés előtt:
- A bélés minősége az anyagmegjelölés szerint van megadva, vagy csak "bimetál"-ként írják le?
- A hordót házon belül csiszolják és készítik el, vagy alvállalkozásba adják a kikészítést?
- Meg tudja-e erősíteni a szállító az adott csavar és az adott hordó közötti hézagot?
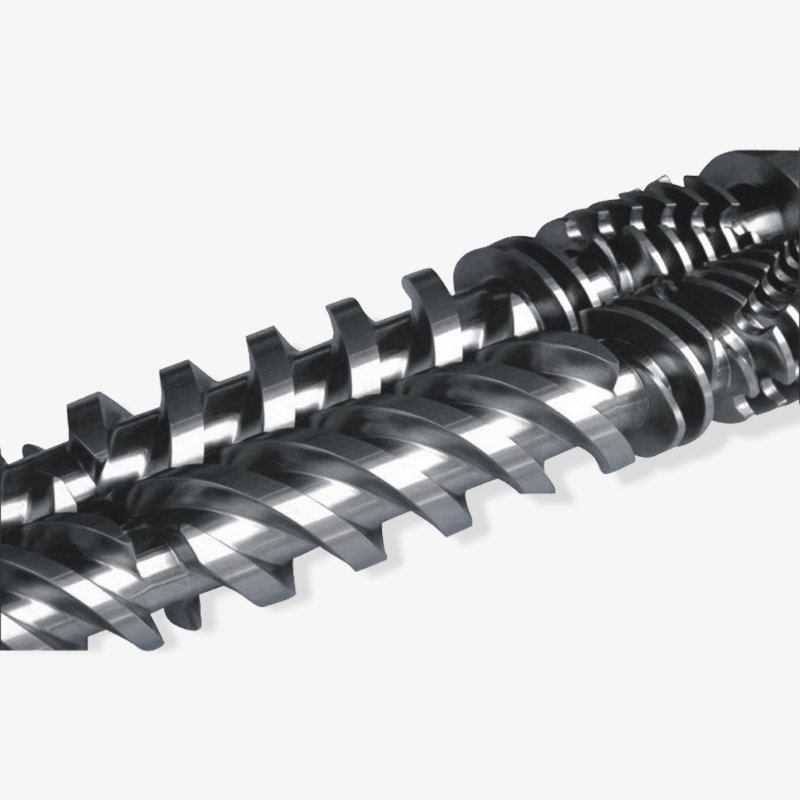
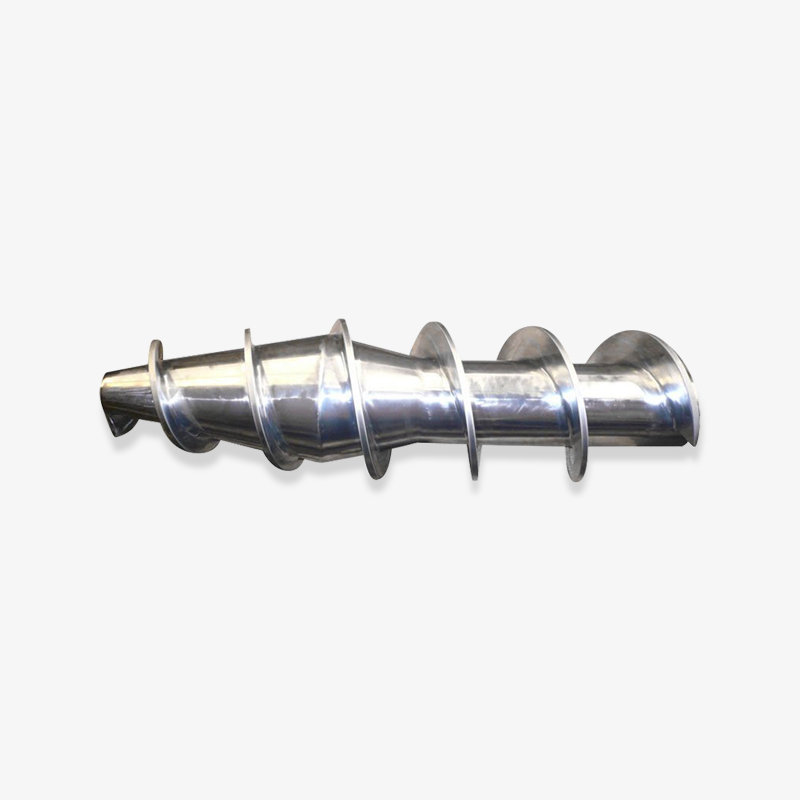
- A termékskála szerkezettípus szerint van felszerelve – egycsavaros, kúpos iker, párhuzamos iker, bolygókerekes – úgy, hogy a helyes geometriát ki lehessen választani, semmint kitalálni?
- A beszállító kezeli-e mind az átépítési, mind az újépítési oldalt, és a gépi rajz alapján ad árajánlatot mindkét esetben?
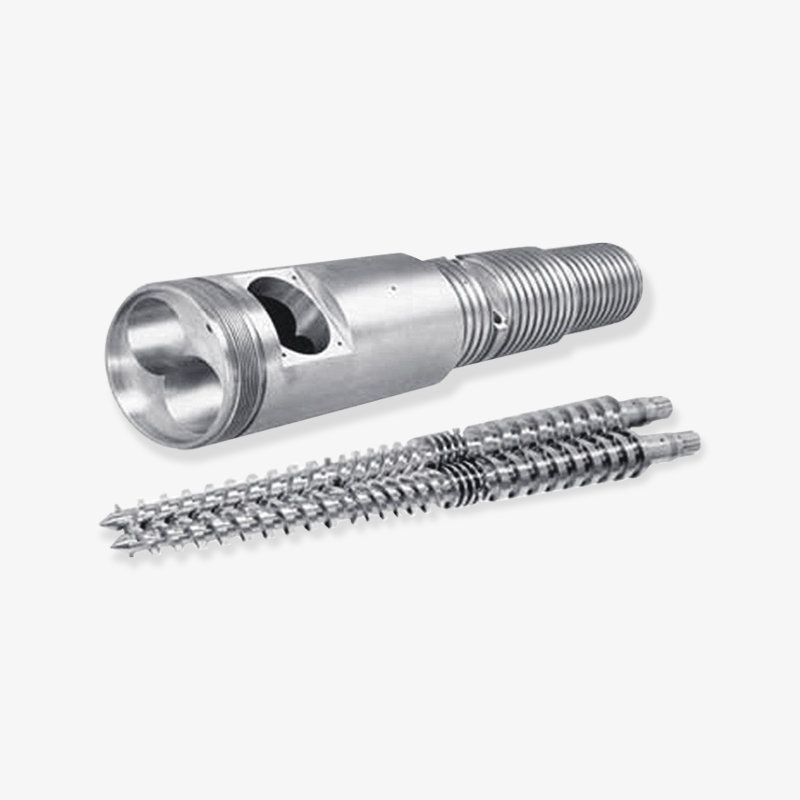
A Zhoushan Microwave Screw Machinery egycsavaros, kúpos ikercsavaros, párhuzamos ikercsavaros és bolygócsavar-családokat gyárt, valamint fröccsöntőgép-csavarhengereket, bimetál csavar- és hordókészleteket, gumiextrudercsavarokat és EPE-hab extrudáló csavarhordókat. Az ilyen geometriai eloszlású gyártók általában közvetlen válaszokat adnak az illeszkedési minőségekre és a bélésminőségekre, mivel ugyanaz a szerszám és ugyanaz a hőkezelési fegyelem táplálja mindegyiket.
 Bimetall csavar Bimetall csavar is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Termék megtekintése →
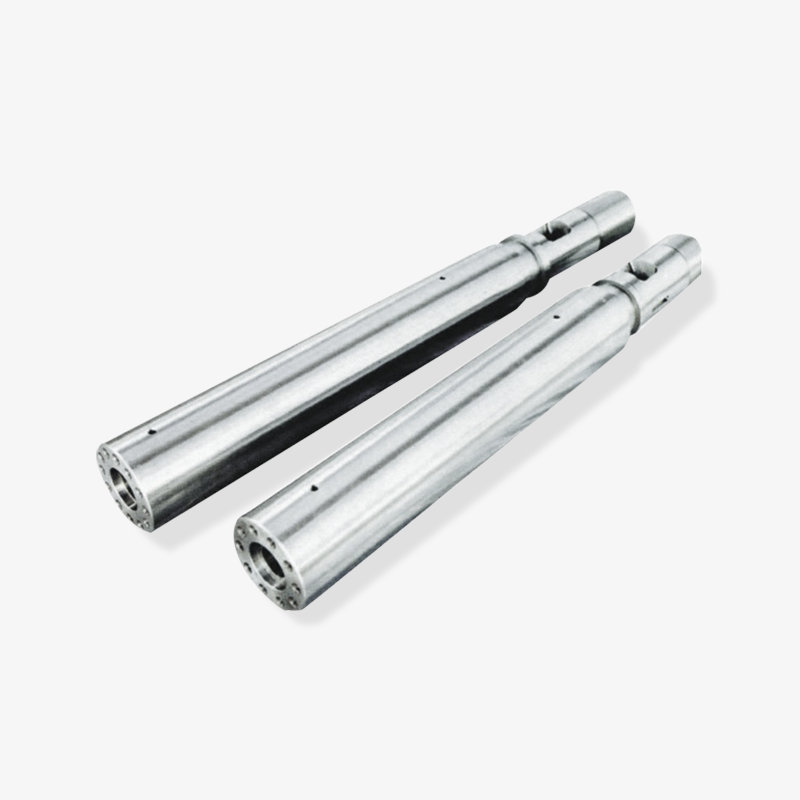
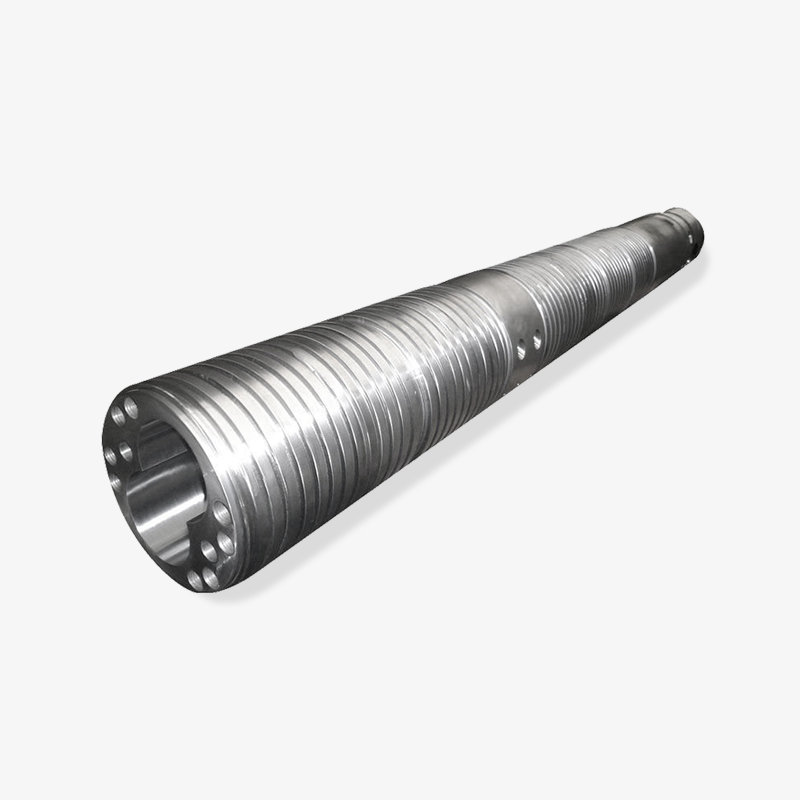
 Bimetall hordó Bimetall hordó are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Termék megtekintése →
A fröccsöntő piacokon viszonteladó nagykereskedők és kereskedő cégek számára hasznos különbséget kell tenni az olyan szállító között, aki képes tolerálni az ismétlődő megrendeléseket, és azt, aki csak egyszer tudja eltalálni. A bimetál csavar és hordó kombinációja jó teszteset, mivel az ötvözetet ellenőrzött körülmények között alkalmazzák, és az eljárást nehéz meghamisítani. Kérje meg az anyagspecifikációt a mintarendelésen, majd ellenőrizze, hogy ugyanaz a specifikáció szerepel-e a gyártási rendelésen. Ha a kettő nem egyezik, akkor nem a szállító a probléma, hanem a folyamatirányítás.
Kérje az anyagspecifikációt a mintarendelésen, majd erősítse meg ugyanazt a specifikációt a gyártási rendelésen. Ez az egyetlen összehasonlítás választja el a gyártót a viszonteladótól.
Karbantartási gyakorlatok, amelyek összehangolják a lap- és csavartűréseket
A legtöbb beállítási probléma a korábbi szakaszokban olcsón megelőzhető és költséges visszafordítani. Egy rövid, unalmas rutin érintetlenül tartja a tűrésláncot:
- Mérje meg a párhuzamosságot a szorító pozícióban rögzített ütemezés szerint, jellemzően negyedévente egy három műszakos gépen. Jegyezze fel a számot, ne csak egy sikeres vagy sikertelen eredményt.
- Tartsa az ütemterv szerint a kötőrudak kenését. A száraz kötőrudak növelik a mozgó nyomólap által észlelt terhelést, és felgyorsítják az elkerülni kívánt eltérést.
- Jelentkezzen vissza nyomás az első 500 órában bármilyen csavar vagy hengercsere után. A naplózott érték lassú felfelé emelkedése a legkorábbi jele annak, hogy az ellenőrző gyűrű vagy a nyomólap elmozdult.
- Ne kezelje a szorítóerőt vakukorrekciós eszközként. Felemelése, hogy lezárja az elválasztó vonalat, az egyetlen leggyakoribb módja annak, hogy a javítható nyomólap cseremunkává váljon.
- A csavar és a henger cseréjekor mérje meg a lemezt ugyanabban a karbantartási ablakban. Mindkettőt egyszerre megtenni kevesebbe kerül, mint hat hónap különbséggel.
A mérési fegyelem fontosabb, mint az eszközök. Egy számlapjelző és egy sor hézagmérő válaszol a kérdésre, feltéve, hogy a leolvasott értéket rögzítve veszik fel, és a gép új voltának alapvonalához viszonyítva rögzítik. Alapvonal nélkül minden olvasat kétértelmű, és a kétértelmű olvasmányok általában a legolcsóbb magyarázat javára oldódnak fel.
A befecskendezési oldalon a hozzáillő bimetál csavar és hordókészlet használata csökkenti a gép szétszedésének gyakoriságát, ami viszont csökkenti, hogy a nyomólap milyen gyakran lesz kitéve egy gyors összeszerelésnek. A két rendszer nem független, és a karbantartási naptárnak nem szabad úgy kezelnie őket, mintha azok lennének.
Jegyezze fel a rögzített párhuzamosság leolvasását egy alapvonalhoz képest, amikor a gép új volt. A fel nem vett mérés olyan mérés, amelyre nem tud reagálni.
Gyakran ismételt kérdések a szerszámlapokról és a fröccsöntő egységekről
Valóban befolyásolja a szerszámlap állapota a csavar és a henger élettartamát?
Megteszi, közvetve, de következetesen. Amikor a párhuzamosság eltolódik, a kezelők a szorítóerő növelésével és az ellennyomás beállításával reagálnak az alkatrész minőségének megőrzésére. Ezek a beállítások növelik a csavar által hordozott terhelést, és kiszélesítik a lövéstől a lövésig terjedő változást, amelyet az ellenőrző gyűrűnek fel kell vennie. A kopásnak nem a csavar az oka, hanem a következménye.
Milyen párhuzamossági tűrésre kell törekednem a gépemen?
A 250 tonna alatti gépeknél a 0,02 mm-től 0,05 mm-ig terjedő műhelytartomány 100 mm-enként a szorítóhelyzetben ésszerű cél. A nagyobb gépek általában arányosan többet engednek meg. A szám, ami számít, a gépi rajzban szereplő szám, nem nyitott, hanem szorítottan mérve.
Vásároljam meg a csavart és a hengert, és ugyanattól a szállítótól intézzem el a lemezmunkát?
Nem feltétlenül ugyanaz a szállító, de ugyanaz a tolerancia-beszélgetés. A fúvóka érintkezési helyzete a nyomólap megmunkálása utáni végső zárási magasságtól függ, ezért a hordók sorrendjének követnie kell a nyomólap felmérését, nem pedig mellette. Az a szállító, aki egy gépi rajz alapján árajánlatot ad, el tudja fogadni ezt a változást; aki egy általános méret ellenében idéz, az nem tud.
Megéri-e egy bimetál hordó a töltetlen gyanta többletköltségét?
Gyakran nem, legalábbis nem csak kopás miatt. Ahol még megtérül, az a furat stabilitása egy hosszú üzemidő alatt, ami megvédi a lövés súlyának ismételhetőségét. Ha a gép a töltetlen árugyantát mérsékelt csavarsebesség mellett futtatja, és ritkán válik szét, egy szabványos nitridált hordó jól illeszkedő csavarral hamarabb megtérülhet.
Honnan tudhatom meg, hogy a kopás a nyomólapban vagy a csavarban van?
Először mérje meg a párhuzamosságot, mert húsz percet vesz igénybe, és nincs bontás. Ha a párhuzamosság a tűréshatáron belül van, és a lövés súlya továbbra is sodródik, a probléma a befecskendezési oldalon van, és az ellenőrző gyűrű vagy a csavar hézaga a következő hely, amelyet érdemes megnézni.
Mit kell tartalmaznia egy kínai szállítótól származó első rendelésnek?
Legalább: a géprajz referencia, a csavar geometriája és az L/D arány, a hordóbetét minősége anyagspecifikáció szerint, az ellenőrző gyűrű stílusa és a szükséges futási távolság. Az egy-, iker-, kúpos és bolygógeometriákon dolgozó gyártó általában ezeket kéri az idézés előtt, ami önmagában is hasznos jel.
Először mérje meg a nyomólapot, majd az injekciós egységet. A diagnózis sorrendje fontosabb, mint bármelyik mérés pontossága.
Kapcsolódó olvasmányok
Ezen az oldalon további két oldal részletesebben ismerteti az injekciós egységet és a szélesebb termékskálát.
Mindkét oldal a fenti igazítási anyag mellett található, és érdemes elolvasni, mielőtt az átépítési árajánlatot véglegesítenék, mivel az általuk leírt tűréshatárok közvetlenül az itt tárgyalt zárási magasság- és hézagadatokba táplálkoznak.
Kiválasztott csapágy kijelző

 浙公网安备 33090202000520 号
