

Szerző: Weibo
Dátum: Oct 05, 2026
Bimetál hordó útmutató extruder és fröccsöntő gép vásárlói számára
A 40 százalékban újrahasznosított PVC-t és kalcium-karbonát töltőanyagot futtató csőextrudáló sor kilenc hónap alatt megsemmisített egy nitridált 38CrMoAlA hordót. Ugyanez a vonal, amely egy centrifugálisan öntött bimetál hordóra váltott nikkel alapú béléssel, négy éve futott, mielőtt bárkinek eszébe jutott volna újra megmérni a furatot. Kilenc hónap a négy évhez képest a teljes gazdaságosság egy bimetál hordó esetében, és ezért is fontosabbak a specifikáció részletei, mint az árajánlaton szereplő címke.
Az első következtetés: amikor egy eljárás csiszoló töltőanyagokat, üvegszálakat vagy korrozív polimereket nyom át a csavaron és a hengeren, egy bimetál hordó általában kevesebbe kerül gyártási évenként, mint egy nitridált, még akkor is, ha a számla magasabb. Hogy ez igaz-e, az a bélés ötvözetcsaládja, a bélés erőssége az acélhéjhoz, a bélés furathoz viszonyított vastagsága és az, hogy a hordó geometriája megegyezik-e a gépben már futó csavarral.
Ez az útmutató a műanyag gépgyártó vagy az elhasználódott hordót cserélő processzor szemszögéből dolgozza fel ezeket a pontokat: mi is valójában a bélés, hogyan különbözik a gyakorlatban a kopás mértéke, melyik polimerhez melyik minőség illik, mi tartozik a rajzhoz, hogyan kell megvizsgálni a bimetál hordó gyártóját vagy szállítóját, és mit kell ellenőrizni, miután a hordó megérkezett a rakodóállomásra.
Mi is valójában a bimetál hordó, és mire képes az ötvözet bélés
A bimetál hordó egy acélcső, amelynek keményötvözet bélése van a furat belsejében összeolvasztva. A külső héj hordozza a nyomást, a karima terheléseit és a fűtőszalagokat. A bélés viseli a kopást, a korróziót és a forgó csavar által keltett súrlódás nagy részét.
Két anyag, egy munkafelület
A legtöbb centrifugális öntött kivitelben a héj alacsony szén-dioxid-tartalmú vagy króm-molibdén acél, és a bélés ötvözetét olvadékként öntik, miközben a héj forog. A centrifugális erő az ötvözetet a furat falához nyomja, és a két anyag kohászatilag kötődik, ahogy lehűlnek. Léteznek hőfúziós és melegizosztatikus préselési útvonalak is, amelyek hasonló eredményeket produkálnak, ha a folyamatablakot szigorúan szabályozzák. A kész részben az számít, hogy a bélés és a héj közötti felület valódi kötés legyen, nem pedig egy durva furatba préselt hüvely.
A bélés vastagsága általában 1,5 mm-től 3 mm-ig terjed a szokásos extruderméreteknél, vastagabb bélésekkel a nagy átmérőjű hordóknál. A szokásos gyártású ötvözetcsaládok a következők:
- Vas alapú ötvözetek a Fe-Cr-B családból, a legtöbb töltött poliolefinhez használják, és a kopásállóság és a költség egyensúlyát kínálják
- Nikkel alapú ötvözetek a Ni-Cr-B-Si családból, PVC-hez és korrozív melléktermékeket kibocsátó polimerekhez választottak
- Kobalt alapú ötvözetek a korrózió és az emelt üzemi hőmérséklet kombinációjához
- Volfrám-karbid erősítésű, nikkel alapú bélés üvegszálas, ásványi töltet és egyéb nagy terhelésű koptató munkákhoz
Az ömlesztett bélés keménysége a minőségtől függően általában HRC 55 és HRC 65 közé esik. Ezt a számot könnyű félreolvasni, mert egy nitridált hordó felületi keménysége meghaladja a HRC 65 megfelelőjét. A különbség a mélységben van. A gáznitridálás körülbelül 0,3–0,7 mm-es diffúziós házat eredményez, és amint ez a tok elhasználódik, az alatta lévő anyag úgy viselkedik, mint a lágyabb alapacél, és a kopási sebesség meredeken felgyorsul. A bimetál bélés teljes vastagságában kemény ötvözet, így néhány tizedmilliméter furat elvesztésével a munkafelület továbbra is kopásálló anyagban marad.
Miért veri a mélység a felület keménységét?
Gondolja át, hol hibásodik meg egy hordó. Ritkán fordul elő hirtelen törés. Ez a furat átmérőjének és kerekségének fokozatos változása, amely megnyitja a hézagot a csavarmenet és a hordó fala között. Ez a változás csökkenti a szállítási hatékonyságot, növeli az olvadékhőmérséklet-ingadozást, és végül méretbeli eltolódásként jelenik meg a késztermékben. A vékony edzett tok időt nyer; egy vastag ötvözet bélés éveket vásárol. Ez a gyakorlati különbség a két konstrukció között, és ez az oka annak, hogy az extruder- és fröccsöntőgép-hordók kiválasztása hajlamos a bimetál konstrukció felé haladni, amint a töltőanyagok vagy a korrozív készítmények megjelennek a képben.
| Furat anyaga | Tipikus keménység | Kopásállóság | Korrózióállóság | Tipikus illeszkedés |
|---|---|---|---|---|
| Nitridált króm-molibdén acél | Nagy felületi keménység, tok 0,3-0,7 mm | Alacsony vagy közepes | Alacsony | Töltetlen PE és PP, tiszta utánköszörülés, általános célú extrudálás |
| Vas alapú bimetál bélés | HRC 55-62 a bélés vastagságán keresztül | Közepestől magasig | Mérsékelt | Kalcium-karbonáttal és talkummal töltött PP vagy PE, merev PVC közepes terhelés mellett |
| Nikkel alapú bimetál bélés | HRC 52-58 a bélés vastagságán keresztül | Közepestől magasig | Magas | PVC száraz keverék, halogénezett égésgátló rendszerek, újrahasznosított patakok savmaradványokkal |
| Keményfém erősítésű bimetál bélés | HRC 60-68 a bélés vastagságán keresztül | Nagyon magas | Magas | Üvegszál erősítésű PA, PBT és POM, erősen ásványi töltetű műszaki gyanták |
A bélés ötvözete és a kötés minősége, nem pedig a bimetál szó dönti el, mennyi ideig tart egy hordó.
Ahol egy bimetál hordó megkeresi a napi termelés árát
A kopás nem egyenletes a furat mentén. A legnehezebb a betáplálási szakaszban, ahol a szilárd pellet és a por tömörödik a falhoz, és ismét nehéz a tömörítési és adagolási zónákban, ahol az olvadéknyomás és a töltőanyag részecskék együtt dolgoznak a felülettel szemben.
Három gyakorlati tényező határozza meg a kopási sebességet: a töltőanyag típusa és terhelése, a polimer által kibocsátott korrozív melléktermékek, valamint a csavar sebessége és ellennyomása, amelyen a vezeték fut. A kalcium-karbonát és a talkum 20-30 százalékos terhelés mellett hónapok alatt oválissá teszi a furatot. Az üvegszál erősítésű PA, PBT és POM eltérően támadja meg a furatot, mivel a szálak apró vágószerszámként működnek. A PVC még finomabb: a termikus lebomlás hidrogén-kloridot szabadít fel, amely a szemcsehatárokat támadja meg, nem pedig a felületet, így a nitridált tok előbb kilyukad, majd kifakad.
Az alábbi táblázat egy nitridált hordót helyez el három bimetál béléstípussal szemben, üvegszállal töltött PA terhelés alatt. Az értékek relatív élettartam-szorzók, nem pedig abszolút üzemórák, mivel a tényleges élettartam a készítménytől, a csavar kialakításától és a hőmérsékleti profiltól függ.
Relatív furatélettartam üvegszállal töltött PA alatt: nitridált hordó mint alapvonal
Nitridált 38CrMoAlA hordó: 1,0x alapvonal
Vas alapú bimetál bélés: körülbelül 3,0x
Nikkel alapú bimetál bélés: körülbelül 3,5x
Keményfém erősítésű bimetál bélés: körülbelül 6,0x
A nitridált hordóval szemben a vasalapú bimetál bélés általában kétszer-háromszor meghosszabbítja az élettartamot, és a nikkel alapú bélés ismét jobban bírja, ha a probléma része a korrózió, nem pedig önmagában a kopás. A keményfém erősítésű bélések ötszörösére vagy még többre is növelhetik a különbséget, de a legmagasabb vételárat is viselik, így általában csak ott van értelme, ahol valóban nehéz a töltőanyag betöltése, vagy ahol a hordócsere egy sorral többe kerül, mint maga az alkatrész. A bimetál csavarokat és bimetál hordókat is házon belül öntő gyártó hajlamos először a töltőanyag-tartalom és a korróziós kockázat alapján bélésminőséget ajánlani, majd az éves összköltségre visszamenni, ahelyett, hogy a költségvetést hagyná megválasztani az anyagot.
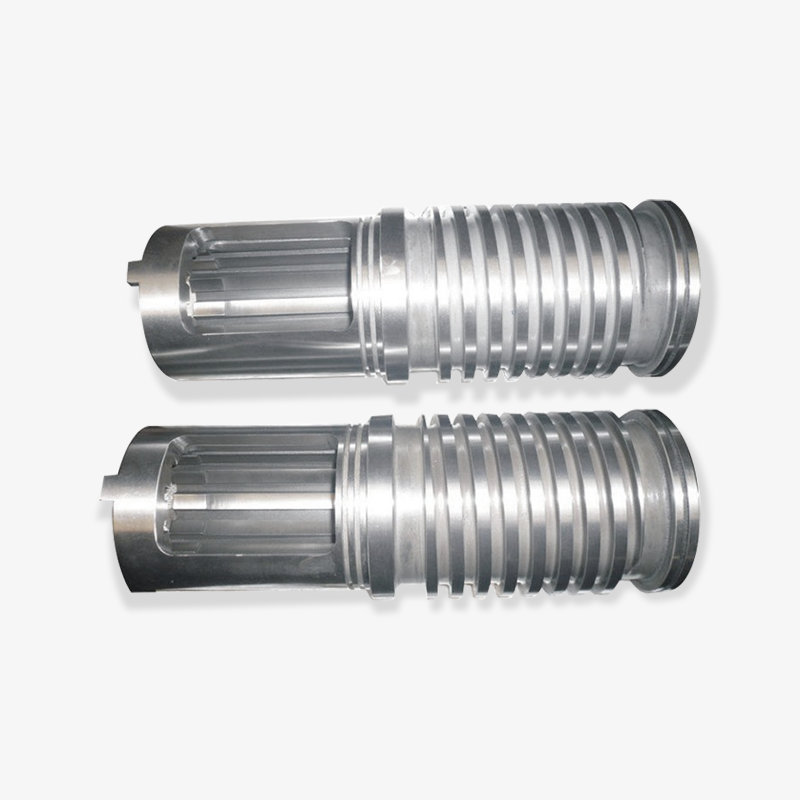
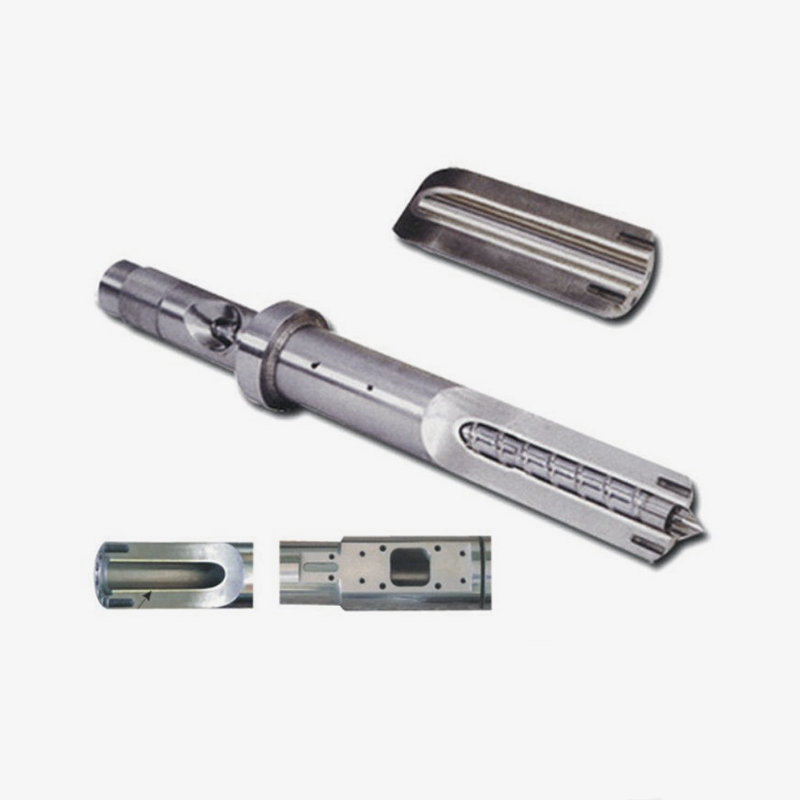
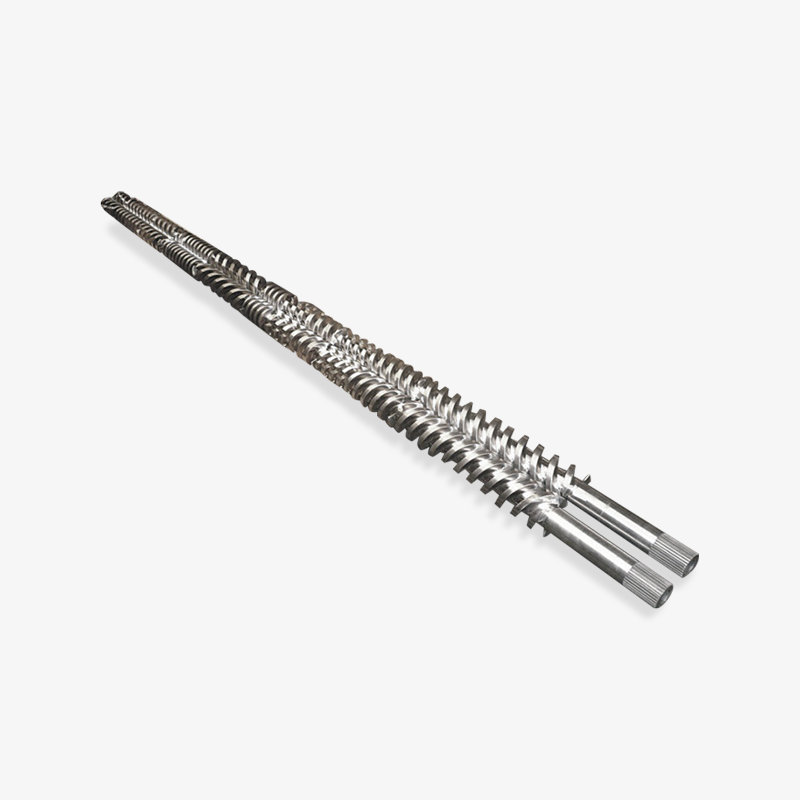
 Bimetall hordó Bimetall hordó are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Termék megtekintése →
Érdemes megjegyezni, hogy az anyagválasztás hogyan kapcsolódik a gép elrendezéséhez. Az erősen töltött keveréket futtató egycsigás extruder másképpen kopik, mint a párhuzamos ikercsiga vagy a kúpos ikercsiga, mivel a szállítómechanizmus és a tartózkodási idő eloszlása nem azonos. A bolygó- és gumiextrudálási feladatok saját mintáikat vezetik be. A hasznos kérdés minden esetben ugyanaz: gyártási óránként mennyi csiszoló vagy korrozív munka történik a furatfalnál.
A bimetál hordó akkor térül meg a leggyorsabban, ha a töltőanyag nehéz, korrózió van jelen, vagy egy ütköző többe kerül, mint a hordó.
A Liner minőség és a ténylegesen futtatott polimer összeállítása
A bélés kiválasztása nem az elérhető legkeményebb ötvözet megvásárlásának kérdése. Arról van szó, hogy az ötvözetet hozzá kell igazítani a folyamatban ténylegesen jelenlévő sérülési mechanizmushoz, majd a csavart a hengerhez kell igazítani, hogy a kettő együtt kopjon, nem pedig egymáshoz.
Töltött poliolefinek
A kalcium-karbonáttal, talkummal vagy bárium-szulfáttal töltött PE és PP a leggyakoribb bimetál alkalmazás. A vasalapú bélések általában a gazdaságos megoldást jelentik. Körülbelül 10 százalék alatti töltőanyag-betöltés egy nitridált hordóba még elviselhető, de ha a töltés 20 százalékon túllép, a vasalapú bimetál bélés az első évtől kezdve előre húzódik, és a rés folyamatosan nő, mert a nitridezett tok az első egy-két év után, miközben az ötvözött bélés még működik, eltűnik.
PVC és egyéb korrozív rendszerek
A PVC száraz keveréke, a halogénezett égésgátló csomagolások és a savmaradványokat hordozó újrahasznosított áramok áthelyezik a problémát a kopásról a korrózióra. A nikkel alapú bélések jobban illeszkednek, mert ellenállnak a kloridnak és a savas melléktermékeknek a szemcsehatáron. Egy részletet könnyű figyelmen kívül hagyni: a csavart egyidejűleg frissíteni kell. Ha a furat kopásálló, de a csavarrúd néhány hónapon belül elkopik, a hézag megnyílik, a kimenet leesik, és a hengert hibáztatják a csavarhibáért. A kopásálló csavarok kialakításának megfelelő megközelítése, edzett felsőrészekkel vagy bimetál csavartesttel általában ugyanannak a vásárlási döntésnek a része.
Üvegszál és erősen töltött műszaki gyanták
Nagyjából 20 százalék üvegszál tartalom felett a sérülés mechanikus és agresszív. A keményfém erősítésű nikkel alapú bélések tartanak a legtovább, bár az egységár magasabb. Mérsékelt rosttartalom esetén a vas alapú vagy nikkel alapú bélések ésszerű tömörítési aránnyal és megfelelően edzett csavarral kombinálva gyakran elfogadható szervizintervallumot biztosítanak anélkül, hogy a költségvetést a tartomány tetejére tennék.
Mi van a csavarral?
Általában az intelligensebb út a hordó és a csavar összeillesztése. A hagyományos, nitridált csavarral párosított bimetál hordó hajlamos a csavar meghibásodásával végződni, és magával ránthatja a csövet, mert a kemény részecskék beágyazódnak a meglágyult járatba, majd ölelésszerűen súrolják a furatot. Azok a beszállítók, akik a bimetál anyagkategóriaként kezelik az egycsavaros, kúpos ikercsavaros, párhuzamos ikercsavaros és bolygószerkezeteket, ugyanabból a gyártási folyamatból szállíthatják a hordót és a hozzá tartozó csavart, ami egy réteg tűrésegyeztetést eltávolít a projektből.
A csavar és a hordó párosításának kérdése
Hasznos műszaki megjegyzés található arról, hogy az üvegszál erősítésű fröccsöntéshez hogyan határozzák meg a kopásálló csavargeometriát, amely magában foglalja a repülési keményedést, a kompressziós arányt és a hézagnövekedés hatását az olvadék minőségére. Ha ezt egy hordós árajánlat mellett olvassa, az segít a vásárlás két részének összehangolásában, ahelyett, hogy külön sorként kezelné őket.
Ha a bélés minősége nem egyezik a polimerrel, a bimetál hordó elveszíti előnyét, és Ön marad a magasabb számla.
Tűrések, geometria és interfész részletei a rajzon
A bimetál hordó egyedi alkatrész. Ha a rajzon csak bimetál hordó szerepel, furat 90 mm, akkor minden mást a szállítónak kell kitalálnia, és a találgatások pontosan ott vannak, ahol később jelentkeznek a problémák.
A specifikációnak legalább a következőket kell tartalmaznia:
- Furatátmérő és tűrési osztály, a névleges méret helyett a tényleges csavarhoz viszonyítva
- A furat kerekségének és egyenességének határértékei, például az egyenesség 0,05 mm-en belül 1000 mm-en belül
- Bélésvastagság és minimális maradék falvastagság
- Teljes hossz, karima átmérője, csavarkör, helymeghatározó lépcső és tömítőfelület részletei
- A betáplálási nyílás mérete és helyzete, szellőzőnyílás és nyomás- vagy hőmérsékletérzékelő portok
- Fűtőszalag hornyok, beleértve a horony hosszát és távolságát
- Furatfelületi érdesség, jellemzően Ra 0,4-0,8 mikrométer extrudálási munkához
- A bélés keménységének és a kötés minőségének ellenőrzése ultrahangos vizsgálattal, metallográfiai mintával vagy a tételhez öntött tesztszelvénnyel
- Csavarhézag a repülésnél, mert a csövet nem lehet elválasztani attól a csavartól, amellyel működni fog
Két beszerzési szokás kíméli a bajt. Először is, ne engedje a bélés vastagságának levágását a költségek megtakarítása érdekében. A vékony bélés olcsóbb, de kisebb a kötési feszültséggel szembeni tűrőképessége, és az ötvözet elhasználódása után az összes előny eltűnik. Másodszor, a mért értékeket kérje a szállítási ellenőrzési jelentésben, ne a megfelelőségi nyilatkozatot. A meghatározott helyeken végzett furatmérések, a keménységi értékek és a kifutási számok azonnal jelzik, hogy a szállító ténylegesen megvizsgálja-e a saját teljesítményét, vagy egyszerűen továbbít egy általános tanúsítványt.
A bélésvastagság, egyenesség és kötésellenőrzési követelmények nélküli hordórajz nyílt felhívás a rövid élettartamra.
Bimetál hordó vs nitridált hordó: valós birtoklási költség
Egy bimetál hordó általában 1,8-3-szor annyiba kerül, mint egy azonos méretű nitridált hordó. Ez a többszörös jelentősnek tűnik mindaddig, amíg össze nem vetjük a vonalállás költségeivel.
Vegyünk egy ikercsavaros extrudáló vonalat, amely üvegszál erősítésű PA-t fut. Ha egy nitridált hordó tizenkét hónapig kitart, minden csere munka, szétszerelés, újrabeállítás, újraindítás és selejtezéssel jár a rámpa során. Ha ugyanazon a gépen egy bimetál hordó negyvennyolc hónapig üzemel, akkor az üzem négy év alatt négy helyett egy hordót vásárol, és három nem tervezett leállást is elkerül. Amint ezt az aritmetikát felírták, a döntés általában magától meghozza magát.
Még mindig vannak olyan esetek, amikor a nitridált hordó az ésszerű választás. Mérsékelt hőmérsékleten futó töltetlen PE vagy PP, alacsony töltőanyag tartalommal, korrozív adalékanyagok nélkül, lassan kopik a furat. Ha bimetál bélést helyezünk be ebbe a folyamatba, akkor olyan árrést kell fizetni, amelyet a vonal soha nem fog használni. Az ítélet azonban a valódi megfogalmazástól függ, és nem az ideálistól. Sok növény töltetlen gyantán indul, és két évvel később kezdi meg a keverést, és ekkor a kopási görbe teljesen megváltozik.
Van egy középút is, amelyet érdemes tudni: bimetál bélés alkalmazása az adagoló- és kompressziós szakaszokban, ahol a legrosszabb a kopás, miközben az adagolózónában egy olcsóbb konstrukciót kell tartani. Nem minden geometriához alkalmas, de a hosszú hordók költségének szabályozásaként jogos beszélgetést folytatni a szállítóval az árajánlat során.
Számítsa ki a szolgáltatási évre és az elkerült leállásra vetített költséget, ne a hordónkénti költséget a számlán.
Hogyan ellenőrizzünk bimetál hordó gyártót, szállítót vagy nagykereskedőt
A bimetál hordók piacán valódi gyártóüzemek és viszonteladó kereskedelmi társaságok találhatók. Mindkettő képes használható alkatrészeket szállítani, de tudnia kell, melyik áll Ön előtt, mert az átfutási idők, a testreszabás és a felelősség, ha valami elromlik, mind eltérőek.
Kérdések, amelyek gyorsan elválasztják a kettőt:
- Házilag ellenőrzik az öntési vagy olvasztási folyamatot, és a bélés minősége nyomon követhető egy tételre?
- Biztosíthat-e a szállító keménységi eredményeket és ultrahangos kötésvizsgálatot a béléshez?
- Létezik-e házon belüli megmunkálási lehetőség, vagy a fúrást harmadik fél végzi el a bélés öntése után?
- A hordó furat-, tűrés- és karimaméretekre vonatkozó konkrét rajz szerint építhető, vagy csak szabványos méretekből választható?
- Mi a reális átfutási idő nagy egyedi átmérő esetén, tekintettel arra, hogy a bimetál hosszú hordók általában tovább tartanak, mint a nitridált alkatrészek?
- Hogyan történik az exportcsomagolás és a dokumentáció kezelése, beleértve az anyagtanúsítványokat és a méretjelentéseket?
- Milyen polimer kategóriákkal dolgozott ténylegesen a szállító, beleértve a töltőanyag- és rosttartalmat?
A legtöbb zajon általában egy kérdés küszöböli ki: kérje meg a beszállítót, hogy magyarázza el, hogyan van ragasztva a bélés, és hogyan ellenőrizhető a kötés minősége. Egy igazi gyártó üzem habozás nélkül le tudja írni a folyamatot és az ellenőrzési módszert. A viszonteladó általában nem tud ilyen részletességgel válaszolni.
Az is segít, ha megnézzük a szállító termékcsaládjának szélességét. Az egycsavaros hordókat, a kúpos ikercsavaros hordókat, a párhuzamos ikercsavaros csöveket, a bolygócsavaros hordókat, a fröccsöntőgép-hordókat és a műanyag gépalkatrészeket gyártó vállalat valószínűleg rendelkezik a megmunkálási kapacitással és a folyamatirányítással az egyedi bimetál munkák elvégzéséhez, mert a többi termékvonal tűrése ezt megköveteli.
Kérjen meg egy bimetál hordó beszállítóját, hogy magyarázza el a kötési folyamatot és a kötésvizsgálati módszert; a válaszból kiderül, hogy milyen típusú céggel van dolgod.
Telepítési, betörési és furatellenőrzési rutinok
Amint egy hordó eléri az üzemet, néhány döntés dönti el, hogy a teljes várt élettartamot teljesíti-e, vagy korán meghibásodik.
- Igazítás. A csavar tengelyét és a hordófurat tengelyét a lehető legközelebb helyezze el úgy, hogy az eltérés 0,05 mm-en belül legyen. A soron kívüli hordó egyik oldalán kopik, és a csavar folyamatosan ellene hat.
- Fűtési sorrend. Az anyag behelyezése előtt melegítse fel a hengert és a csavart. A hideg anyag betáplálása a hideg hordóba száraz súrlódás extra lépésekkel.
- Kerülje a szárazonfutást. Ha a csavart üres hordóban futja, a fém a fémhez csiszolódik. Helyette öblítse le megfelelő tisztítószerrel.
- Figyelje az öblítő keveréket. A koptató öblítési fokozatok ugyanolyan könnyen eltávolíthatják az anyagot a bélésről, mint a csavarról.
- Rögzítse az alapvonali furatméréseket. Mérje meg a furatot a meghatározott helyeken a beszerelés előtt, és ismételje meg ugyanazokat a pozíciókat minden karbantartási ablaknál.
- Állítson be kopási határt. Hozzon létre egy belső szabályt, például kezdje meg a csere tervezését, amikor a furat kopása eléri az eredeti hézag egy meghatározott részét, és ellenőrizze a kimeneti minőséget ehhez a számhoz képest.
Sok növény csak akkor fedezi fel a kopott hordót, amikor a termék méretei elsodródnak, vagy a csavar húzódni kezd. Egy egyszerű furatmérési rutin ezt a meglepetést ütemezett, tervezett vásárlássá alakítja, ami azt is jelenti, hogy a csere a vonal leállítása előtt rendelhető meg, nem pedig a leállás után.
A bimetál hordók élettartama nagy része a beállítás, a bemelegítés és a betörés során dől el, nem pedig a bélés minőségének kiválasztásakor.
Miért szerzik be a műanyag gépgyártók a hordókat a Zhoushan mikrohullámú csavaros gépekből?
A Zhoushan Microwave Screw Machinery-t 1990-ben alapították Zhoushanban, Zhejiang államban, és műanyagfeldolgozó gépek alapvető alkatrészeit, elsősorban csavarokat, hordókat és kapcsolódó alkatrészeket gyárt. A cég több mint 10 000 négyzetméteres műhelyt üzemeltet több mint 60 fős munkaerővel, és termékeit olyan piacokra szállítja, mint az Egyesült Államok, Németország, Dubai, Vietnam és Thaiföld. Ügyfelei elsősorban műanyagipari gépeket gyártó üzemek, a csavarokat és hordókat komplett extruderekké és fröccsöntőgépekké összeszerelő vállalkozások.
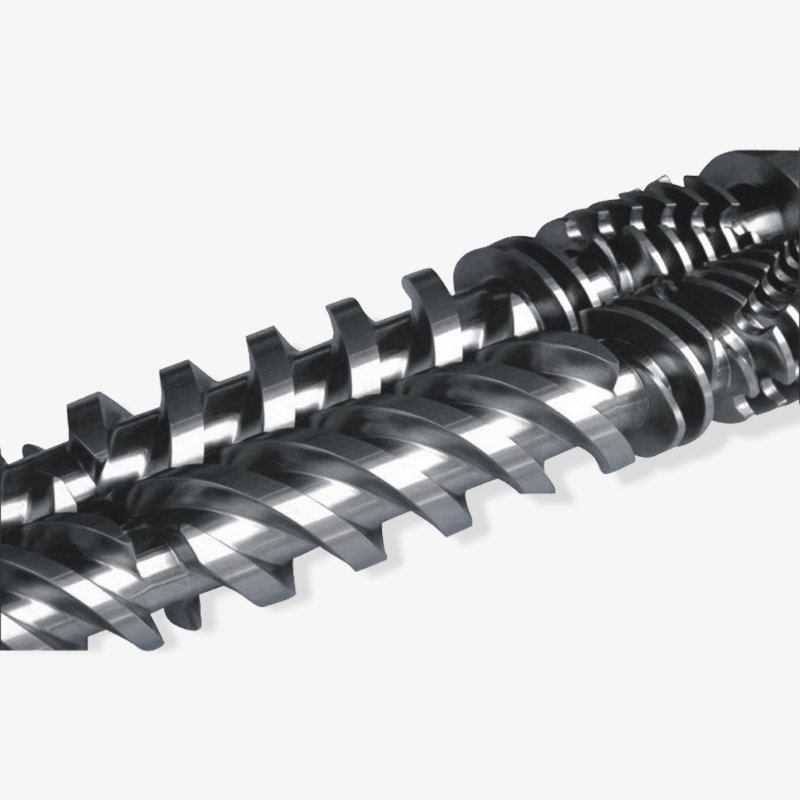
A termékpaletta szélessége számít a beszerző csapatnak. A bimetál csavarok és bimetál hordók mellett egycsavaros, kúpos ikercsavaros hordókat, párhuzamos ikercsavaros hordókat, bolygócsavarokat és -hengereket, fröccsöntőgép-csavarokat és -hengereket, gumiextruder csavarokat, EPE-hab extrudáló csavar- és hordókészleteket, műanyag gépalkatrészeket és -tartozékokat, valamint komplett csöveket és profilgyártó sorokat gyárt. Ez a kombináció azt jelenti, hogy a gépgyártó beszerezhet egy hordót és a hozzá tartozó csavart, vagy egy teljes kúpos ikercsavar-szerelvényt egy szállítótól, ahelyett, hogy három koordinációt végezne.
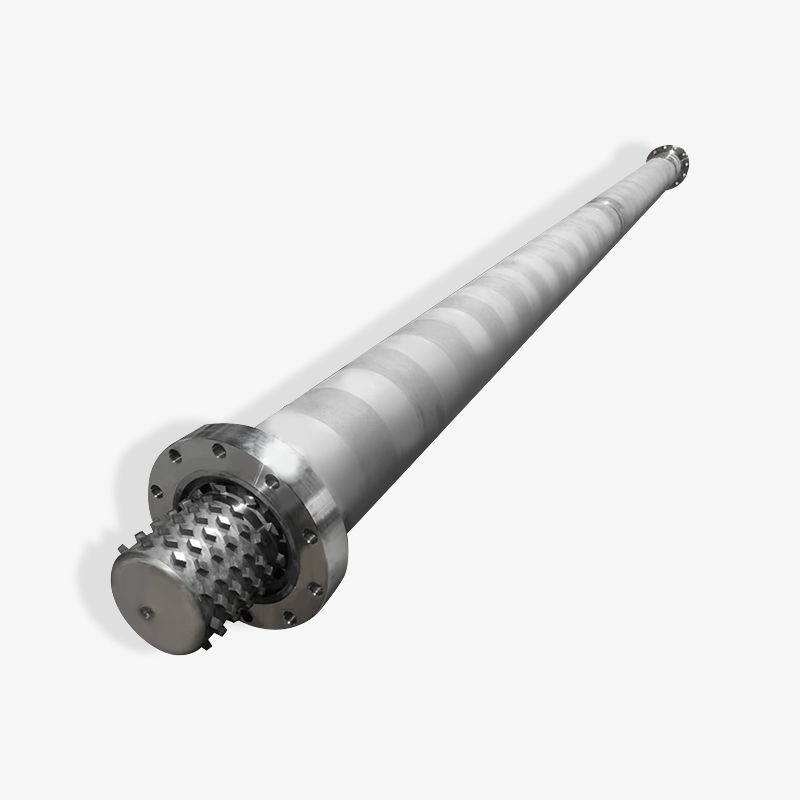
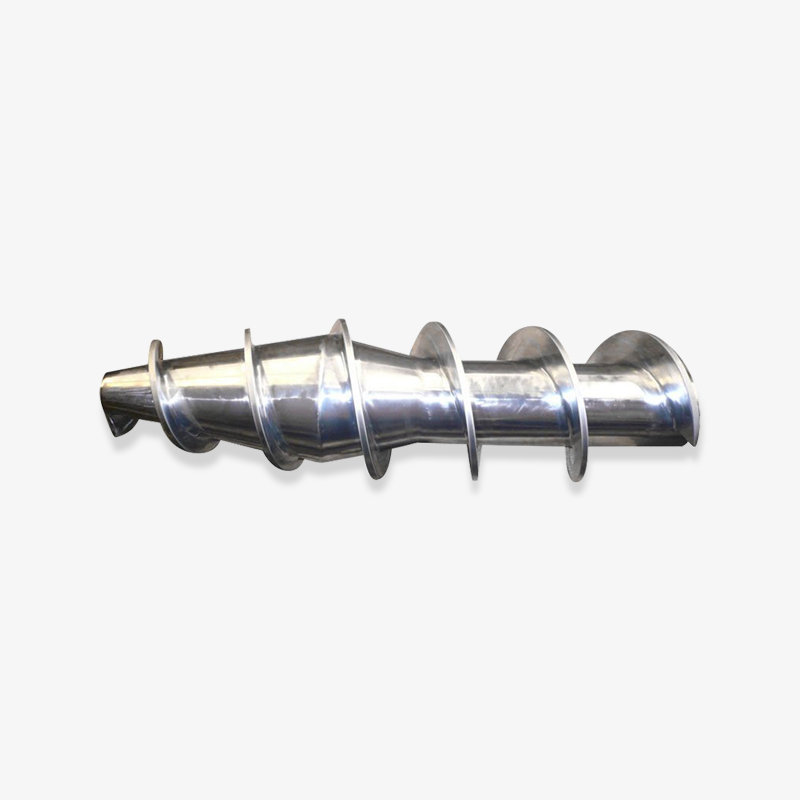
 Bimetall csavar Bimetall csavar is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Termék megtekintése →
A másik gyakorlati különbség a testreszabás. A cég azon elképzelés köré pozicionálja magát, hogy akár egyetlen alkatrészt, akár teljes berendezéskészletet tud szállítani, és a precíziós csavar- és hordógyártást kombinálja az általános megmunkálással. Azon gépgyártók számára, akiknek rendszeresen szükségük van nem szabványos karimákra, szokatlan furatátmérőkre, módosított adagolónyílásokra, áthelyezett szellőzőnyílásokra vagy további érzékelőnyílásokra, a bélést öntéssel és a furat megmunkálásával foglalkozó beszállítóval való együttműködés eltávolítja a tűrési eltérések rétegét, amely egyébként az összeszereléskor megjelenik.
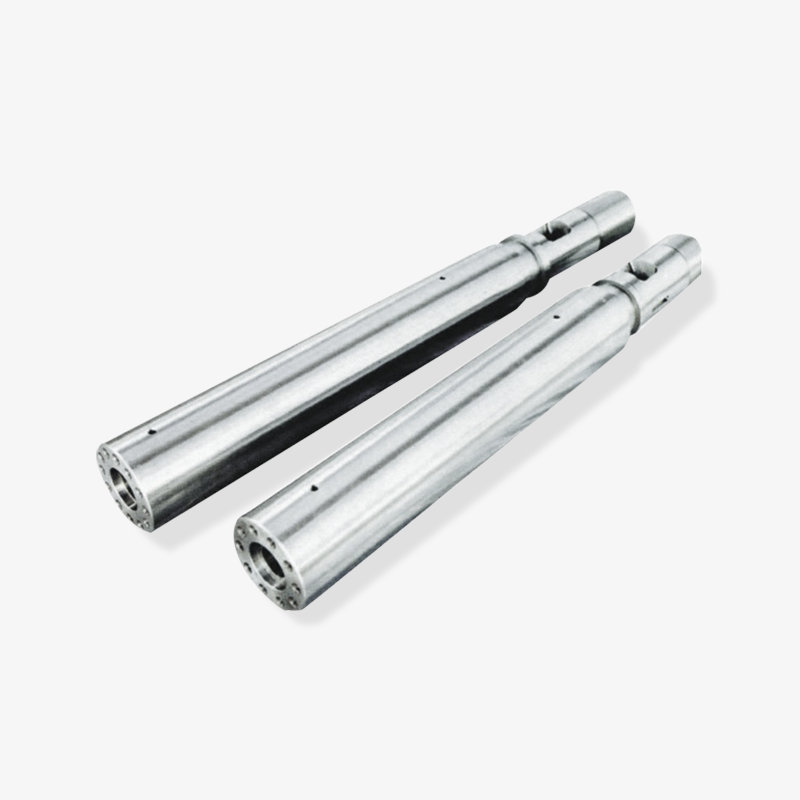
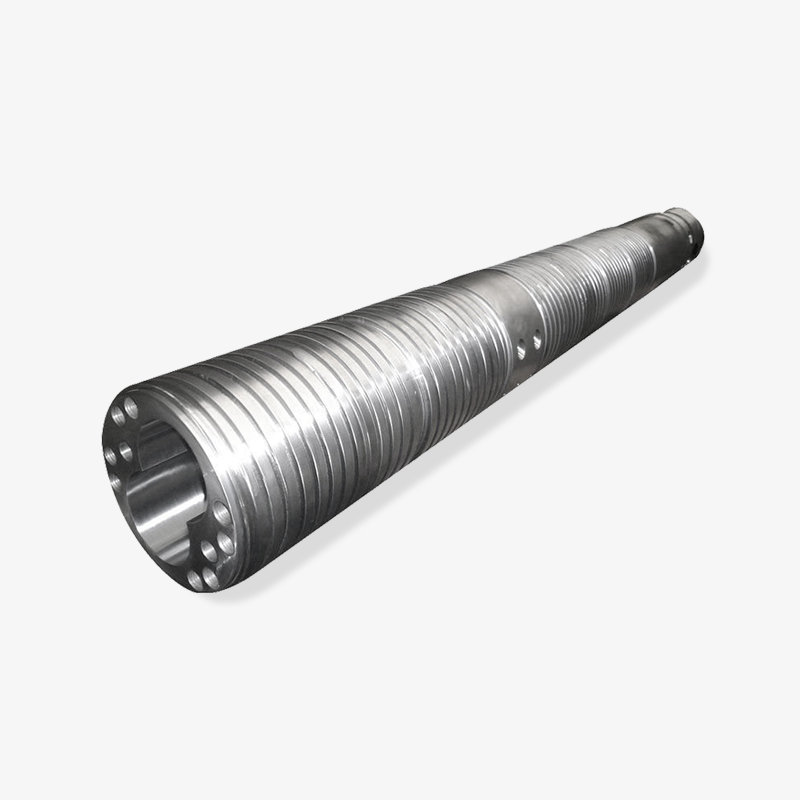
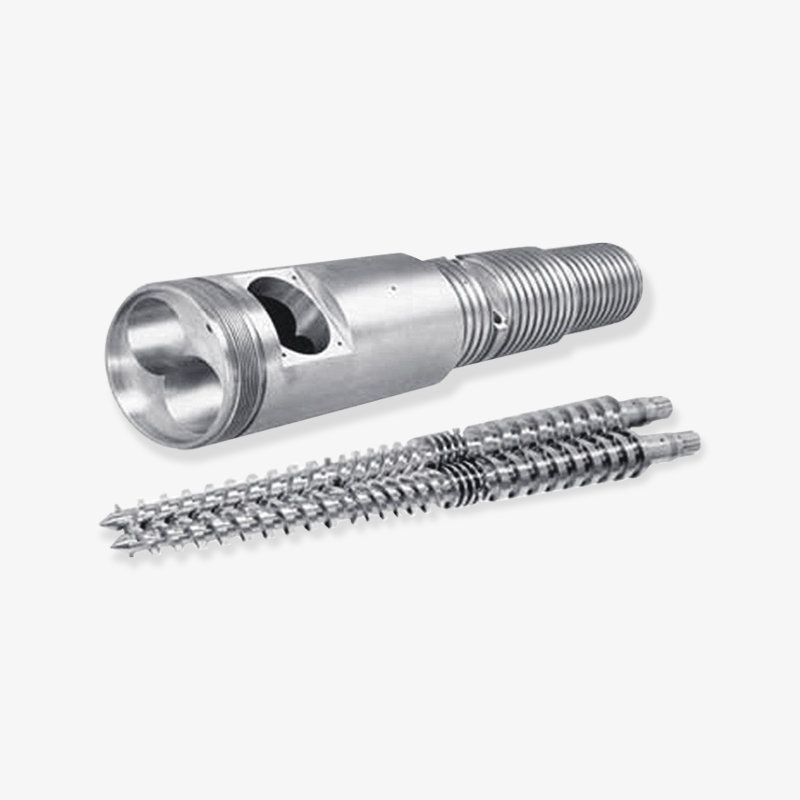
 Fröccsöntő gép csavaros henger A csavar a lágyítórendszer magja, és a műanyag alapanyagokat nyírják, összenyomják, keverik és forgó mozgással szállítják. A tervezés... Termék megtekintése →
Jó illusztráció a fröccsöntés. A töltött műszaki gyantákkal foglalkozó fröccsöntőnek vagy gépgyártónak olyan csavar- és hordókészletre van szüksége, amelynek kopási viselkedése hosszú szervizintervallumon keresztül megjósolható, és a fröccsöntőgép csavar- és hengerválasztéka közvetlenül lefedi ezt az alkalmazást. Ugyanez a logika érvényes az extrudálási oldalon is, ahol a bimetál bélések egycsavaros, ikercsavaros és bolygószerkezettel párosulnak, hogy megfeleljenek a különböző szállítási mechanizmusoknak és tartózkodási időknek.
A vállalat kijelenti, hogy számos műanyagipari gépet gyártó vásárló fontos mechanikai alkatrészszállítójává vált Kínában, ami inkább hosszú távú szállítási kapcsolatot ír le, mint egyszeri tranzakciót. A vevő szemszögéből ez azt jelenti, hogy a műszaki személyzet bevonása a kiválasztás során és a specifikációk állandó megőrzése a gyártás során egyaránt megéri tudatosan kezelni, mert a kapcsolatnak több gépprogramon keresztül kell folytatódnia.
A saját bélést öntő és saját furatát megmunkáló beszállító három külön vásárlás helyett egy összeillesztett készletként tudja összehangolni a hordó, csavar és karima tűrését.
Gyakran ismételt kérdések a bimetál hordókról
Mi az a bimetál hordó?
Ez egy acél hordó, kemény ötvözet béléssel a furat belsejéhez. A külső acélhéj biztosítja a szilárdságot, a nyomástartást és a szerelési méreteket. Az ötvözött bélés kopásállóságot és minőségtől függően korrózióállóságot biztosít. Extrudereken és fröccsöntő gépeken használják a csavar munkapartnereként.
Mennyi ideig tart egy bimetál hordó egy nitridált hordóhoz képest?
Csiszolóanyagban a bimetál bélés általában háromszor-hatszor hosszabb ideig fut, mint egy nitridált hordó, a pontos érték a töltőanyag típusától és a töltéstől, a bélés minőségétől és a folyamat hőmérsékletétől függ. Töltetlen, enyhe terhelés esetén a különbség sokkal kisebb, ezért az összehasonlításnak a tényleges összetételen kell alapulnia, nem pedig egy általános szorzón.
A bimetál hordó javítható vagy újra bélelhető?
Ez a kopásmélységtől és a héj állapotától függ. Ha a kopás még mindig a bélésen belül van, és a héj egyenes, megfelelő falvastagsággal, egyes szállítók újraönthetik a bélést. Ha maga a héj eltorzult vagy a furat túl sok anyagot veszített, általában praktikusabb egy új hordó. A döntő mérték az, hogy mennyi bélés marad.
Megéri egy bimetál hordó egy kis extruderhez?
Megtörténhet, ha a kis extruder erősen töltött keveréket futtat, és az állásidő drága. Ha töltetlen PE-vel vagy PP-vel működik, és egy tartalék hordó már van a polcon, a nitridált hordó gazdaságos lehet az első néhány évben. A döntő tényezők a töltőanyagtartalom, a leállási költség és a csereintervallum, nem a gép mérete.
Működnek a bimetál hordók PVC-vel?
Igen, de inkább nikkel alapú béléssel, mint vas alapúval. A PVC korrozív melléktermékei megtámadják a szemcsehatárokat, így a korrózióállóság ugyanolyan fontos, mint a kopásállóság. A csavarnak korrózióálló kezelést is kell viselnie, különben a kopás egyszerűen a hengerről a csavarra tolódik el.
A méretek testreszabhatók egy meglévő géphez?
Igen. A bimetál hordók általában húzásra készülnek. Rendelés előtt mérje meg a régi hordót, és jegyezze fel a furat átmérőjét, teljes hosszát, a karima méreteit és az adagolás nyitási helyzetét, majd használja ezeket a méréseket az új alkatrész alapjául. Ha a régi hordó már ovális, ne másolja le a kopott méretet; használja helyette az eredeti rajzot vagy az eredeti specifikációt.
Mit kell tartalmaznia a bimetál hordó megrendelésének?
Furatátmérő és tűrés, egyenességi határok, bélés minősége és minimális vastagsága, karima és nyílás méretei, furat érdesség, keménység és kötésvizsgálati követelmények, csomagolási mód, valamint az alkatrészhez mellékelendő méretjelentés. Ha mindezt papírra vetjük, akkor mindkét oldal referenciapontot ad, ha később probléma merül fel.
Melyik bélésminőséget válassza az első vásárló?
Inkább a kármechanizmussal kezdje, mint az árlistával. A kitöltött PE és PP egy vas alapú bélésre mutat. A PVC vagy halogénezett rendszerek nikkel alapúak. Nehéz üvegszálas vagy magas ásványianyag-terhelési pontok a keményfém erősítésű béléshez. Ha az eljárás a kopást és a korróziót kombinálja, akkor a korrózióálló családot részesítse előnyben, és fogadjon el valamivel alacsonyabb keménységet.
A bimetál hordó kiválasztása abból adódik, hogy a polimer összetételét és a kopási mintáját a bélésminőséghez kell igazítani, majd meg kell győződni arról, hogy a beszállító képes az Ön rajza alapján elkészíteni és dokumentálni a mért értékeket. PVC és korrozív rendszerek esetében ez nikkel alapú bélést jelent. Üvegszál és nehéz ásványi töltet esetén a keményfém erősítésű bélés felé mutat. A hagyományos töltött PE és PP esetében gyakran elegendő egy vas alapú bélés. Az ötvözetválasztás után a kérdések a kötés minőségére, a bélés vastagságára, a furattűrésekre és a vizsgálati jelentésekre vonatkoznak.
Ha extruderhez vagy fröccsöntőgéphez bimetál csavar- és hordókészletet ad meg, akkor a leggyorsabb út a hasznos árajánlathoz a furatátmérő, a polimer, a töltőanyag típusa és tartalma, valamint a gépben lévő alkatrésztől kapott aktuális szervizintervallum elküldése. Ezzel a négy információval a gyártó ajánlhat egy bélésminőséget és egy megfelelő csavart, és összehasonlíthatja a lehetőségeket a gyártási évenkénti költség, nem pedig az egységár alapján.
További olvasnivaló ezen az oldalon:
Kiválasztott csapágy kijelző

 浙公网安备 33090202000520 号
