

Szerző: Weibo
Dátum: Sep 21, 2026
Mit jelent a extruder? Típusok, csavaros hordók és teljes kiválasztási útmutató
Sétáljon át egy csövön vagy lemezüzemen, és hallani fogja az extruder hangját, mielőtt meglátná: egy hosszú hordó zümmög, az egyik végén a műanyag pellet eltűnik a garatban, a másik végén pedig egy meleg, folyamatos cső csúszik ki a szerszámból. A középső gép az extruder, és ez az oka annak, hogy a laza pelletet óráról órára megállás nélkül állandó keresztmetszetű termékké tudja alakítani a gyár.
Kérdezd meg, mit jelent az extruder, és az őszinte válasznak két rétege van. Műszaki értelemben az extruder egy olyan gép, amely megolvaszt vagy meglágyít egy anyagot, és átnyomja azt egy formázott nyíláson, amelyet szerszámnak neveznek, így az anyag egy fix profilú, folytonos szálként távozik. A mindennapi vásárlási nyelven ugyanez a szó gyakran utal az olvasztást és szivattyúzást végző csavar-hordó szerelvényre. Egy komplett gyártósort vásárló üzemvezető és egy cserecsavart rendelő karbantartó mérnök egyaránt mondhatja, hogy „extruder”, és két különböző dolgot jelenthet.
Ez a kettős jelentés kereskedelmi szempontból számít. Eldönti, hogy gépre, alkatrészre vagy szervizre kíván-e árajánlatot tenni, és eldönti, hogy valójában mely specifikációk vonatkoznak a megrendelésre.
Az extrudert leginkább fűtött szivattyúként értjük formáló szerszámmal: folyamatosan továbbítja, megolvasztja, nyomás alá helyezi és formálja az anyagot, nem pedig lövésenként tölti meg a formát.
A rövid válasz: Mi? Extruder "Egyszerű nyelven azt jelenti
A "kinyomni" ige a latin extrudere szóból származik, ami azt jelenti, hogy kinyomni vagy kihajtani. Egy tésztaprés, egy kolbásztöltő, egy tömítőpisztoly és egy agyagtégla-gép mind extrudálják az anyagot. A műanyag extrudálás pontosan ugyanezt teszi, kivéve, hogy a nyomott anyag egy 160-300 Celsius fokos polimer olvadék.
Egy gép akkor kapja az extruder nevet, ha öt funkcionális elemet kombinál:
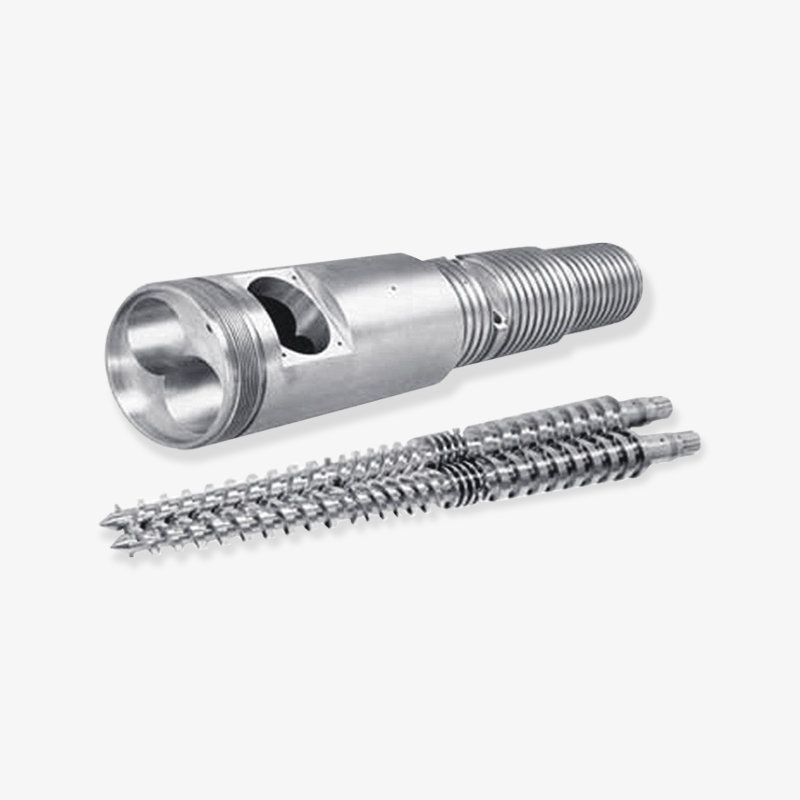
- Egy hordó, egy vastag falú acélhenger, amely tartalmazza a folyamatot.
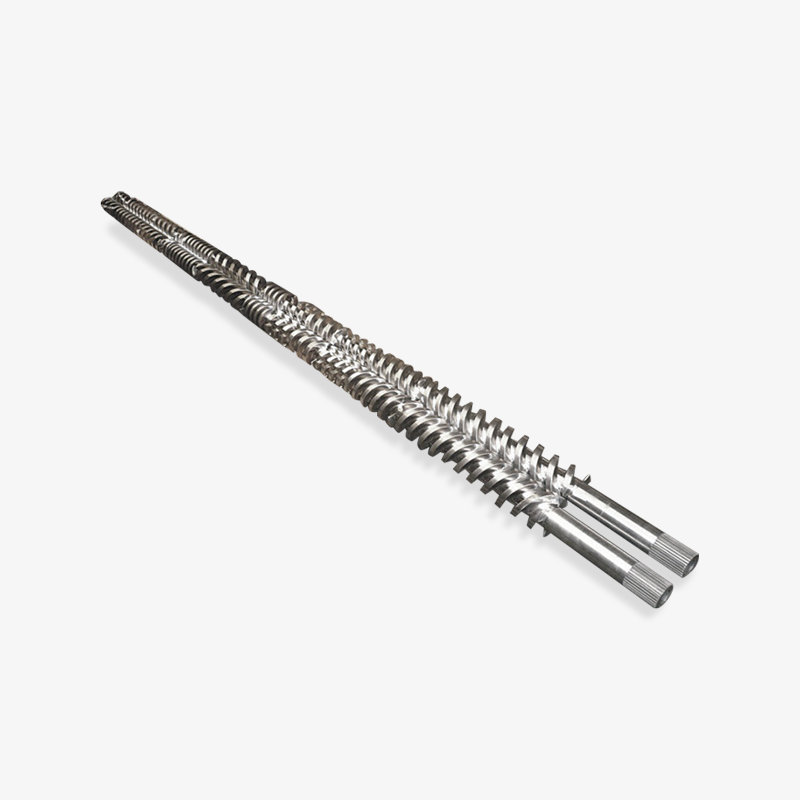
- Egy vagy több csavar a henger belsejében, amelyek továbbítják, nyírják és nyomás alá helyezik az anyagot.
- Adagolórendszer, általában adagoló- vagy gravimetrikus adagolóval ellátott garat.
- Fűtő- és hűtőrendszer, jellemzően kerámia vagy alumíniumöntvény fűtőtestek lég- vagy vízhűtéssel.
- Egy matrica a nyomóvégen, plusz egy meghajtó és egy hajtómű, ami forgatja a csavart.
Ugyanilyen hasznos megérteni, hogy mi nem az extruder. Nem fröccsöntőgép, mert nincs ürege és nincs körforgása: az anyag folyamatosan távozik, ahelyett, hogy különálló lövésekkel injektálnák. Ez nem egy keverő a klasszikus értelemben, bár a kompaundáló extruderek agresszíven keverik. És ez nem egyszerűen egy cső csavarral, mert a csavar geometriája, a tömörítési arány és a hőmérséklet szabályozás határozza meg, hogy a kimenet egyenletes-e, vagy tele van-e olvadatlan foltokkal.
A kibocsátást általában kilogramm/óra-ban fejezik ki, a minőséget pedig az olvadék homogenitása, nyomásstabilitása és mérettűrése. Ez a három szám, nem a gép fizikai mérete, mondja meg, hogy egy adott extruder valójában mire képes.
Ha egy gép folyamatos ömlesztett anyagáramot bocsát ki egy szerszámon keresztül, az extruder; ha ciklusonként kitölt egy zárt üreget, akkor formázógépről van szó.
A négy munka, amelyet minden extruder végez
Függetlenül attól, hogy a csavar átmérője 45 mm vagy 200 mm, akár PVC-port, akár újrahasznosított polietilén pelyheket dolgoz fel a gép, ugyanaz a négy munka történik egymás után a henger mentén. Megértésük sokkal rövidebbé teszi a specifikációs beszélgetéseket.
1. Szilárd szállítás
A pellet vagy a por az adagolótorkon keresztül csepeg, és a forgó csavarszárnyak előrehúzzák őket. Ebben a zónában a csatorna a legmélyebb és a polimer még szilárd, így a csiga szállítószalagként viselkedik. Az előtoló szakaszok lehetnek sima furatúak vagy hornyoltak; a hornyolt betáplálási szakasz erősebben fogja meg az anyagot, és növeli a poliolefinek teljesítményét, míg a sima furat gyengédebb, és gyakran előnyben részesítik a hőérzékeny PVC-nél.
Az adagolási problémák ritkán származnak egyedül a csavarból. A nedvesség, a pellet alakja, a finomszemcsék tartalma és a garat hőmérséklete mind-mind megváltoztatja, hogy az anyag milyen következetesen kerül be az első repülésekre. Egy áthidalt garat vagy egy kimerült adagolási zóna az áramlás irányában túlmenő kimenetként jelenik meg, amelyet semmilyen hőmérséklet-beállítás nem tud kijavítani.
2. Olvadás és képlékenyítés
A csatornamélység csökkenésével a tömör ágy a hordó falához nyomódik. A súrlódás és a nyírás generálja az olvadási energia nagy részét, a hordófűtők pedig kisebb részt. Ez az oka annak, hogy a hajtás teljesítménye és a csavarok geometriája fontosabb, mint a fűtőteljesítmény, amikor a kimenetet felfelé tolják.
Az olvadásnak be kell fejeződnie, mielőtt az anyag elérné a szerszámot. A meg nem olvadt részecskék gélként, foltként vagy gyenge pontként jelennek meg a késztermékben, és ezek jelentik a leggyakoribb panaszt az extrudáló sorok esetében, amelyek túllépték a tervezési pontjukat.
3. Mérés és nyomásnövelés
Az adagoló részben a csatorna a legsekélyebb, és az olvadékot viszkózus folyadékként pumpálják. A nyomás közel nullától a betápláló torokban a 100 és 400 bar közötti bárhova a szerszámnál, a szerszám ellenállásától és az anyag viszkozitásától függően. Ezt a nyomást zökkenőmentesen kell kialakítani, mert a nyomásingadozás közvetlenül a végtermék vastagságának változását jelenti.
Itt gyakran keverőelemeket adnak hozzá: Maddock vagy barrier szakaszok diszperziós keveréshez, ananász vagy tűs keverők az elosztó keveréshez. Valamilyen kibocsátásba kerülnek, de konzisztenciát vásárolnak, ami általában a jobb kereskedelem.
4. Alakformálás a szerszámnál
A szerszám adja az olvadék végső formáját. A szerszám kialakítása szabályozza a falvastagság eloszlását, a felületi minőséget és a szerszámduzzadás mértékét, azt a jelenséget, amikor az olvadék kissé kitágul, amikor elhagyja a szerszám ajkát. A későbbi berendezések, mint például a méretező hüvelyek, vákuumtartályok, hűtőfürdők, lehúzó egységek és vágók ezután rögzítik a méreteket.
A tökéletesen felépített extruder rosszul tervezett szerszámmal még mindig rossz terméket termel. Ezzel szemben egy szerény extruder jól megtervezett szerszámmal és stabil downstream berendezéssel évekig szűk tűréseket képes tartani.
A szállítás, olvasztás, adagolás és formázás egy folyamatos menetben történik, így egyetlen zóna gyengesége korlátozza az egész sor teljesítményét.
Mit takar az Ige a különböző iparágakban
A műanyagfeldolgozás a kifejezés legnagyobb használója, de ugyanaz a szó több nem kapcsolódó iparágban is előfordul. A szektorok között mozgó vásárlót meglepheti, hogy mennyire eltolódik a szókincs.
- Műanyag extrudálás: cső, lemez, fólia, profil, huzalbevonat, izzószál és kompaundálás. A teljesítményt kilogramm/óra mértékegységben mérik.
- Gumiextrudálás: szűrők, meleg- és hidegadagoló extruderek, amelyek a gumikeveréket a tömlők, tömítések és profilok matricáin keresztül nyomják át.
- Élelmiszer-extrudálás: A snack- és gabona-extruderek csavarral főznek és nyomás alatt expandálják a keményítőt, majd a nedvességet kipárolják a szerszámon.
- Fém- és agyagextrudálás: az alumíniumprofilokat és a tégla- vagy kerámiaformákat hasonló módon, általában sokkal nagyobb nyomáson extrudálják.
- Additív gyártás: a 3D nyomtató "extrudere" a forró vég, valamint az izzószálat tápláló meghajtó. Ugyanazokat a szállítási és olvasztási funkciókat látja el nagyon kis léptékben.
Ennek gyakorlati következménye az, hogy a specifikációk nem kerülnek át az ágazatok között. A snack-extruder és a csőextruder megoszthatja a csavaros-hordós architektúrát, miközben szinte semmilyen tervezési értéket nem tartalmaz. Ha valaki megkérdezi, mit jelent az extruder egy műszaki értekezleten, a hasznos utókérdés mindig az, hogy melyik anyagból és melyik termékből.
Az "extruder" egy funkcionális leírás, nem pedig egyetlen géptípus, így az anyag és a termék mindig meghatározza a valódi specifikációt.
Általános extrudertípusok és mire jók
A leghasznosabb osztályozás a csavar konfigurációja, mivel ez az egyetlen választás határozza meg a keverési képességet, a nyírási szintet, az adagolási viselkedést és a költségeket. Az alábbi táblázat összefoglalja a műanyag- és gumifeldolgozásban használt főbb családokat.
| Extruder típus | Hogyan működik | Tipikus anyagok | Tipikus termékek |
|---|---|---|---|
| Egyetlen csavar | Egy csavar továbbítja, összenyomja és szivattyúzza az olvadékot | PE, PP, PS, ABS, PC, újrahasznosított pelyhek | Cső, lemez, fúvott fólia, huzalbevonat, rúd, izzószál |
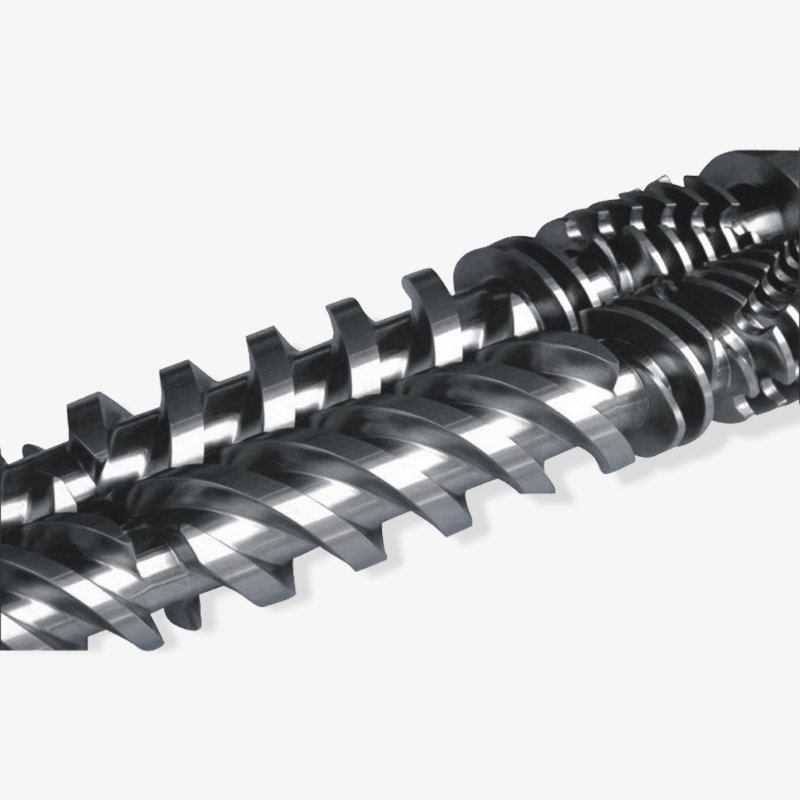
| Kúpos ikercsavar | Két egymásba nyíló kúpos csavar nagy előtolófelülettel és enyhe nyírással | Merev és lágy PVC, fa-műanyag kompozitok | Cső, ablakprofil, burkolat, lemez, kábelcsatorna |
| Párhuzamos ikercsavar | Két párhuzamosan összefonódó csavar, gyakran moduláris szállító- és keverőelemekkel | PVC, PE, PP, töltött és megerősített keverékek | Cső, profil, lemez, pelletizálás, kompaundálás |
| Bolygógörgős extruder | Egy központi csavar több bolygócsavarral egy hornyos hordóban | PVC, PVC hab, hőérzékeny vegyületek | Lap, hablap, fólia, kalanderezett alapanyag |
| Többcsavaros és gyűrűs extruderek | Három vagy több csavar szimmetrikusan elhelyezve a nagyon magas felületi megújítás érdekében | Erősen töltött és nyírásra érzékeny vegyületek | Összekeverő, illékonyító, speciális lap |
Két kompromisszum ül az asztal mögött. Az ikercsigás gépek jobban keverik és adagolják, de többe kerülnek kibocsátási kilogrammonként, és gondosabb karbantartást igényelnek, mivel a csavarok szűk hézagokkal érintkeznek. Az egycsigás gépek egyszerűbbek, olcsóbbak és rendkívül megbízhatóak, de nagymértékben függenek a pellet minőségétől és a folyamatos adagolástól.
A PVC esetében a választás általában gyorsan megtörténik: a kúpos ikercsavaros extruderek dominálnak a merev PVC csövekben és profilokban, mivel nagy betáplálási felületük befogadja a port, és enyhe nyíróprofiljuk korlátozza a degradációt. A poliolefin csövek esetében gyakran a hornyolt betáplálási szakaszú egycsavaros gép a leggazdaságosabb út. A kompaundáló és nagymértékben feltöltött rendszerek esetében a párhuzamos ikercsavar vagy bolygószerkezet a standard megoldás.
A csavar konfigurációja, nem a gép mérete, az a döntés, amely meghatározza, hogy az extruder megfelel-e az adott anyagnak és terméknek.
Extruder vs fröccsöntő gép: A vásárlók megzavarása a különbség
Mivel mindkét gép csavart használ a fűtött hordóban, gyakran összekeverik az árajánlatokban és a pótalkatrész-kérdésekben. Teljesen más a működési elv, és a kopási minták és a cserealkatrészek is.
| Jellemző | Extruder | Fröccsöntő gép |
|---|---|---|
| Feldolgozási mód | Folyamatos | Ciklikus, lövésről lövésre |
| Csavaros mozgás | Folyamatosan forog egy irányba | Forgatva plasztikázik, majd oda-vissza az injekcióhoz |
| Kimeneti mérték | Kilogramm óránként | Lövés óránként, vagy gramm per lövés |
| Formáló elem | Nyitott szerszám, az anyag folyamatosan távozik | Zárt formaüreg, belül megszilárdul az anyag |
| Tipikus csavaros jellemzők | Hosszú adagoló szakasz, keverőelemek, magas L/D | Visszacsapó szelep, rövidebb L/D, magas kompressziós arány |
| Viseljen minta | Fokozatosan, szétterítve az adagolási zónában, és meghal | A visszacsapó szelep és a betáplálási zóna közelében koncentráltan |
A karbantartás következménye praktikus. Az extrudercsavar gyakran az adagolórészben és a csúcsban kopik a legerősebben, mert itt a nyírás és a nyomás csúcsa. A befecskendező csavar általában először a visszacsapó szelep és a visszacsapó gyűrű körül kopik az ismétlődő axiális mozgás miatt. Ha rossz csavart rendel a rossz géphez, akkor egy alkatrész rosszul illeszkedik és rosszabbul működik.
Ez az oka annak is, hogy a pótalkatrész-beszállítónak árajánlattétel előtt meg kell erősítenie a gép típusát, a csavar átmérőjét, az L/D arányt és a szerelési geometriát. A méretben közel lévő csavar nem azonos a funkcionálisan megfelelő csavarral.
Az extrudálás és a fröccsöntés megosztja a csavaros és hengeres hardvereket, de a csavargeometriát nem, így a cserealkatrészek soha nem cserélhetők fel.
Teljesítmény a gyakorlatban: Mennyit nyom egy extruder valójában
Az áteresztőképesség az első szám, amelyet a legtöbb vásárló keres, és amit a leggyakrabban félreértenek. A közzétett ábrák általában a legjobb eset anyagát írják le, jól illeszkedő szerszámmal és stabil előtolóanyaggal. A valós teljesítmény csökken, ha az anyag meg van töltve, ha a szerszám korlátozó, ha az adagolás nem egyenletes, vagy ha a hűtőrendszer nem tud elegendő hőt eltávolítani. A csavar átmérője önmagában csak egy részét magyarázza a képnek, mivel a csatornamélység, a L/D arány, a csavarsebesség és a meghajtó teljesítmény mind kölcsönhatásban vannak. Egy nagyobb, lassan futó hordó kevesebb anyagot tud mozgatni, mint egy gyorsan futó kisebb hordó, és a maximális sebességgel futó gép elfogadhatatlan olvadékminőséget produkálhat. Az alábbi táblázat a fő extrudercsaládokat egymás mellé helyezi, indikatív teljesítménytartományok segítségével, ami hasznos kiindulópont a korai tervezési szakaszban, nem pedig végleges specifikáció.
Indikatív teljesítménytartományok extruder típusa szerint
Egyetlen csavar, 45 mm, 25:1 L/D
Egyetlen csavar, 90 mm, 30:1 L/D
Kúpos ikercsavar, 55/110 mm
Párhuzamos ikercsavar, 62 mm
Bolygógörgős extruder, 150 mm
A rúdhossz arányos az egyes tipikus tartományok felső végével az 1100 kg/h-s skálán. A tényleges teljesítmény az anyagtól, a csavar geometriájától, a szerszám ellenállásától és a meghajtó teljesítményétől függ.
A diagram legnyilvánvalóbb tendenciája a kis egycsavaros gép és a bolygóhengeres extruder közötti távolság, ami nagyjából húszszoros különbséget jelent a teljesítményben. Ezt a rést nem csak az átmérő okozza. A bolygóegység sok kis, nagyon nagy érintkezési felületű csavaron osztja szét a munkát, így nagy térfogatot tud finoman plasztikálni, míg egyetlen 45 mm-es csavarnak egy keskeny csatornája van, és korlátozott a hőátadás helye.
A második trend az, hogy a két ikercsavarcsalád szorosan egymás mellett helyezkedik el a tartomány közepén, annak ellenére, hogy geometriája nagyon eltérő. A kúpos ikercsavar nagy előtolási felülettel kompenzálja rövidebb hosszát, ezért olyan jól kezeli a PVC port. A párhuzamos ikercsavar hasonló teljesítményt ér el egy hosszabb, modulárisabb csavarral, amely képes keverő- és légtelenítő szakaszokat fogadni.
A harmadik megfigyelés az, hogy a kimeneti tartományok szélesek, és a szélesség értelmes. A 62 mm-es párhuzamos ikercsavar 250-600 kg/h-s sávja azt tükrözi, hogy a készítmény milyen erősen változtatja meg a teljesítményt: egy enyhén töltött PVC-keverék a szalag teteje közelében fut, míg a koptató töltőanyaggal erősen megtöltött keverék az alja felé eshet, és sokkal többet fogyaszt a rendelkezésre álló hajtóerőből.
A két csavarbemenet összehasonlítása megmutatja, hogy az átmérők összehasonlítása mennyire félrevezető lehet. Az átmérő megduplázása 45 mm-ről 90 mm-re a teljesítményt nagyjából nyolcszorosára növeli, nem pedig kétszeresére, mivel a csatorna keresztmetszete és az elérhető csavarsebesség is nő. Azok a vevők, akik lineáris feltételezések alapján léptetnek fel, gyakran túlméretezik a meghajtót, vagy alulméretezik az alsó hűtőszakaszt.
A teljesítmény önmagában soha nem indokolja a vásárlást. Az instabil olvadékkal rendelkező, tartományának csúcsán futó gép olyan sebességgel termel hulladékot, amely eltünteti az átviteli előnyöket. A gyakorlatban a felhasználható teljesítmény az a legmagasabb érték, amelynél a nyomásstabilitás, az olvadékhőmérséklet és a mérettűrés a specifikáción belül marad.
Ugyanez a logika vonatkozik a pótalkatrészekre is. Egy eltérő nyomóarányú vagy sekélyebb adagolócsatorna cserecsavar megváltoztatja az egész gép kimeneti görbéjét. Amikor egy üzem korszerűsít egy csavart, az extrudálósor hűtési és kihúzási kapacitását egyidejűleg felül kell vizsgálni, mivel a szűk keresztmetszet gyakran lefelé mozdul el, ha a csavart javítják.
Végül a teljesítményadatokat mindig egy megadott anyaghoz, egy megadott csavarsebességhez és egy megadott szerszámhoz kell kötni. A kibocsátást e három feltétel nélkül felsoroló árajánlat nem hasonlítható össze egy versengő árajánlattal, és a különbség általában csak a gyártás első hetében jelenik meg.
A közzétett kimeneti adatok csak akkor értelmesek, ha az anyagot, a csavar sebességét és a szerszámot együtt adják meg, mivel a használható kimenetet a stabil olvadékminőség korlátozza, nem pedig a maximális sebesség.
Csavarok és hordók: azok az alkatrészek, amelyek eldöntik, mire képes az extruder
Minden extruderben két alkatrész végzi a munka nagy részét: a csavar és a henger. Ez a két alkatrész is elhasználódik először, így a tervezési és a beszerzési megbeszélések középpontjába is kerülnek.
Csavargeometria
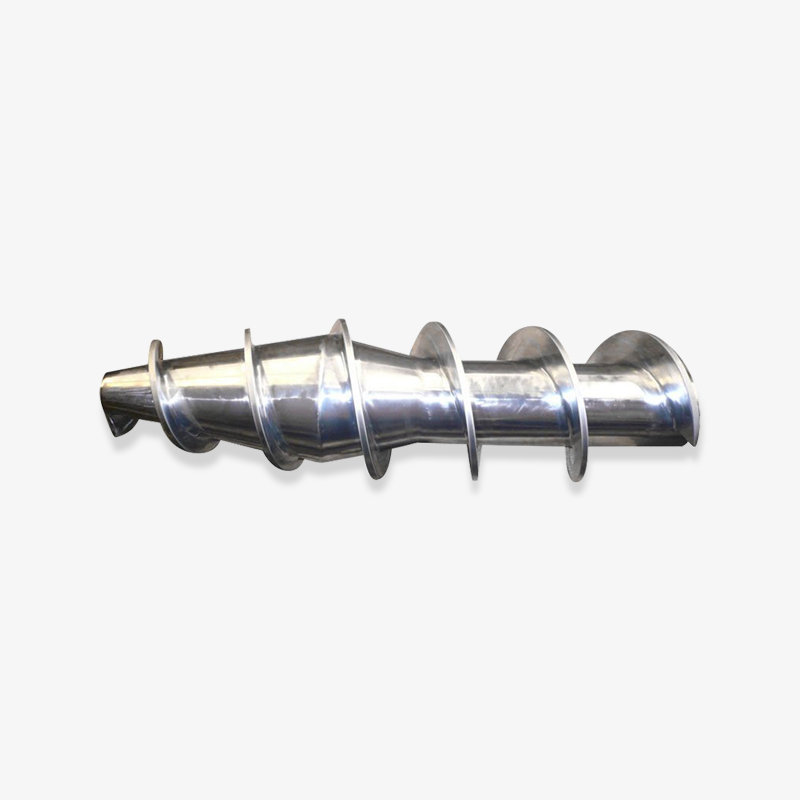
Egy szabványos háromzónás csavar előtolási, kompressziós és adagoló részekre osztható. Az adagolócsatorna-mélység és az adagolócsatorna-mélység elosztásából kiszámított kompressziós arány jellemzően 2:1 és 4:1 közé esik a térfogatsűrűségtől és az olvadék viselkedésétől függően. A zárócsavarok elválasztják a szilárd és olvadékcsatornákat az olvadási stabilitás javítása érdekében. Az olyan keverőszakaszok, mint a Maddock, Egan vagy tűs keverők javítják a színek diszperzióját és az olvadék homogenitását, bizonyos költségek mellett.
Az L/D arány, a henger hossza osztva a csavar átmérőjével, a másik címsorszám. Az általános célú gépek gyakran 25:1 és 30:1 közötti arányban működnek, míg a légtelenített gépek és a keverőcsavarok elérhetik a 36:1 vagy még nagyobb arányt is. A hosszabb csavar hosszabb tartózkodási időt és több helyet biztosít a keveréshez és a légtelenítéshez, de növeli a nyomatékterhelést és a költségeket is.
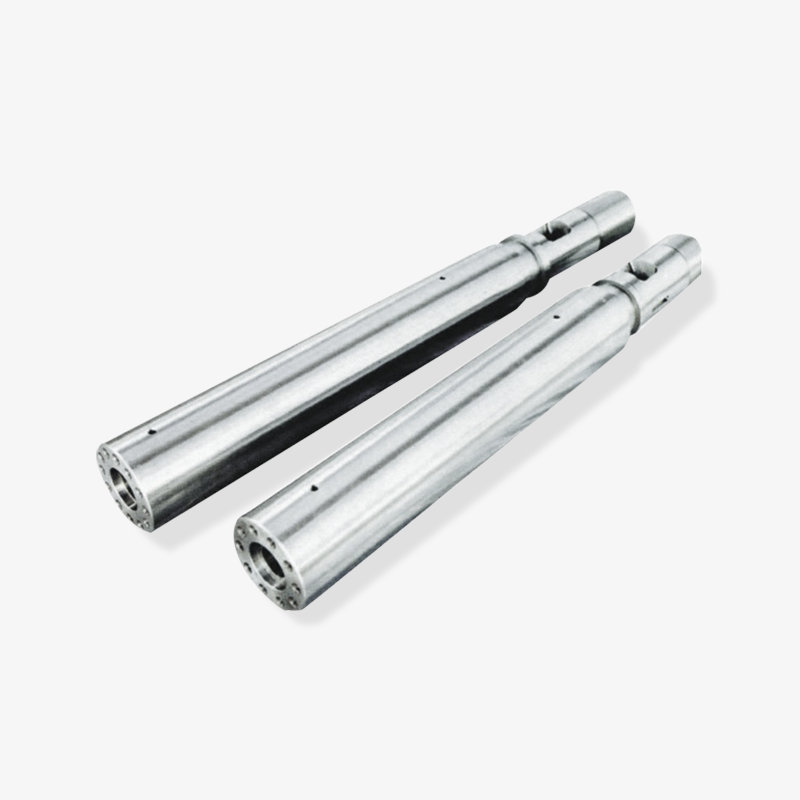
Hordó építése
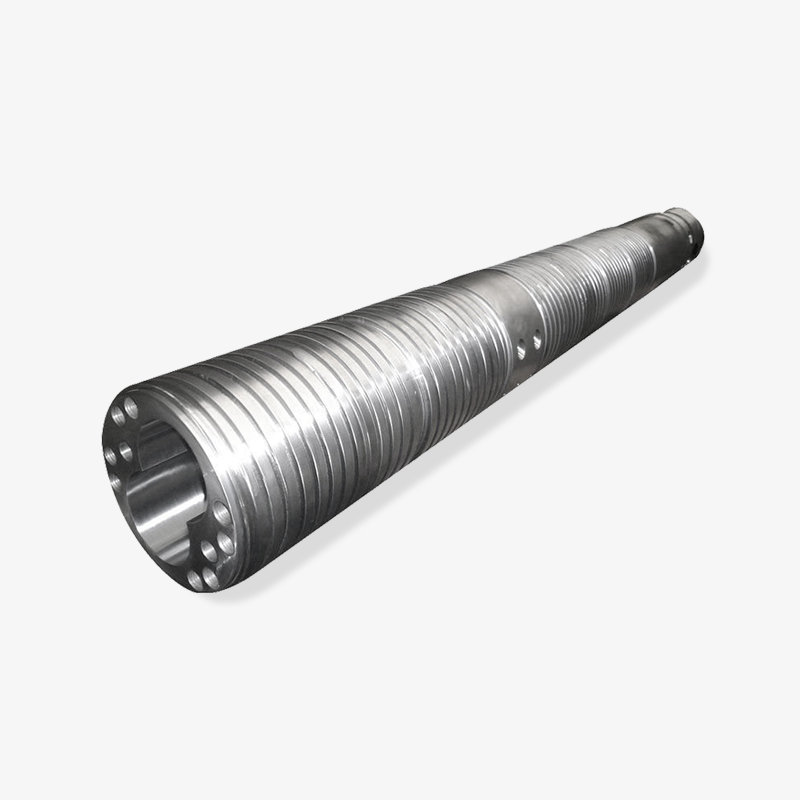
A hordók általában nitridált acélból, bimetál bélésekből vagy szerszámacél hüvelyekből készülnek. A nitridált hordók olyan töltetlen polimerekhez illeszkednek, mint a PE és PP. A bimetál hordók, amelyekben kopásálló ötvözetet centrifugálisan öntenek a furatba, sokkal jobban kezelik az üveggel töltött, ásványi anyagokkal töltött és erősen koptató hatású vegyületeket. A bélés vastagsága jellemzően 1,5 és 2,5 mm között van, a kopásálló minőségeknél pedig az 55 és 65 HRC közötti keménységi értékek jellemzőek.
Termékcsaládok a gyakorlatban
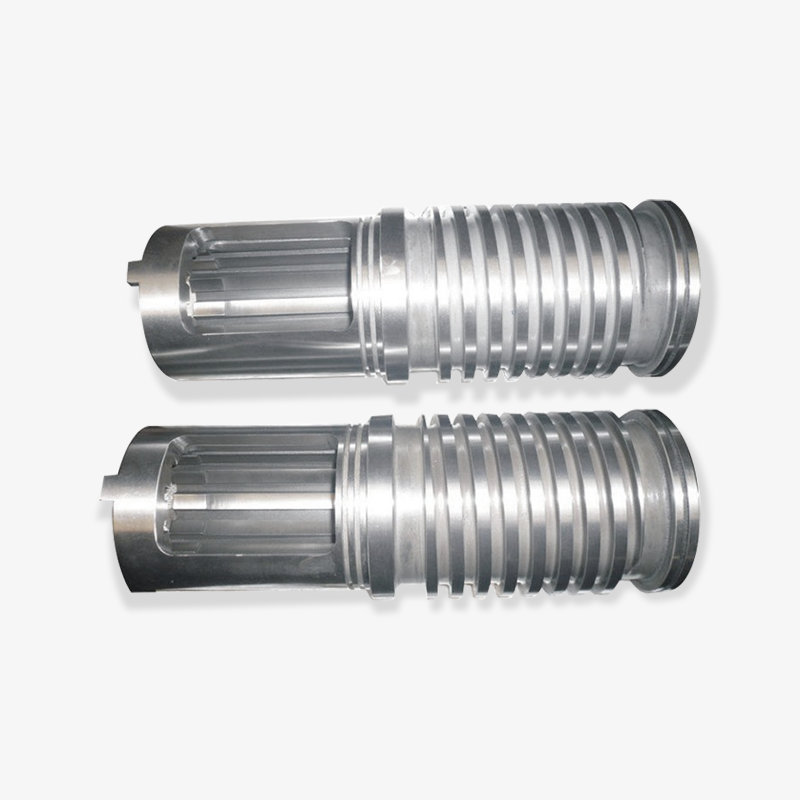
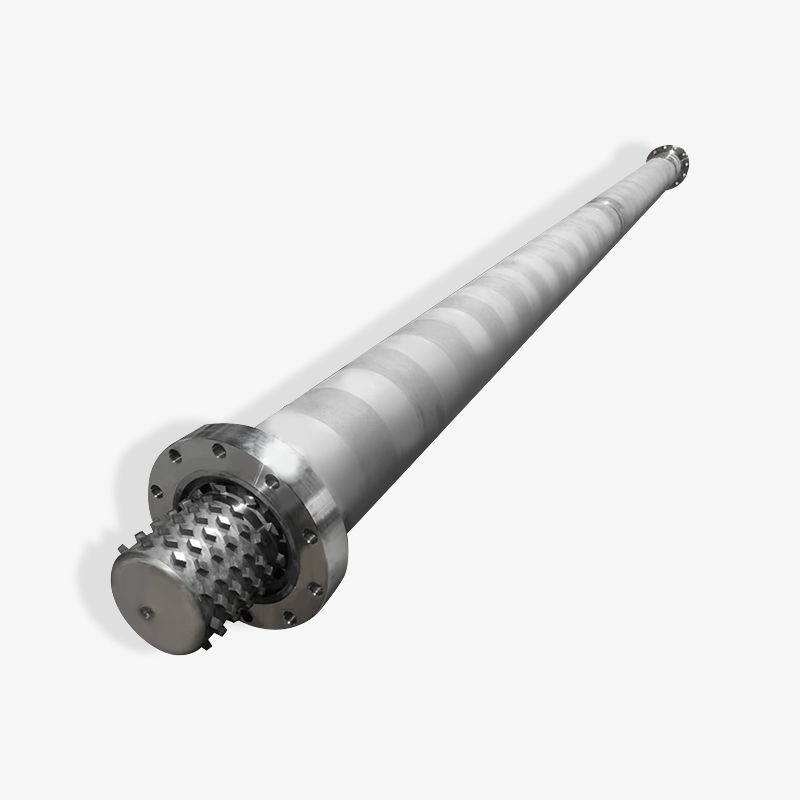
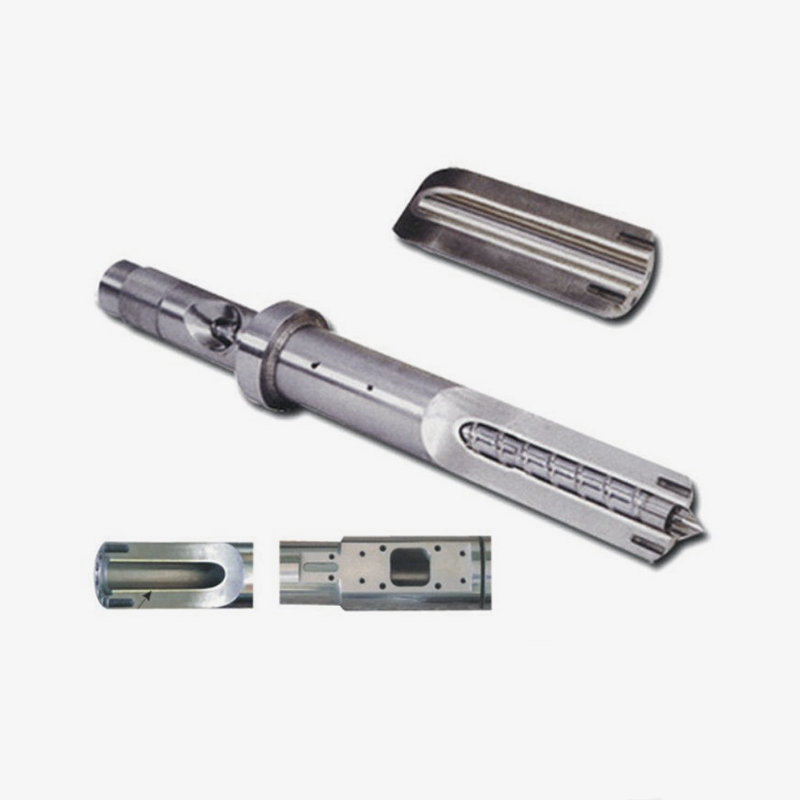
A gépgyártók és -feldolgozók számára a csavaros-hordós ellátás felismerhető családokra bomlik. Az SJ sorozat egycsavaros és hengeres készletei általános cső-, lemez- és profilextrudálást takarnak. Az SJS sorozat kúpos ikercsavaros és hordós készletei merev és lágy PVC vonalakat szolgálnak ki. A párhuzamos ikercsavaros hengerek nagy teljesítményű PVC-t és kompaundálási feladatokat látnak el. A WB-WE bolygócsavarok, hordók és komplett bolygóextruderek megfelelnek a kíméletes, nagy teljesítményű plasztikázásnak. A bimetál csavar- és hordókészletek a koptató készítményeket célozzák meg. A fröccsöntőgép csavar- és hordószerelvényei lefedik az ipar ciklikus oldalát, míg a gumiextruder csavarok és az EPE habcsavar- és hordókészletek a gumifeldolgozást és az expandált polietilénhab gyártást szolgálják.
Az ebbe a szegmensbe tartozó gyártók jellemzően alkatrészszállítóként és problémamegoldóként is dolgoznak. A Zhejiangban működő Zhoushan Microwave Screw Machinery, amelyet 1990-ben alapítottak, több mint 10 000 négyzetméteres műhelyterülettel rendelkezik, és kombinált precíziós csavar- és hordógyártó és megmunkáló üzemként pozicionálja magát, és olyan piacokra exportál, mint az Egyesült Államok, Németország, Dubai, Vietnam és Thaiföld. Ez a profil jellemző azokra a speciális beszállítókra, amelyekre a gépgyártók támaszkodnak, amikor egy szabványos katalóguscsavar nem felel meg egy adott anyag- vagy kimeneti célnak.
A csavargeometria határozza meg az olvasztási és keverési képességet, míg a hordó anyaga a kopási élettartamot; mindkettőnek meg kell egyeznie a feldolgozott anyaggal.
Hogyan válasszunk extrudert egy adott munkához
A kiválasztás a termékkel kezdődik és visszafelé halad. Az alábbi táblázat felsorolja azokat a paramétereket, amelyek leggyakrabban döntik el, hogy egy árajánlat sikeres lesz-e a gyártás során.
| Paraméter | Tipikus tartomány | Miért számít |
|---|---|---|
| Csavar átmérője | 30-200 mm | A kimeneti ablakot a sebességgel és a csatornamélységgel együtt állítja be |
| L/D arány | 20:1-től 36:1-ig | Szabályozza a tartózkodási időt, a keverést és a légtelenítési képességet |
| Tömörítési arány | 2:1-től 4:1-ig | Meg kell egyeznie a pellet vagy a por térfogatsűrűségével |
| Hajtásteljesítmény | Anyag és teljesítmény függő | Meghatározza az elérhető teljesítményt a nyomaték leállása nélkül |
| Hordó konstrukció | Nitridált vagy bimetál | Élettartam töltött vagy korrozív anyagokkal |
| Halj meg és lefelé | Méretezés, hűtés, lehúzás, vágás | A tűrés és a felületi minőség itt van beállítva, nem a hordóban |
Két hibamód ismétlődik a gyakorlatban. Az első a hajtás alulméretezése a költségek csökkentése érdekében: a gép csak a maximális csavarfordulatszámon éri el a kívánt teljesítményt, ahol az olvadék hőmérséklete instabillá válik, és a termék minősége elsodródik. A második a nitridált hordó választása egy csiszolókészítményhez, amely hónapokon belül látható kopást és lassú, nehezen diagnosztizálható teljesítménycsökkenést okoz.
A többit az anyagi viselkedésnek kell vezérelnie. A PVC-nek alacsony nyíróerőt és rövid tartózkodási időt igényel, ami a kúpos ikercsavar kialakítására utal. A poliolefin cső az egycsavaros gépet részesíti előnyben, barázdált betáplálási résszel. Az üveggel töltött műszaki gyantákhoz bimetál hordókra és kopásálló csavaros keményburkolatra van szükség. A habos alkalmazásokhoz a gázbefecskendezés és az olvadéknyomás pontos szabályozására van szükség, ami általában egy speciális csavarprofilt jelent, nem pedig egy általános célú profilt.
Kezdje az anyagból, a terméktűrésből és a szükséges teljesítményből; a csavargeometria és a henger anyaga ebből a háromból következik, nem a katalógus kényelméből.
Ahol extrudereket használnak: Alkalmazások és valódi termékek
Az extrudálás hatóköre szélesebb, mint azt a legtöbb vásárló elvárja, ugyanis szinte minden állandó keresztmetszetű termék elkészíthető így.
- Csővezetékek: vízellátás, csatorna, gáz, kábelcsatorna, orvosi csövek.
- Lap és tábla: csomagolólap, jelzőtábla, építőtábla, habtábla.
- Fólia: fúvott fólia táskákhoz és bélésekhez, öntött fólia lamináláshoz.
- Profilok: ablakkeretek, ajtóprofilok, bútorszegélyek, kábelcsatornák.
- Vezeték és kábel: szigetelés és köpeny alkalmazása nagy vonalsebességgel.
- Hab: EPE és egyéb expandált polietilén termékek, ahol egy speciális habcsavar és henger kezeli a gázzal töltött olvadékot.
- Gumi: tömlők, tömítések, időjárási szalagok és előformák öntéshez.
- Keverés: töltött, megerősített és színezett mesterkeverék pellet.
- Újrahasznosítás: a mosósor kimenetét újrafelhasználható pelletté alakítják.
- Izzószál: extrudált szálból húzott 3D nyomtatási filamentum.
Minden alkalmazásnak megvan a maga toleranciakultúrája. Az orvosi csövek falvastagsága néhány századmilliméter alatti eltérést igényelhet, míg a vízelvezető cső ennél sokkal többet is elvisel. Ezek a különbségek a csavarok kialakításában, a szerszám minőségében és a hajtásrendszer stabilitásában jelentkeznek.
Ugyanez az extrudálási elv vonatkozik a csőre, lemezre, fóliára, profilra, habszivacsra, gumira és kompaundálásra; csak a csavar, a henger és a matrica változik.
Csavarok és hordók vásárlása: Amit a B2B vásárlóknak ellenőrizniük kell
Ebben az iparágban a beszerzések szoros kapcsolatokat igényelnek, de ennek ellenére specifikációvezéreltnek kell lenniük. Mindegy, hogy gyártóval, beszállítóval vagy exportorientált nagykereskedővel dolgozik, ugyanaz az ellenőrző lista érvényes.
- Erősítse meg a gép típusát, a csavar átmérőjét, az L/D arányt és a szerelési méreteket rajz alapján, ne fényképpel.
- Kérjen anyagspecifikációt a csavarhoz és a hengerhez, beleértve az alapacél minőségét és a kezelési eljárást.
- Kérje meg a keménységi értékeket és adott esetben a nitridálási mélységet vagy a bimetál bélés vastagságát.
- Írásban ellenőrizze az egyenességet, a koncentrikusságot és a felületkezelési tűréseket.
- Tisztázza, hogy a csavar bedobható-e, vagy egy meglévő hengerhez kell-e hozzáilleszteni.
- Tekintse át az adott töltőanyag-tartalom kopási ráhagyását és várható élettartamát.
- Erősítse meg az átfutási időt, a csomagolási módot és az exportdokumentációt, ha az alkatrészeket nemzetközileg szállítják.
Az egyedi és szabványos ellátási utak költségükben és kockázatukban különböznek. Egy szabványos csavar gyorsan szállítható, és az ára kiszámítható, de nem biztos, hogy szokatlan anyaghoz passzol. Egy egyedi csavar többe kerül és tovább tart, mégis kiküszöbölheti a tartós minőségi problémát, amely évek óta nyeli el a hulladékot. A tapasztalt vásárlók általában egy standard opciót és egy egyedi opciót kérnek ugyanabban a kérdésben, majd összehasonlítják mindkettőt a rossz teljesítmény költségeivel.
A MOQ és a készletezési politika is befolyásolja a döntést. A sok ügyfelet támogató gépgyártóknak előnyt jelent egy beszállító, aki egy vagy két darabot készít a rajzolásig, míg a nagy volumenű processzorok inkább tartalék készletet tartanak. Egy tartalék csavar és hordó a polcon tartása olcsó egy hét kieső termeléshez képest.
Rendelés előtt írásban ellenőrizze az anyagminőséget, a keménységet és a mérettűrést, mert a megfelelő csavar nem automatikusan működő csavar.
Karbantartási és hibaelhárítási alapok
Az extruderek fokozatosan meghibásodnak, és a korai jeleket könnyű elmulasztani, mert a vonal folyamatosan fut. A teljesítmény, az olvadéknyomás és a motorterhelés együttes megfigyelése általában a termék minőségének romlása előtt elhasználódott.
| Tünet | Valószínű oka | Először ellenőrizze |
|---|---|---|
| Fokozatos teljesítménycsökkenés | Csavar vagy henger kopása, megnövelt hézag | Mérje meg a csavar átmérőjét és a henger furatát |
| Nem olvadt foltok vagy gélek | Az olvasztási kapacitás túllépve, rossz profilhőmérséklet | Hordó hőmérsékleti profil, csavarsebesség, ellennyomás |
| Hullámzó teljesítmény és nyomásingadozás | Inkonzisztens etetés, áthidalás vagy nedvesség | Garat, adagoló, szárítás, betáplálási zóna hőmérséklete |
| Túlmelegedés olvadék | Túl nagy nyírás, kopott csavar, blokkolt hűtés | Csavar fordulatszáma, hűtőkör, hőelem pontossága |
| Rövid csavar élettartam | Csiszoló töltőanyag, rossz hordóminőség | Töltőanyag tartalom, hordó anyaga, keményítési lehetőség |
A megelőző rutinok egyszerűek. Havonta ellenőrizze a fűtőelemeket és a hőelemeket, mert a meghibásodott fűtőelem arra kényszeríti a csavart, hogy több nyíróhőt termeljen, és felgyorsítja a kopást. Vizsgálja meg az adagoló torkot és a garatot, hogy nincsenek-e rajta finomságok és áthidalások. Húzza meg a csavart a tervezett időközönként, és rögzítse az átmérőket, így a kopási trendek láthatóak, nem pedig sejthetők. Tartsa az öblítőanyagot a feldolgozott polimerhez igazítva, és soha ne engedje, hogy a gép hőmérsékleten PVC-vel érintkezzen.
Amikor a teljesítmény csökken, az ösztön a csavar sebességének növelése. Ez általában megemeli az olvadékhőmérsékletet ahelyett, hogy helyreállítaná a teljesítményt, és lerövidíti a csavar élettartamát. A távolság mérése gyorsabb és olcsóbb.
Minden tervezett leállításkor rögzítse a csavar és a henger méreteit; A kopási trendadatok megakadályozzák a legtöbb nem tervezett vonalleállást.
Gyakran Ismételt Kérdések
Mit jelent egy mondatban az extruder?
Az extruder olyan gép, amely megolvaszt vagy lágyítja az anyagot, és folyamatosan nyomja át a szerszámon, hogy rögzített keresztmetszetű terméket, például csövet, lapot, fóliát vagy profilt állítson elő.
Az extruder gép vagy alkatrész?
Mindkét felhasználás helyes. A gyártástervezésben az extruder a teljes gép, beleértve a meghajtót, a hordót, a csavart és a szerszámot. A karbantartásban és a pótalkatrészek beszerzésében az "extruder" gyakran kifejezetten a csavaros hordó szerelvényre utal. Idézés előtt mindig ellenőrizze, hogy melyik jelentés vonatkozik rá.
Mi a különbség az extruder és a fröccsöntő gép között?
Az extruder folyamatosan működik és az olvadékot egy nyitott szerszámon nyomja át, így a kibocsátást kilogramm/óra mértékegységben mérik. A fröccsöntő gép egy csavarral plasztikál, majd különálló lövéseket fecskendez be egy zárt formába, így a kibocsátást lövésben vagy lövésenként grammban mérik.
Mit jelent az L/D egy extrudercsavaron?
L/D a tényleges csavarhossz osztva az átmérőjével. Egy 45 mm-es hordón lévő 25:1 arányú csavar effektív hossza körülbelül 1125 mm. A nagyobb arányok hosszabb tartózkodási időt biztosítanak az olvasztáshoz, keveréshez és légtelenítéshez, de nagyobb nyomatékot igényelnek, és többe kerül az előállításhoz.
Miért kerülnek többe az ikercsigás extruderek, mint az egycsigás gépek?
Az ikercsavaros gépekhez két egymáshoz illesztett csavarra, bonyolultabb, szinkronizált tengelyekkel rendelkező hajtóműre és szigorúbb gyártási tűrésekre van szükség. Ezenkívül jobban táplálják és keverik, különösen a porok és a töltött keverékek esetében, ami indokolja a PVC és a kompaundálási alkalmazások költségeit.
Mennyi ideig bírja az extruder csavarja és hengere?
Az élettartam elsősorban a töltőanyag-tartalomtól, a feldolgozási hőmérséklettől és a karbantartási fegyelemtől függ. A nitridált csavaron és hordón lévő töltetlen poliolefinek évekig működhetnek, míg az üveggel töltött vegyületek egy-két éven belül észrevehetően elkophatnak a nitridált készletből. A bimetál hengerek és a kopásálló csavaros keményburkolat jelentősen meghosszabbítja az élettartamot a koptató igénybevétel során.
Cserélhetem csak a csavart a henger cseréje nélkül?
Igen, de csak akkor, ha a hordó furata még a tűréshatáron belül van. Ha a csavarrúd és a henger fala közötti hézag meghaladja a specifikációban megadott határértéket, egy új csavar önmagában nem állítja vissza a teljesítményt, mert az olvadék hátracsúszik a szárnyak felett. Mindkét komponens megrendelés előtti mérésével elkerülhető a költséges hiba.
Milyen anyagokból készülnek az extruder csavarok és hordók?
A gyakori csavaracélok közé tartoznak a nitridáló minőségek, például a 38CrMoAlA és a szerszámacélok, mint az SKD61 vagy a D2. A hordók jellemzően nitridált acélból vagy bimetálból készülnek, ahol kopásálló ötvözetet öntenek a furatba. A helyes választás a feldolgozandó polimer koptatóképességétől és korróziós potenciáljától függ.
Mi az a bimetál csavar és hordó?
A bimetál olyan hordóra utal, amelynek centrifugálisan öntött kopásálló ötvözet bélése van, gyakran edzett vagy kemény felületű csavarral párosítva. A kombináció sokkal jobban ellenáll az üvegszálak és ásványi töltőanyagok okozta kopásnak, mint egy nitridált furat, magasabb vételár mellett.
Egyedi vagy szabványos csavarra van szükségem?
A szabványos csavarok megfelelnek a szokásos anyagoknak és szabványos termékeknek. Az egyedi csavaroknak akkor van értelme, ha az anyag szokatlan, ha speciális töltőanyagot használnak, ha a teljesítményt a gép cseréje nélkül kell növelni, vagy ha egy meglévő minőségi probléma ellenállt a folyamatbeállításoknak.
A legtöbb extruder kérdése három tényre redukálódik: az anyag, a termék és a gép méretei; ez a három válasz meghatároz minden mást.
Referencia modul: Csavar- és hordócsaládok
A következő modul összefoglalja azokat az alkatrészcsaládokat, amelyek leggyakrabban fordulnak elő az extrudálási pótalkatrészekkel kapcsolatos kérdésekben. Gyors tájékozódási térképnek készült azon vásárlók és mérnökök számára, akik specifikációt készítenek vagy árajánlatokat hasonlítanak össze.
Egycsavar és hordó
Általános célú extrudálás csőhöz, lemezhez, rudhoz és profilhoz. SJ sorozatú geometria előtolási, tömörítési és adagolási zónákkal.
Kúpos ikercsavar és hordó
SJS sorozatú készletek merev és lágy PVC-hez, nagy adagolófelülettel és enyhe nyírással a hőérzékeny vegyületekhez.
Párhuzamos ikercsavar és hordó
Moduláris geometria nagy teljesítményű PVC-hez, töltött keverékekhez és kompaundáló vezetékekhez szellőző- és keverőszakaszokkal.
Bolygócsavar és hordó
WB-WE sorozatú bolygócsavarok, hordók és komplett extruderek a kímélő, nagy mennyiségű plasztikázáshoz.
Bimetall csavar és hordó
Kopásálló készletek üveggel töltött, ásványi anyagokkal töltött és korrozív készítményekhez, ahol a nitridált furatok túl gyorsan kopnak.
Speciális csavarok és hordók
Fröccsöntő gépegységek, gumi extruder csavarok és EPE habcsavar- és hordókészletek habextrudáláshoz.
Mivel ezek a családok geometriailag átfedik egymást, de különböznek az anyag, a keménység és a kezelés tekintetében, a gépgyártó számára a legbiztonságosabb megoldás a géprajz és az anyagspecifikáció együttes megadása. Ez az egyetlen lépés eltávolítja a legtöbb kockázatot a tengerentúli alkatrészrendelésből.
A csavar és a henger specifikációja csak akkor teljes, ha a geometria, az alapanyag, a kezelés és a keménység ugyanazon a rajzon szerepel.
Következtetés
Mit jelent a extruder ? Ez egy olyan gépet jelent, amely folyamatosan olvasztja és pumpálja az anyagot egy szerszámon keresztül, és egyben azt a csavaros-hordó szerelvényt is, amely ezt lehetővé teszi. A két definíciót egyetlen gondolat köti össze: a szabályozott nyomás és szabályozott hőmérséklet stabil keresztmetszetet hoz létre, a stabilitás pedig az, amiért a vásárlók fizetnek.
A gépgyártók és -feldolgozók számára a gyakorlati út egyszerű. Először határozza meg az anyagot és a termék tűréshatárát. Válassza ki az anyagnak megfelelő csavarkonfigurációt. Válassza ki a töltőanyag-tartalomnak megfelelő hordószerkezetet. A meghajtót úgy méretezze meg, hogy a szükséges teljesítmény a csavar maximális fordulatszáma alatt legyen. Ezután a megrendelés előtt írásban ellenőrizze a méreteket és a keménységet.
Az extrudálás jutalmazza a felkészülést és bünteti a parancsikonokat. A jól illeszkedő csavar- és hordókészlet évekig csendesen működik, és hosszú gyártási ciklusokon keresztül is megőrzi a toleranciát. Az össze nem illő készlet törmeléket, hőproblémákat és idő előtti kopást okoz, amit semmilyen folyamatbeállítás nem képes teljes mértékben kompenzálni.
Először illeszkedjen az anyaghoz, a csavar geometriájához és a hordó felépítéséhez; a teljesítmény és az élettartam automatikusan következik ebből az egyezésből.
Kiválasztott csapágy kijelző

 浙公网安备 33090202000520 号
