

Szerző: Weibo
Dátum: Sep 15, 2026
Az extruder jelentése: típusok, működési elvek, alkalmazások és kiválasztási útmutató
Extruder jelentése Egy egyszerű ötlettel kezdődik: az pltruder olyan gép, amely az anyagot egy szerszámon keresztül tolja, hogy folyamatosan formálja azt. A műanyagfeldolgozás során ez általában azt jelenti, hogy a polimer pelleteket egy fűtött hordóba adagolják, egy forgócsavarral megolvasztják, és az olvadékot egy rögzített nyíláson keresztül erőltetik cső, fólia, lemez, profil vagy pellet kialakítására. A meghatározás rövidnek hangzik, de a kifejezés a gépek széles családját takarja, a gyári padlón lévő kompakt gumiextrudertől a 40:1 arányú párhuzamos ikercsigás kompaundáló sorig. A mérnökök, a beszerzési csapatok és a karbantartók mindegyike az általuk üzemeltetett gépen keresztül értelmezi az extruder jelentését, ezért érdemes a kifejezést több oldalról lebontani.
Ez az útmutató a gyakorlatban ismerteti az extruder jelentését: a szótár eredetét, a működési elvet, a fő csavar- és hengerkonfigurációkat, az extrudáló berendezésen alapuló alkalmazásokat, valamint a vásárlók számára fontos kiválasztási és karbantartási szempontokat. Az 1990-ben alapított kínai csavar- és hordógyártó, a Zhoushan Microwave Machinery tapasztalataira is támaszkodunk, hogy megmutassuk, a meghatározás hogyan vált át a valós beszállítói döntésekbe. A végére el kell tudnia magyarázni, mi az extruder, rámutat a teljesítményét meghatározó alkatrészekre, és fel kell tennie a megfelelő kérdéseket a gépek vagy alkatrészek összehasonlításakor.
Röviden, az extruder jelentése az ipari gyakorlatban egy megolvadt vagy meglágyított anyag folyamatos formázása csavaros nyomással egy szerszámon keresztül, és a gépen belüli csavar és hordó kombináció határozza meg a legtöbb kapacitást és költséget.
Extruder jelentése: túl a szótár definícióján
A szótárak az extrudert úgy definiálják, mint "olyan gépet, amely a szerszámon keresztül formázza az anyagot". Ez a kifejezés megragadja a lényeges mozgást, de kihagyja a gépen belüli körülményeket. Egy tipikus műanyag extruder nem egyszerűen átnyomja a hideg pelletet egy lyukon. Meg kell táplálnia az anyagot, tömörítenie kell, meg kell olvasztania súrlódással és külső hővel, össze kell kevernie az esetleges adalékokat vagy színezékeket, nyomást kell gyakorolnia, majd a homogén olvadékot át kell nyomnia egy szerszámon, amely létrehozza a végső keresztmetszetet. Röviden, az extruder jelentését a berendezés tervezésében a csavar, a hordó, a fűtési rendszer, a sebességváltó és a szerszám együtt formálja, nem pedig a szerszám önmagában.
A szónak hosszú nyelvtörténete van. Az "extruder" a latin szóból származik extrudált , kombinációja ex (ki) és trudere (lökni). Ez az eredet magyarázza, hogy ugyanaz a szó miért jelenik meg nagyon különböző területeken. Az élelmiszeriparban egy extruder főz és formál rágcsálnivalókat és takarmányt. A kerámiában és a fémfeldolgozásban az extruderek agyagot vagy fűtött tuskót nyomnak át a szerszámon. A 3D nyomtatásban egy kis extruder vékony szálat táplál be egy forró fúvókába. Ezen eszközök mindegyike ugyanazon az elven működik: nyomást kell gyakorolni az anyagra, és hagyja, hogy egy formázott nyílás határozza meg az eredményt.
A műanyag feldolgozáson belül a kifejezés tartalmaz néhány konkrét feltételezést, amelyeket hasznos tudni. Először is, az extruder folyamatos gép, míg a fröccsöntő gép ciklikus. Másodszor, az extruder az egész gépet jelenti, míg az "extruder csavar" és "extruder hordó" kifejezések a benne lévő két legkritikusabb alkatrészre utalnak. Harmadszor, az extruder kimenete, amelyet gyakran extrudátumnak neveznek, bármi lehet, a kész csőtől a félkész lapig, amely további feldolgozásra kerül. E különbségek szem előtt tartása sokkal könnyebbé teszi a kommunikációt a gépszállítókkal, mert ugyanaz a szó jelenik meg a termékkatalógusokban, a folyamatdokumentációkban és a karbantartási kézikönyvekben kissé eltérő jelentésárnyalatokkal.
Az extruder gyakorlati definíciója tehát kontextustól függ: a gépgyártó számára egy komplett feldolgozósor, az alkatrészgyártó számára a csavar-hordó összeállítás, az üzemkezelő számára pedig az a berendezés, amely az alapanyagot értékesíthető termékké alakítja.
Hogyan működik az extruder: működési elv és alapvető összetevők
Ha már tudod, mi az extruder, az extruder következő rétege az, hogy hogyan alakítja át a szilárd polimert folyamatos olvadékká. A folyamat szinte minden csavarhajtású extruderben ugyanazt a logikai sorrendet követi. A csavar egy szorosan illeszkedő henger belsejében forog, mechanikai súrlódást hozva létre, miközben kívülről melegszik. Az olvadt polimer ezután felhalmozódik a hengerfejnél, és átnyomódik a szerszámrésen.
Az extrudálási folyamat lépésről lépésre
- Etetés - Az anyag gravitációs úton vagy erőadagoló segítségével egy garaton keresztül kerül a hordóba. Az etetőtorkot általában vízzel hűtik, hogy megakadályozzák az idő előtti olvadást és áthidalást.
- Szállítás és tömörítés - A csavarcsatorna továbbítja az anyagot. A csatornamélység csökkenésével az anyag összenyomódik, kiszorítja a levegőt, és lágyulni kezd.
- Olvadás és lágyítás - A csavar forgásából származó súrlódási hő és a hordófűtő szalagok megolvasztják a polimert. A gátrepülések vagy a keverőelemek javítják az olvadék egyenletességét.
- Adagolás és túlnyomás - Az utolsó csavarrész szabályozza a kimeneti sebességet, kisimítja a nyomásingadozásokat, és egyenletes olvadékhőmérsékletet biztosít a fejnek.
- Halj meg formálás - Az olvadék áthalad a szitacsomagokon, egy törőlemezen, majd a szerszámon, amely megadja az extrudátum végső keresztmetszetét és méretét.
- Hűtés és downstream kezelés - A szerszám után a terméket az alkalmazástól függően kalibrálják, lehűtik, húzzák, vágják vagy feltekerik.
Az extruder fő alkatrészei
Minden extruder, mérettől és gyártótól függetlenül, a következő fő alkatrészeket tartalmazza. Szerepük megértése segít a karbantartó személyzetnek és a vásárlóknak magabiztosan összehasonlítani a gépeket.
| Összetevő | Funkció | A termék minőségére gyakorolt hatás |
|---|---|---|
| Csavar | Szállítja, összenyomja, megolvasztja és keveri az anyagot | Meghatározza a teljesítményt, az olvadék minőségét és az energiafogyasztást |
| hordó | Körülveszi a csavart és átadja a hőt | Befolyásolja a hőmérséklet szabályozást és a csavarkopás elleni védelmet |
| Fűtési és hűtőrendszer | Fenntartja a kívánt hőmérsékleti profilt | Megakadályozza a lebomlást és biztosítja az olvadék konzisztenciáját |
| Sebességváltó és hajtómotor | A csavart a kívánt fordulatszámmal és nyomatékkal forgatja | Beállítja a maximális teljesítményt és nyomatékstabilitást |
| Törőlemez és képernyőcsomag | Szűri a szennyeződést és növeli a nyomást | Javítja az olvadék tisztaságát és keveredését |
| Die | Az extrudátumot a kívánt formára formálja | Meghatározza a méretpontosságot és a felületi minőséget |
A vásárlók és a mérnökök számára a csavar és a henger külön figyelmet érdemel. Ez a két alkatrész magas hőmérsékleten és nyomáson kopik egymáshoz, és ötvözetük, hőkezelésük és felületi keményedésük határozza meg, mennyi ideig futhat az extruder, mielőtt karbantartásra lenne szükség. Egy olyan gyártó, mint a Microwave Machinery, amely a csavart és a hengert is gyártja, összehangolt rendszerként tudja szabályozni az illeszkedést, az anyagválasztást és a felületkezelést, ami gyakorlati előnyt jelent a meglévő gyártósoron lévő alkatrészek cseréjénél.
Csavar hossz-átmérő aránya: kulcsfontosságú specifikáció
Az extruder mérnöki jelentését meghatározó specifikációk közül külön figyelmet érdemel a csavar hossz-átmérő aránya. Az L/D arány összehasonlítja a csavar munkahosszát az átmérőjével, és közvetlenül befolyásolja, hogy a csavar mennyi olvadást, keverést és nyomás alá helyezést tud leadni. A magasabb L/D érték általában hosszabb tartózkodási időt és jobb lágyítást biztosít, ezért a nagy teljesítményű és kompaundáló vezetékek általában hosszabb csavarokat használnak. Különböző csavarkonfigurációk alakultak ki a különböző L/D tartományok körül, és ezek helyes leolvasása segít a szállítói adatlapok összehasonlításában. Az alábbi oszlopdiagram összefoglalja a tipikus L/D arányokat öt gyakori extrudercsavar konfigurációhoz.
Tipikus L/D arány csavaros konfiguráció szerint
Bolygócsavar 18:1
Kúpos ikercsavar 22:1
Egycsavaros általános 25:1
Egycsavaros cső vagy fólia 30:1
Párhuzamos ikerösszeállítás 40:1
A diagram alulról felfelé történő olvasása világos logikát tár fel az extruder jelentése mögött a géptervezésben. A bolygószerkezetnek van a legrövidebb L/D, mert gördülő orsói nagy felületen osztják el a feszültséget, így nincs szükség hosszú hordóra a jó olvadékminőség eléréséhez. A kúpos ikercsavar is kompakt marad, ami megfelel a merev PVC lágyításának alacsony feldolgozási hőmérsékleten jellemző szerepének. Az általános célú egycsavar 25:1 arányban működik, mert ez a geometria megbízható egyensúlyt biztosít a legtöbb beadagolandó pellet számára. Ha az alkalmazás magasabb olvadékminőséget kíván, az egyetlen csavar hossza 30:1-re nyúlik, amint az a cső- és fóliavonalakon látható. A 40:1 arányú párhuzamos ikercsavar a másik végletet képviseli: a hosszú henger több keverési zónát biztosít, és lehetővé teszi az adagolónyílások elhelyezését a hordó mentén. A gyakorlatban az L/D arány befolyásolja a beépítési alapterületet, a hordó fűtési költségét és a csavareltávolítási eljárásokat is. A hosszabb csavar nagyobb felületi érintkezést jelent, ami megnöveli a sebességváltó nyomatékigényét. Ez azt is jelenti, hogy a hordó gyártójának nagyobb hosszon kell szabályoznia az egyenességet, ezért a precíziós megmunkálási kapacitás számít a hosszú hordók megrendelésekor. Ez az egyik oka annak, hogy a tapasztalt vásárlók nem egyszerűen az elérhető legnagyobb L/D-t kérik. Meghatározzák az anyaghoz illő L/D-t, a csavarprofilt és az utánfutó berendezést. Ez a fajta illesztés pontosan ott van, ahol a csavar- és hengergyártó kiérdemli az értékét. Amikor legközelebb egy szállító extruderre vagy cserehordóra árajánlatot ad, tudni fogja, hogy az L/D szám több, mint egy méret; ez egy kimutatás arról, hogy a gépet mennyi munkára tervezték.
Az extruder működési elve összefoglalható: betáplálás, tömörítés, olvadás, mérő és forma; A garat és a szerszám között minden alkatrész létezik, hogy stabilabbá tegye az öt lépés valamelyikét.
Az iparban használt extruderek fő típusai
Az extrudercsaládot általában a csavargeometria szerint osztályozzák, és mindegyik típus más-más működési rést szolgál ki. E kategóriák ismerete elmélyíti az extruder jelentésének megértését, és segít, ha elolvassa a gyártó terméklistáját.
Egycsavaros extruderek
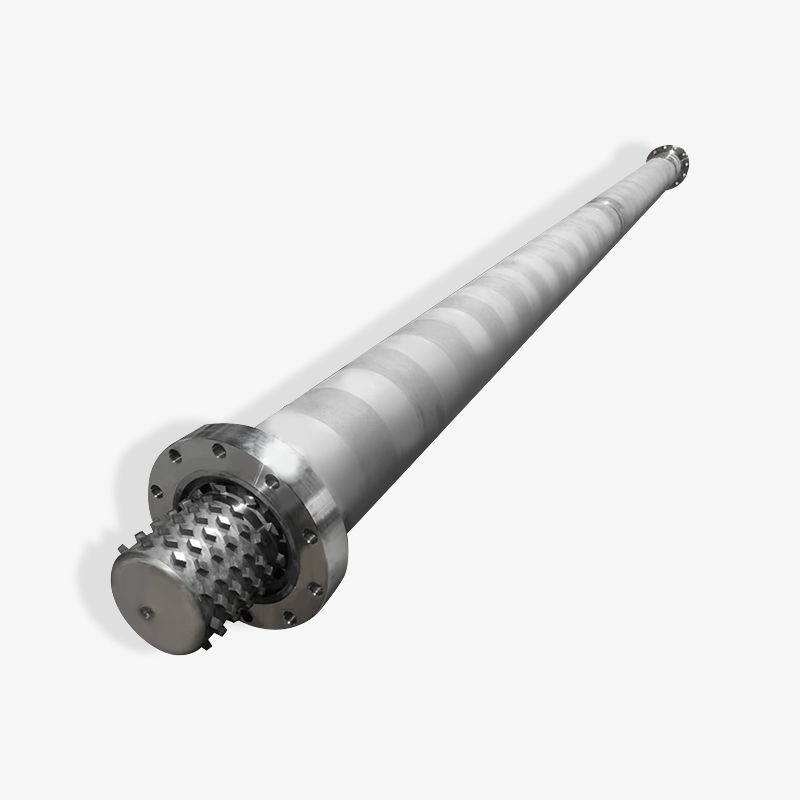
Az egycsigás extruderek a műanyagfeldolgozás leggyakoribb konfigurációi. Egy csavar forog egy sima hengerben, és az anyag spirális csatornákon halad előre. Ez a kialakítás gazdaságos, mechanikailag egyszerű és megbízható a jól kevert pellet feldolgozásához. Ez uralja az olyan alkalmazásokat, mint a csőextrudálás, profilextrudálás, filmfúvás és lemezöntés, ahol az egyenletes teljesítmény és hőmérséklet fontosabb, mint az intenzív keverés. Az extruder alkalmazásokhoz használt egyetlen csavaros henger általában a polimer típusához, a kimeneti sebességhez és a folyamatmérnök által kiválasztott L/D arányhoz igazodik.
 Egycsavaros henger extruderhez moduláris kialakítással Ez a hordó megfelel az olyan szabványos extrudálási eljárásoknak, mint a cső, profil és fólia. Moduláris felépítése leegyszerűsíti a karbantartást, míg az ötvözött acél csavarok és a precíz hőmérséklet-szabályozás elősegíti az egyenletes olvasztást és a hatékony teljesítményt. Termék megtekintése →
Kétcsavaros extruderek
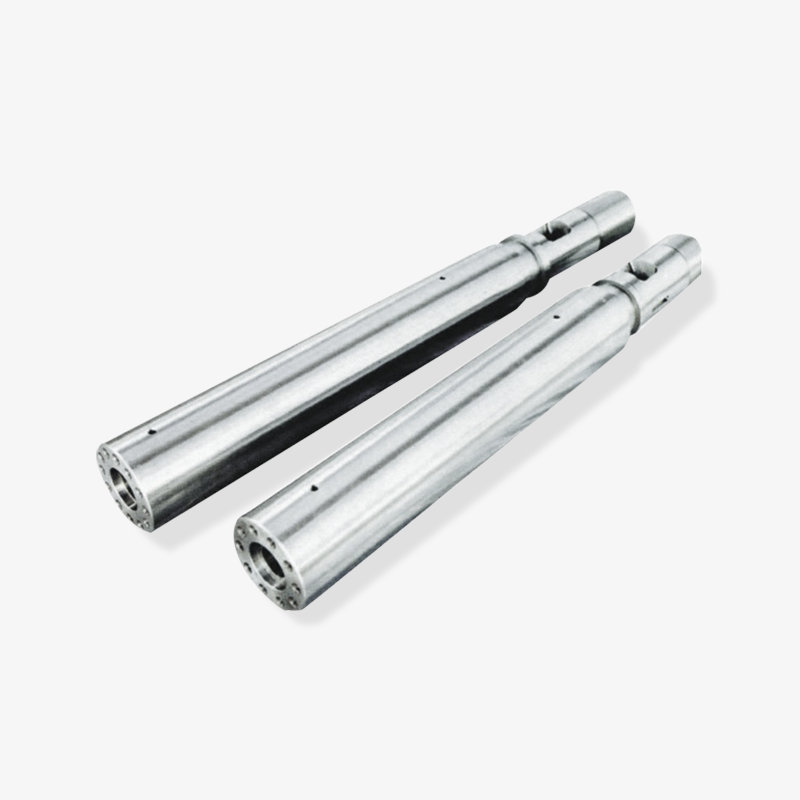
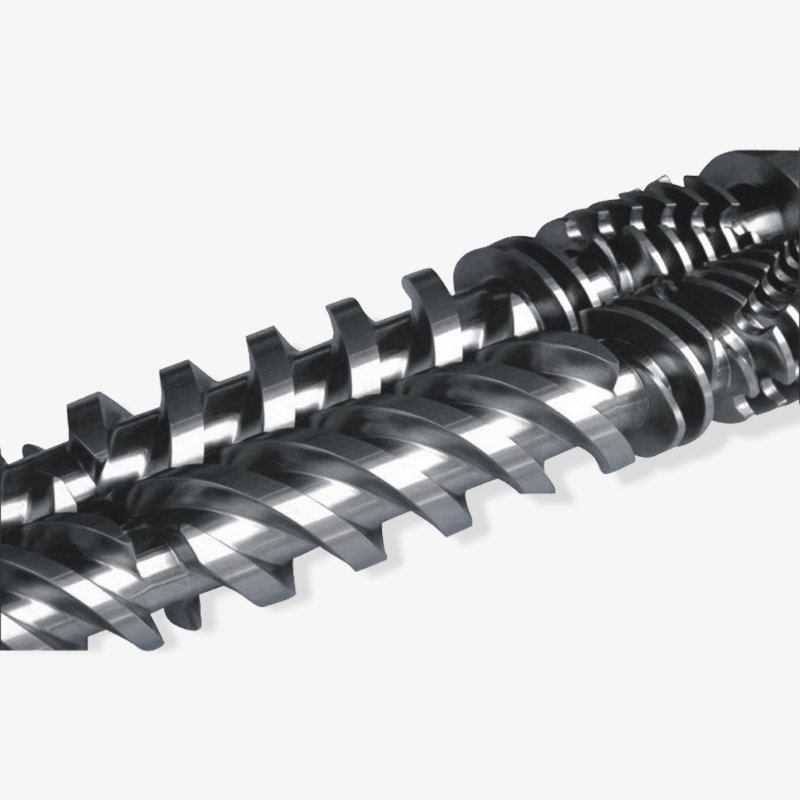
Az ikercsigás extruderek két párhuzamos vagy kúpos csavart használnak egymás mellett. Tovább oszlanak együtt forgó és ellentétes forgó típusokra, valamint összefonódó és nem összefonódó párokra. Az együtt forgó párhuzamos ikercsavarok a kompaundálás, a mesterkeverék gyártás és az illékonyság eltávolításának igáslói, mivel szabályozott nyírást és öntisztító hatást hoznak létre. A kúpos ikercsavaroknak szélesebb a gyökere az előtoló végén, és kisebb az átmérője a nyomóvégen, ami nagy tömörítési arányt biztosít az anyag túlzott tömörítése nélkül; klasszikus választás a PVC cső- és profilsorokhoz. A kúpos ikercsavar és hordó szerelvényt úgy tervezték, hogy kezelje a PVC kis nyírási érzékenységét, miközben fenntartja a stabil olvadékszállítást a szerszámba.
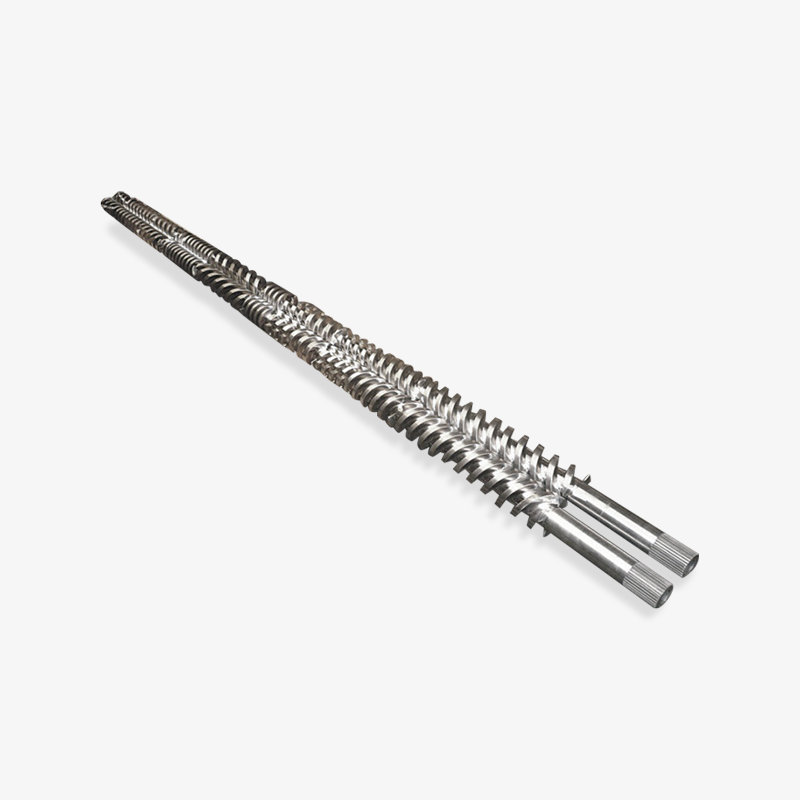
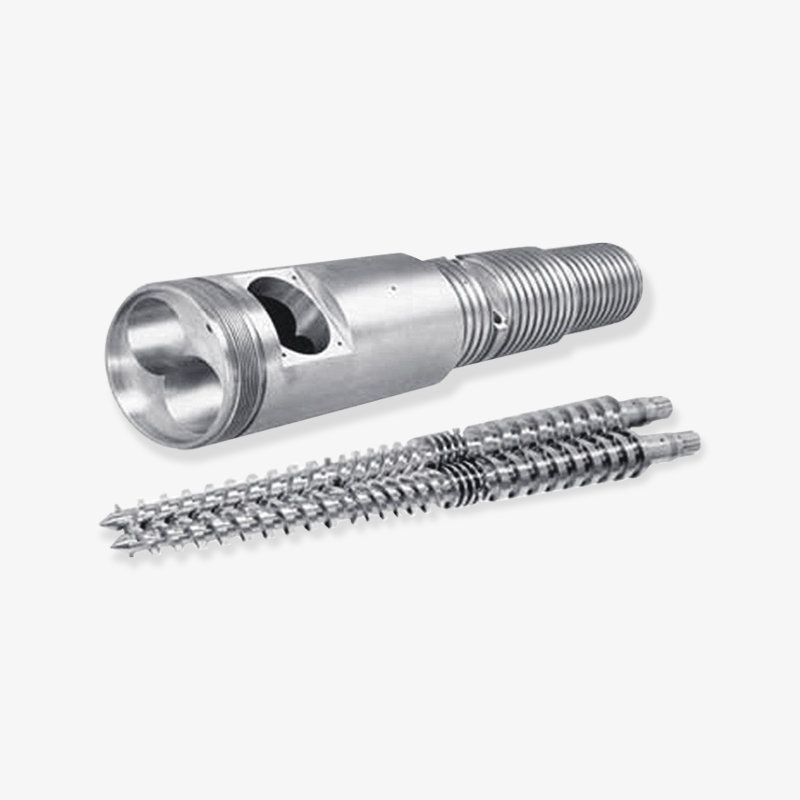
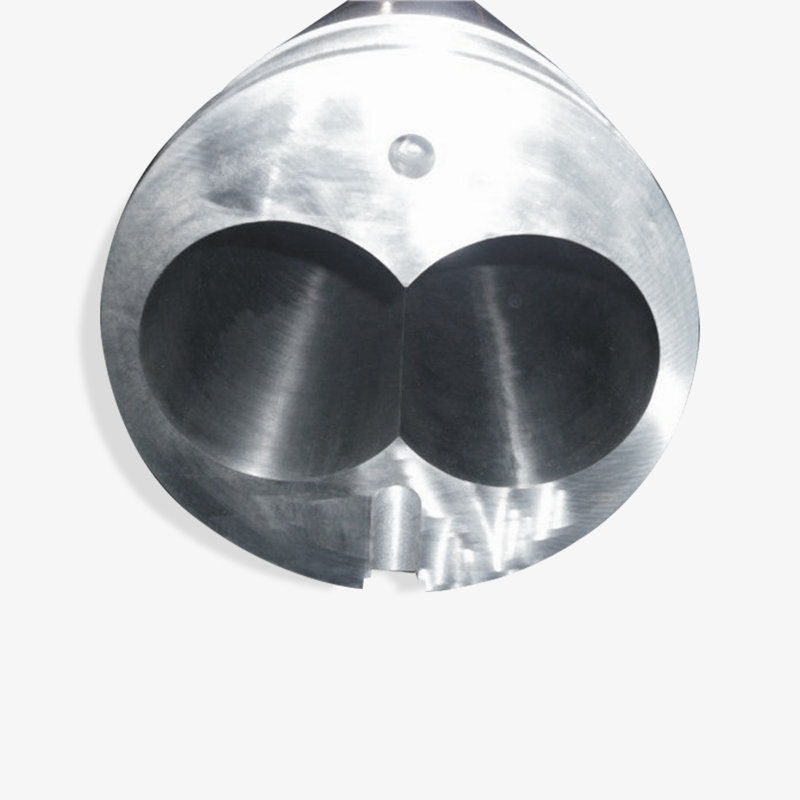 Kúpos ikercsavar és hordó szerelvény PVC-hez Ez az alacsony nyírási irányú megmunkálásra tervezett kúpos ikercsavar és henger stabil olvadékot szállít a szerszámba. Magas tömörítési arányt és egyenletes keverést kínál, így megbízható választás PVC cső- és profilvezetékekhez. Termék megtekintése →
Bolygócsavaros extruderek
A bolygócsavaros extruder egy központi főcsavart több, a kerülete körül elhelyezett bolygócsavarral kombinál. A bolygóorsók a főcsavar és a hornyolt henger között gördülnek, nagy felületi érintkezést és enyhe nyírást hozva létre. Ez az elrendezés kiválóan alkalmas hőérzékeny anyagokhoz, különösen merev PVC-hez és más, nagy nyíróerő hatására lebomló vegyületekhez. Mivel a keverés sok kis érintkezési ponton történik, az olvadék hőmérséklete alacsony marad, és az adalékanyagok nagyon egyenletesen oszlanak el.
Nyomós és dugattyús extruderek
A nyomószár-extruderek és a dugattyús extruderek nem használnak forgócsavart. Dugattyús munkahengerrel tolják az anyagot, ami hasznos ultranagy molekulatömegű polimerekhez, gumi előformákhoz és bizonyos élelmiszerpasztákhoz, amelyek nem bírják a csavaros keverést. Teljesítményük kevésbé egyenletes, mint a csavargépek, de megbízhatóan kezelik a nehéz anyagokat, és gyakran megtalálhatók speciális gyártósorokon, ahol a nyomás, nem a keverés a fő követelmény.
Extruder típusok összehasonlítása
Az alábbi táblázat hozzávetőleges referenciatartományokat ad az egyes konfigurációkhoz. A tényleges értékek az anyagtól, a csavar kialakításától és a vonal beállításától függenek, ezért használja kiindulási pontként, ne pedig beszerzési specifikációként.
| Írja be | Közös csavarsebesség | Tipikus L/D | A legalkalmasabb |
|---|---|---|---|
| Egyetlen csavar | 20-120 ford./perc | 25-30:1 | Cső, profil, fólia, lemez, standard pellet |
| Párhuzamos ikercsavar | 200-600 ford./perc | 32-48:1 | Összekeverés, mesterkeverék, devolatilizálás |
| Kúpos ikercsavar | 10-60 ford./perc | 18-25:1 | PVC cső, profilok, lemez |
| Bolygócsavar | 10-50 ford./perc | 16-20:1 | Hőérzékeny anyagok, PVC vegyületek |
| Nyomós extruder | Nem csavaros | Nem alkalmazható | UHMWPE, gumi előformák, paszták |
A szükséges extruder típusát kevésbé a márka, sokkal inkább az anyag, a szükséges nyírási sebesség és a későbbi termék alakja határozza meg; ezért a beszállítók rákérdeznek a receptedre, mielőtt árajánlatot adnak egy gépre.
Extruder alkalmazások az iparágakban
Az extruder jelentése absztrakt marad mindaddig, amíg nem kapcsolja össze a tényleges termékekkel. A gép szinte minden műanyag félkész árucikk gyártására szolgál folyamatos formában, illetve adaptált változatban a gumi-, fém-, kerámia- és élelmiszeripart is szolgálja. A közös szál mindig ugyanaz: egy anyagot átnyomnak egy szerszámon, és rögzített keresztmetszetet vesz fel.
- Csövek és profilok - PVC, PE és PP csövek vízellátáshoz, vízelvezetéshez és gázelosztáshoz, plusz ablakprofilok, ajtókeretek és díszlécek.
- Film és lap - Fúvott fólia csomagoláshoz, öntött fólia és hőformázó lap tálcákhoz, csészékhez és buborékfóliákhoz.
- Keverés és pelletizálás - Ikercsavaros vezetékek, amelyek az adalékanyagokat, töltőanyagokat és színezőanyagokat homogén pelletté keverik.
- Hab termékek - EPE gyöngyház pamut hab lemez, XPS szigetelőlap, és egyéb vegyileg fújt habok.
- Vezeték és kábel - Extrudált bevonat, amely szigetelő- és burkolatréteget visz fel a vezetőmagokra.
- Gumi termékek - A gumiextruderek szalag alakú vagy profilozott nyersdarabokat adagolnak a vulkanizálás előtt.
- Élelmiszer és takarmány - A főzőextruderek rágcsálnivalókat, reggeli gabonapelyheket és állateledeleket formáznak.
- 3D nyomtatás - Egy kis szálas extruder megolvasztja és műanyag rétegeket rak le.
A habextrudálásnál például egy erre a célra szolgáló EPE habextrudáló csavart és hengert speciális keverő és olvadékhűtő geometriával terveztek az olvadék belsejében lévő gázfázis szabályozására. Ez a részlet megmutatja, hogy miért nem elég az extruder általános jelentése a pótalkatrészek kiválasztásakor: a csavar geometriájának meg kell egyeznie a folyamat kémiájával, nem csak a gép modelljével.
Alkalmazási területek és tipikus csavarkonfigurációk
Az alábbi táblázat gyors hivatkozást ad arra, hogy a különböző termékszegmensekben melyik extrudertípust választják általában. A valódi géptervek eltérőek, ezért az értékeket tekintsék iparágorientáltnak, nem pedig végső műszaki számításnak.
| Alkalmazás | Tipikus kimenet | Közös csavartípus | Kritikus folyamatkövetelmény |
|---|---|---|---|
| Vízcső | 200-1000 kg/h | Egyetlen csavar or conical twin | Stabil vastagság, alacsony gélszám |
| PVC ablakprofil | 100-500 kg/h | Kúpos ikercsavar | Egyenletes fúzió, alacsony lebomlás |
| Keverő mesterkeverék | 500-3000 kg/h | Párhuzamos ikercsavar | Magas diszperziójú, öntisztító |
| EPE hablap | 80-300 kg/h | Speciális egycsavar keverőcsapokkal | Zártcellás szerkezet, olvadékhűtés |
| Gumitömlő előforma | 50-400 kg/h | Gumi extruder csavar | Alacsony hőmérséklet-emelkedés, egyenletes forma |
Minden extrudálási alkalmazás egy speciális csavar- és hengerkialakítást jelent; a csövek, fóliák, habok és keverékek egy általános ábrán hasonlóan néznek ki, de a gyakorlatban nagyon eltérő csavargeometriát igényelnek.
Hogyan válasszunk extrudert: kiválasztási kritériumok a vásárlók számára
Az extruder kiválasztása műszaki és gazdasági döntés. A vásárlási csapatok gyakran az árra és a szállításra összpontosítanak, míg a gyártómérnökök az olvadék minőségére és stabilitására összpontosítanak. A teljes kiválasztási folyamatnak mindkét félnek meg kell felelnie. Az alábbi szabályok érvényesek, függetlenül attól, hogy komplett extrudálógépet vagy cserecsavar- és hordókészletet vásárol.
Az öt tényező, amely a kiválasztást ösztönzi
- Anyag típusa - A polimer család, az adalékanyagok és a szükséges feldolgozási ablak határozza meg a csavar geometriáját és a henger anyagát.
- Kimeneti sebesség - Kilogrammban mérve óránként, nem motorteljesítményben, mert a csavar kialakítása és a hordó térfogata szabja meg az igazi határt.
- A végtermék geometriája - A cső, a fólia, a profil, a lemez és a pellet eltérő szerszámot, hűtési és húzási követelményeket támaszt.
- Viseljen környezetet - A koptató töltőanyagok, az újrahasznosított anyagok és a magas üzemi hőmérséklet felgyorsítja a csavarok és a hengerek kopását.
- Energia és infrastruktúra - A rendelkezésre álló feszültség, hűtővíz, sűrített levegő és alapterület egyaránt befolyásolja a gép végső kiválasztását.
Referenciakeret a szállítói javaslatok összehasonlításához
Amikor egy szállító árajánlatot küld Önnek, a műszaki lap általában a következő paramétereket tartalmazza. Az alábbi kártyák azt az öt számot mutatják, amelyeket érdemes összehasonlítani a különböző ajánlatok között.
Anyag
PE, PP, PVC, PA vagy keverék
PE, PP, PVC, PA vagy keverék
Kimenet
Cél kg/h és csavarsebesség
Cél kg/h és csavarsebesség
L/D arány
A folyamat típusa szerint kiválasztva
A folyamat típusa szerint kiválasztva
Tömörítési arány
2:1 és 4:1 közötti tartomány jellemző
2:1 és 4:1 közötti tartomány jellemző
Csavar anyaga
Nitridált vagy bimetál
Nitridált vagy bimetál
Az anyagkompatibilitás az első. A lágy PVC-hez tervezett csavarok nem biztosítják ugyanazt az olvadékminőséget a nagy sűrűségű polietilénnel, a pelletekhez készült csavarok pedig porral vagy újraőrléssel küzdhetnek. A kimeneti cél ekkor sok gépet kizár: a 60 mm-es egycsigás extruder nem versenyezhet egy 75 mm-es párhuzamos ikercsavarral a kompaundálási teljesítményben, függetlenül a motor teljesítményétől. Az L/D arányt és a tömörítési arányt a terméke alapján kell javasolni, nem pedig egy szabványos katalógus alapján, mivel a cső, a fólia és a profil mindegyike eltérő olvadási görbéket igényel. Végül a csavar anyaga és felületkezelése jelzi, hogy mennyi karbantartási költséget kell terveznie a következő évekre.
Egycsavaros vagy ikercsavar: Gyors kétoszlopos ellenőrzés
Ha még mindig a két leggyakoribb konfiguráció között dönt, ez az egyszerű összehasonlítás irányíthatja a beszállítóval folytatott beszélgetést.
| Válasszon egycsavaros extrudert, ha... Az Ön anyaga jól kompaundált pelletként érkezik, 800 kg/h alatti kibocsátás elfogadható, prioritása az üzemeltetési egyszerűség és az alacsonyabb kezdeti beruházás, a végtermék pedig a szabványos polimerekből készült cső, profil, fólia vagy lemez. | Válasszon ikercsavaros extrudert, ha... Ön port vagy receptet adalékkal adagol, nagy diszperziót vagy illékonyságot igényel, kemény PVC-t alacsony nyíróerővel dolgoz fel, vagy mesterkeveréket készít több száz kilogramm óránként. |
A szállító tapasztalata is számít. Az a gyártó, amely több országban szállít OEM-eket és utángyártott felhasználókat, nagyobb valószínűséggel rendelkezik dokumentált megoldásokkal az olyan gyakori problémákra, mint az áthidalások, túlfeszültségek vagy a csavarok idő előtti kopása. Például a Microwave Machinery 1990 óta szállít csavar- és hordó alkatrészeket olyan piacoknak, mint az Egyesült Államok, Németország, Dubai, Vietnam és Thaiföld, ami mérnöki csapatának széles körű visszajelzést ad a valódi extrudáló sorokról, amelyek különböző éghajlati, nyersanyag- és kezelői képzettségi szinteken működnek.
Soha ne válasszon extrudert pusztán a kibocsátási kilogrammonkénti ár alapján; a csavar és hordó specifikációja, a beszállító folyamatban szerzett tapasztalatai és az értékesítés utáni támogatás határozza meg a valós birtoklási költségeket öt év alatt.
Az extruder karbantartása: A csavar és a henger védelme
A három műszakon keresztül folyamatosan működő extruder agresszív körülményeknek néz szembe: koptató töltőanyagok, magas hordóhőmérséklet és ciklikus hőfeszültség. A csavart és a hengert ezért cserélhető kopóalkatrészként kezelik, nem állandó alkatrészként. Élettartamuk a megmunkált anyagtól, a csavar kialakításától, a kohászattól és a karbantartási rutintól függ.
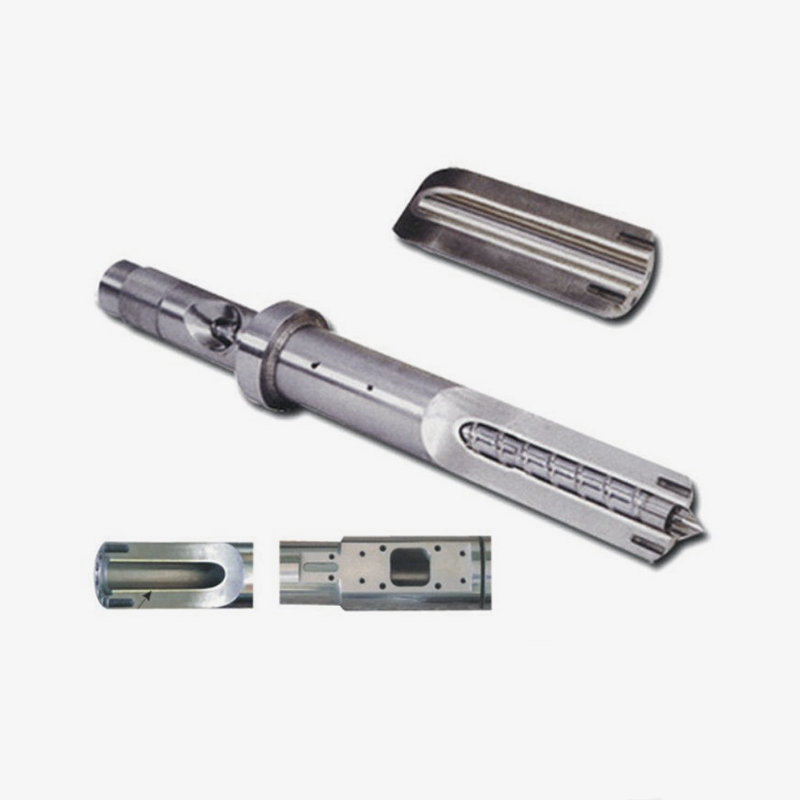
A csavar vagy henger figyelmet igénylő gyakori jelei közé tartozik a kimeneti nyomás ingadozása, az olvadékhőmérséklet emelkedése, a rossz felületminőség, a fekete foltok vagy a teljesítmény hirtelen csökkenése. Egy egyszerű szabály, hogy minden tervezett karbantartási leálláskor meg kell mérni a csavar átmérőjét és a hengerfuratot, és össze kell vetni a gyártó tűréstáblázatával. Azt is érdemes megjegyezni, hogy a moduláris felépítés javíthatja a karbantartást: az adagolószakaszok, a hordószegmensek, sőt a csavarelemek egyenként cserélhetők a teljes alkatrész cseréje helyett, ami csökkenti az állásidőt és a költségeket egyaránt. An annak magyarázata, hogy a moduláris felépítés hogyan javítja az extruder egyhordós rendszer karbantartási hatékonyságát és termelési teljesítményét gyakorlati példája ennek a megközelítésnek.
A kopásvédelem egy másik vásárlási döntés, amely a karbantartási költségvetésbe tartozik. A nitridált csavarok szabványos anyagokat kezelnek, míg a kopásálló ötvözet béléssel ellátott bimetál henger meghosszabbítja az élettartamot, amikor a sor töltött vagy újrahasznosított anyagokat dolgoz fel. A hordó cseréje sokkal többe kerül, mint a megfelelő bélés kiválasztása az elején, ezért a tapasztalt OEM-ek rákérdeznek a receptre, mielőtt véglegesítenék az alkatrészspecifikációt.
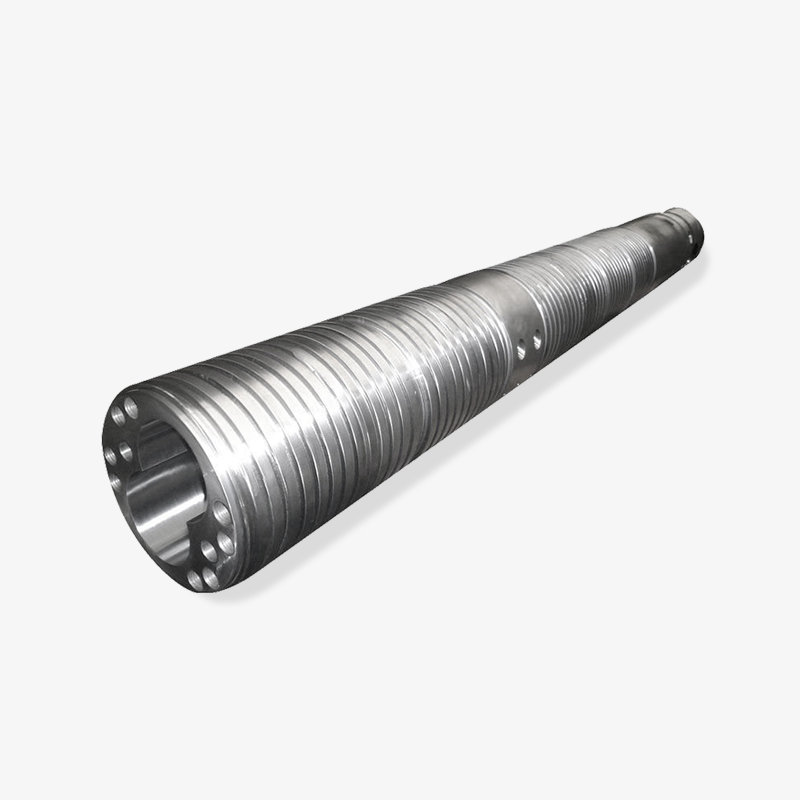
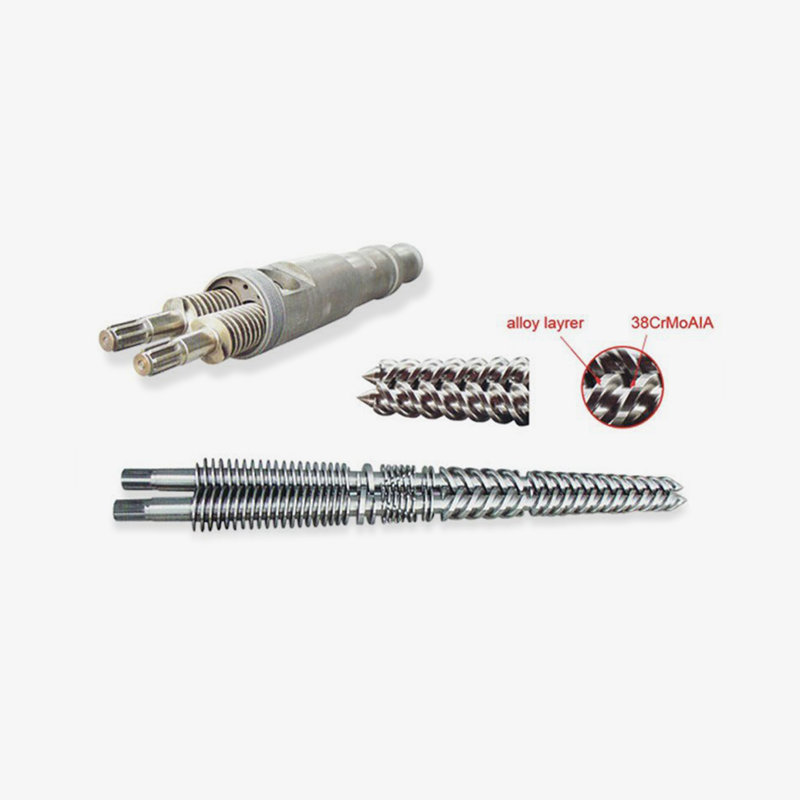 Bimetall hordó kopásálló ötvözet béléssel A bimetál belső réteg meghosszabbítja az élettartamot töltött, újrahasznosított vagy műszaki műanyagok kezelésekor. A precíziós megmunkálás csökkenti a súrlódást és az energiafelhasználást, így ez a hordó tartós frissítés az igényes extrudálási alkalmazásokhoz. Termék megtekintése →
Az extrudálás során a legjövedelmezőbb karbantartási tevékenység a megelőzés: válassza ki a megfelelő kohászatot, rendszeresen ellenőrizze a csavar- és hengerhézagokat, és cserélje ki a kopó alkatrészeket, mielőtt azok károsítanák a sebességváltót vagy az alsó berendezést.
Extruder-gyártók, beszállítók és nagykereskedők: mire kell figyelni
Mivel az extruderek csavaros és hordós technológiára épülnek, a beszállító minősége ugyanolyan fontos, mint a gép kialakítása. Az "extrudergyártó" kifejezés utalhat egy komplett extrudálógépeket építő cégre, míg a "csavar- és hordószállító" egy alkatrészgyártót ír le, amely ezeket a gépeket táplálja. Sok extrudálósor-építő speciális beszállítóktól vásárolja csavarjait és hordóit, ezért egy olyan elkötelezett csavar- és hordógyártó, mint a Microwave Machinery, stratégiai partnere lehet a gépgyártók, integrátorok és forgalmazók számára.
A műanyagipari gépiparban gyakran ugyanaz a cég dolgozik gyártóként, szállítóként és nagykereskedőként különböző csatornákon keresztül. Egy OEM-gyár nagy mennyiségben vásárol alkatrészeket, egy regionális ügynök viszonteladásra, egy végfelhasználói üzem pedig rendszertelen időközönként vásárol alkatrészeket. Egy alkalmas alkatrészgyártónak képesnek kell lennie mindhárom mód kiszolgálására: a mennyiségi gyártás következetes tűréshatárokkal, az egyedi tervezés az OEM-modellekhez és az értékesítés utáni szolgáltatás a csererendelésekhez. A Microwave Machinery például 10 000 négyzetméternél nagyobb műhelyt üzemeltet, több mint 60 alkalmazottat foglalkoztat, és olyan piacokra exportál, mint az Egyesült Államok, Németország, Dubai, Vietnam és Thaiföld. Ezek a skálajelzések azért relevánsak, mert azt jelzik, hogy a vállalat hosszú ellátási láncokat és minőségi dokumentációt kezel az egységes piac szintjén túl.
Egy potenciális extruder beszállító értékelése során kérjen három dokumentumot: a csavar és a henger anyagbizonyítványát, a tűrésvizsgálati jelentést és az ügyfelek referencialistáját az Ön konkrét alkalmazásában. Egy olyan gyártóval, aki évek óta szolgálja az Ön gyártási típusát, könnyebb dolgozni, mint azzal, aki csak az általános célú egycsavaros gépeket érti. A cégprofilt és a termékkategóriákat itt tekintheti meg a gyártó hivatalos weboldala megérteni a rendelkezésre álló csavar-, hordó- és gépmegoldások skáláját.
Akár extrudergyártóknak, csavar- és hordószállítóknak, akár gép-nagykereskedőknek nevezzük őket, a döntő kritériumok ugyanazok: a gyártási kapacitás, a minőség-ellenőrzés, az alkalmazási tapasztalatok és az a hajlandóság, hogy a vevő receptje szerint tervezzünk alkatrészeket.
Gyakran ismételt kérdések az extruder jelentésével és kiválasztásával kapcsolatban
Mit takar az extruder jelentése egy egyszerű mondatban?Az egyik mondatban az extruder egy olyan gép, amely folyamatosan megolvasztja, és a műanyagot vagy más megmunkálható anyagot egy szerszámon keresztül nyomja, hogy egységes formát hozzon létre. A hétköznapi gyári nyelven az a berendezés, amely a pelletet vagy a port újra csővé, fóliává, lapot, profilt vagy pelletet készít. |
Az extruder ugyanaz, mint a fröccsöntő gép?Nem. Az extruder folyamatosan működik, hogy hosszú, állandó keresztmetszetű termékeket készítsen, míg a fröccsöntő gép ciklusokon keresztül megtölti a zárt formát egy különálló résszel. A két gép hasonló csavaros és hordós technológiával rendelkezik, de teljesítményük, vezérlési logikájuk és szerszámaik eltérőek. |
Mi a különbség az egycsavaros és a kétcsigás extruder között?Az egycsigás extruder egy csavart használ az anyag továbbítására, olvasztására és adagolására, és ez a legjobban előre kompaundált pelletekkel működik. Az ikercsigás extruder két fogaskerekes extrudert használ, amelyek több keverést, öntisztulást és a tartózkodási idő szabályozását biztosítják, ezért előnyben részesítik kompaundáláshoz, PVC porfeldolgozáshoz és reaktív extrudáláshoz. |
Milyen anyagokat dolgozhat fel az extruder?A legtöbb hőre lágyuló műanyag extrudálható, beleértve a PE-t, PP-t, PVC-t, PS-t, ABS-t, PA-t és PET-et. Az extruderek gumikeverékeket, ételtésztákat, kerámiapasztát és bizonyos fémeket is feldolgoznak speciális formában. A korlátozó tényező általában a csavar és a hordó kialakítása, mivel minden anyagnak meghatározott feldolgozási hőmérséklete és nyírási tűrése van. |
Mennyi ideig bírja az extruder csavarja és hengere?Az élettartam körülbelül két-nyolc év az anyagtól, a csavar sebességétől, a hordó bélésétől és a karbantartási rutintól függően. Az üvegszálas vagy kalcium-karbonátos erősen koptató hatású vegyületek néhány év alatt elhasználhatják a nitridált hordót, míg a bimetál hordó sokkal tovább bírja ugyanolyan körülmények között. |
Mit jelent az L/D arány egy extruderben?Az L/D arány a csavar működési hosszának osztva a csavar átmérőjével, például 25:1 vagy 40:1 számmal kifejezve. Azt jelzi, hogy az anyag mennyi időt tölt a hordóban olvasztásra, keverésre és nyomásnövelésre. A magasabb L/D általában javítja az olvadék minőségét, de növeli a költségeket, az energiafogyasztást és az alapterületet. |
Az extruder jelentésének alkatrészszinten történő megértése a legjobb védelem a rossz gép vásárlása ellen: nem a márkanév, hanem a csavar és a henger határozza meg, hogy az extrudersor hosszú távon zökkenőmentesen fog-e működni.
Az extruder jelentése egy szótári mondatból teljes műszaki képpé növekszik, miután összekapcsolja a gép definícióját a csavarokkal, hordókkal, hőmérsékleti zónákkal és alkalmazásaival. A csavar és a henger továbbra is azok az alkatrészek, amelyek meghatározzák a termelékenységet és az alkatrészminőséget, ezért a vásárlóknak ugyanolyan gondosan kell értékelniük őket, mint a sebességváltót vagy a motort. Legyen szó egy új gyártósort tervező OEM-ről, egy alkatrészkatalógust készítő forgalmazóról vagy egy megbízható cserét kereső karbantartási menedzserről, először biztosítsa extruder-ismeretét, majd válasszon egy partnert, aki ezt a tudást megfelelő alkatrészekké tudja lefordítani.
Az extruder jelentésének gyakorlatba ültetésének legegyértelműbb módja, ha az elkészíteni kívánt anyaggal és termékkel kezdi, majd visszafelé halad a csavargeometriához, a hordó specifikációjához és a beszállítói képességhez, amely évekig megbízhatóan szállítja ezeket a termékeket.
Kiválasztott csapágy kijelző

 浙公网安备 33090202000520 号
