

Szerző: Weibo
Dátum: Sep 15, 2026
Az extruder jelentése: típusok, működési elv és teljes vásárlási útmutató
Egy közepes méretű csőgyár karbantartó mérnöke egyszer megállt az extrudáló sora előtt, és feltett nekünk egy egyszerűbbnek hangzó kérdést. A sebességváltó és a szerszámfej közé szerelt hosszú, fűtött hengerre mutatott, és azt mondta: "A kezelő ezt extrudernek hívja, de amikor megkérdezi, hogy valójában mit csinál a gép, jobb válaszra van szükségem, mint a "csövet készít." A leghasznosabb válasz az, hogy az extruder egy folyamatos formázógép. Laza műanyag szemcséket vesz fel, azokat egy fűtött hordóban egy forgó csavar segítségével megolvasztja, majd a megolvadt anyagot egy szerszámon keresztül kényszeríti, hogy fix keresztmetszetű terméket hozzon létre.
Az elmúlt néhány évtizedben a csavaros extruder a műanyagfeldolgozó ipar legszélesebb körben használt gyártóberendezésévé vált. A vízcsövek, az ablakkeretek, a kábelszigetelés, a bevásárlótáskák, a csomagolófóliák, a hablapok és még a fröccsöntőgépeket tápláló pellet is életük egy pontján áthaladnak egy extruderen. Ennek a cikknek az a célja, hogy gyakorlatiasan elmagyarázzuk az extruder jelentését: először a definíciót, majd a működési sorrendet, majd a fő géptípusokat, a szabványos csavar- és hordóterminológiát, amivel az adatlapokon találkozni fog, végül pedig azokat a kiválasztási és karbantartási pontokat, amelyek eldöntik, hogy az extrudersor zökkenőmentesen fut-e, vagy túl sok időt tölt-e a javítóműhelyben.
Az extruder egy folyamatos formázógép: egy fűtött hordóban forgó csavarral megolvasztja a műanyag szemcséket, és az olvadékot egy szerszámon keresztül kényszeríti, hogy állandó keresztmetszetű, hosszú alkatrészt készítsen.
Mit jelent a extruder? Gyakorlati definíció
A szótárakban az extruder szónak nagyon tág jelentése van. Olyan személyt vagy gépet ír le, amelyik extrudál valamit, és gyártási értelemben az extruder definíciója általában olyan gépre vonatkozik, amely egy anyagot formáz úgy, hogy átnyomja azt egy szerszámon. A fémextruderek fűtött alumínium tuskót nyomnak át egy szerszámon, hogy profilokat képezzenek; agyagextruderek téglákat és csempéket formáznak; élelmiszer-extruderek főznek és formáznak rágcsálnivalókat és tésztákat. A műanyagiparban azonban az extruder jelentése szorosan egy bizonyos típusú géphez kötődik: a csavaros extruderhez, amelyet néha csavaros extrudernek vagy csavaros extrudernek is neveznek.
A különbség azért számít, mert a műanyag extruder sokkal többet tesz, mint az anyagot átnyomni a szerszámon. Ezenkívül megolvasztja a polimert, adalékokat kever bele, gáztalanítja, és nyomást épít fel. A gép ezeket a feladatokat egy folyamatos műveletben végzi el. Ez az, ami megkülönbözteti az igazi extrudert egy egyszerű szivattyútól vagy szakaszos keverőtől. Amikor egy mérnök azt mondja, hogy "problémánk van az extruderrel", akkor általában a teljes csavar- és hordószerelvényre gondol, annak meghajtásával, fűtésével és vezérlőrendszerével együtt.
Szintén hasznos a gépet a folyamattól elkülöníteni. Az extrudálás a folyamatos alakítás folyamata; az extruder az a berendezés, amely ezt végrehajtja. Sok extrudálósor valójában egy extruder és számos további egység köré épül: egy szerszám, egy kalibrátor, egy hűtővályú, egy lehúzó és egy vágó. Ez az oka annak, hogy két gyár ugyanazt a csőátmérőt tudja gyártani, és még mindig teljesen eltérő vonalakkal rendelkezik, a csavar kialakításától, a hordó bélésétől és a segédberendezésektől függően.
Végül az extruder jelentését nem szabad összetéveszteni a fröccsöntő géppel. Mindkettő csavart használ fűtött hordóban, és mindkettő hőre lágyuló anyagokat dolgoz fel, de a fröccsöntő gép szakaszosan működik: visszamozgatja a csavart, kitölti a zárt formát, kinyitja a formát, kilöki az alkatrészt, és megismétli a ciklust. Az extruder folyamatos ömledékáramot bocsát ki, és csak akkor éri el az állandósult állapotot, ha a csiga állandó sebességgel forog, és az olvadékáramlás egyenletessé válik. Az állandósult állapot követelményének megértése az első lépés az extrudálással kapcsolatos minden egyéb megértése felé.
A műanyagokban az extruder egy folyamatos csavarhajtású gép, amely nyomás alatt megolvasztja, összekeveri és kisüti a polimert; a csavar-hordó pár, nem egyedül a szerszám határozza meg, hogy az egész folyamat mennyire jól működik.
Hogyan működik az extruder? A működési elv
Minden csigás extruder, függetlenül a márkától és méretétől, ugyanazon a fizikai elven működik: egy csavar forog egy szorosan illeszkedő henger belsejében, előrehúzva a szemcsés polimert, miközben a hő és a súrlódás lágyítja azt. Ha a hordó átlátszó lenne, és rá tudnánk közelíteni a csavarcsatornát, akkor a műanyag folyamatos spirálhullámként mozogna. Öt különböző szakasz történik azon a rövid úton, amely a garattól a szerszámig.
Öt szakasz a granulátumtól az olvadásig
- Etetés. A garatból származó pellet vagy por a csavarcsatornába esik, miközben a forgó csavar előrehúzza az anyagot. Az adagolózóna mélyrepüléseivel meghatározza, hogy mennyi anyag kerülhet a gépbe.
- Olvasztó. A forgó csavar és a hordó fala közötti súrlódás, valamint a hordómelegítők hője elkezdi megolvasztani a polimert. A kompressziós zónában a csatorna térfogatának csökkenésével a szemcsék a forró hordófelülethez nyomódnak, és olvadékfilm alakul ki.
- Keverés. Az olvadék tovább halad előre, és a csavarmenetek nyírást hoznak létre, amely az adalékanyagokat, pigmenteket, töltőanyagokat és az üvegszálat egyenletesen eloszlatja az olvadékban.
- Mérés. A mérőzónában a csatorna állandó sekély mélységgel rendelkezik. Itt a csavar térfogat-kiszorításos szivattyúként működik, stabil, nyomásszabályozott ömledékáramot szállítva a szerszámba.
- Die formálás. A hordó végén az olvadékot átnyomják a szerszám nyílásán, ami a termék formáját adja. A downstream berendezés húzza, hűti és levágja a kialakuló profilt.
Az alkatrészek, amelyek lehetővé teszik a sorozatot
Minden szakasz egy adott mechanikai alkatrészre támaszkodik. A hordó egy vastag, edzett acélcső, amely tartalmazza az anyagot és elnyeli a hőt. A csavar a mozgó elem, amely továbbítja és összegyúrja a műanyagot; átmérője és hossz-átmérő aránya nagymértékben szabályozza a kimenetet és az olvadék minőségét. A hajtásrendszer, általában egy váltakozó áramú motor, sebességváltóval, határozza meg a nyomatékot és a csavarfordulatszámot. A henger körüli fűtőszalagok további hőt adnak be indításkor, és szabályozzák a hordó hőmérsékletét, míg a hűtőventilátorok vagy a vízcsatornák eltávolítják a felesleges hőt, amikor az olvadék nyíróereje nagy. A matrica a végső formáló nyílás, és a matrica előtt egy szitaváltó vagy egy megszakító lemez szűri ki a szennyeződéseket. Mindezen komponenseknek együtt kell működniük, mert a polimer nem olvad meg egyetlen blokkként; fokozatosan megolvad, és az egyik szakaszban bekövetkező zavarás minden későbbi szakaszban megváltoztatja a feltételeket.
Amikor a gép normálisan működik, az olvadékáramlás a szerszámnál egyenletes, és a csavar fordulatonkénti teljesítménye stabil. Amikor az egyik alkatrész kezd meghibásodni, az első jelek szinte mindig a teljesítmény, a nyomás vagy az olvadékhőmérséklet változásaként jelennek meg. Ez az oka annak, hogy a tapasztalt karbantartó csapatok inkább figyelik a nyomásmérőket és a motor áramerősségét, ahelyett, hogy a látható termékhibákra várnának.
A csavar geometriája szabályozza a tartózkodási időt és a nyírási sebességet is. A hosszú, enyhe nyomóarányú csavar hosszabb tartózkodási időt és alacsonyabb nyírási sebességet biztosít, ami ideális hőérzékeny anyagokhoz, például PVC-hez. Egy rövid, meredek nyomóarányú csavar nagy nyírási sebességet fejt ki, ami javítja a keveredést, de növeli az olvadék hőmérsékletét. Ez a kompromisszum a következő fejezetben ismertetett minden csavartípusnál érvényesül.
Minden extruder ugyanazt az ötlépcsős sorrendet követi: betáplálás, olvasztás, keverés, adagolás és szerszámformázás; bármely szakaszban fellépő egyensúlyhiány azonnal kimenő ingadozásként vagy olvadékhőmérséklet-driftként jelenik meg.
Az extruderek fő típusai és az egyes nevek jelentése
A gyakorlati beszélgetés során "milyen típusú extrudered van?" szinte mindig a csavarelrendezésre utal. A csavar az az alkatrész, amely a gép nevét adja: egycsigás extruder, ikercsigás extruder, bolygóhengeres extruder vagy kos extruder. Mindegyik terv azért létezik, mert más feldolgozási problémát old meg, és a rossz választás korlátozza a teljesítményt vagy károsítja az anyagot.
Egycsavaros extruderek
Az egycsigás extruder a legelterjedtebb típus a világon, és a legtöbb ember arra gondol, amikor azt mondja, hogy "extruder". Egy csavarból áll, amely egy hordóban forog, általában sima furattal vagy hornyolt előtolószakasszal. Előnyei az egyszerű felépítés, az alacsony költség, a könnyű kezelhetőség és a megbízható teljesítmény olyan jól meghatározott anyagokhoz, mint a polietilén, polipropilén és polisztirol. A legtöbb cső-, profil-, fólia- és lemezsor egycsigás extrudert használ, mivel ezek a termékek az intenzív keverés helyett stabil olvadékszállítást igényelnek.
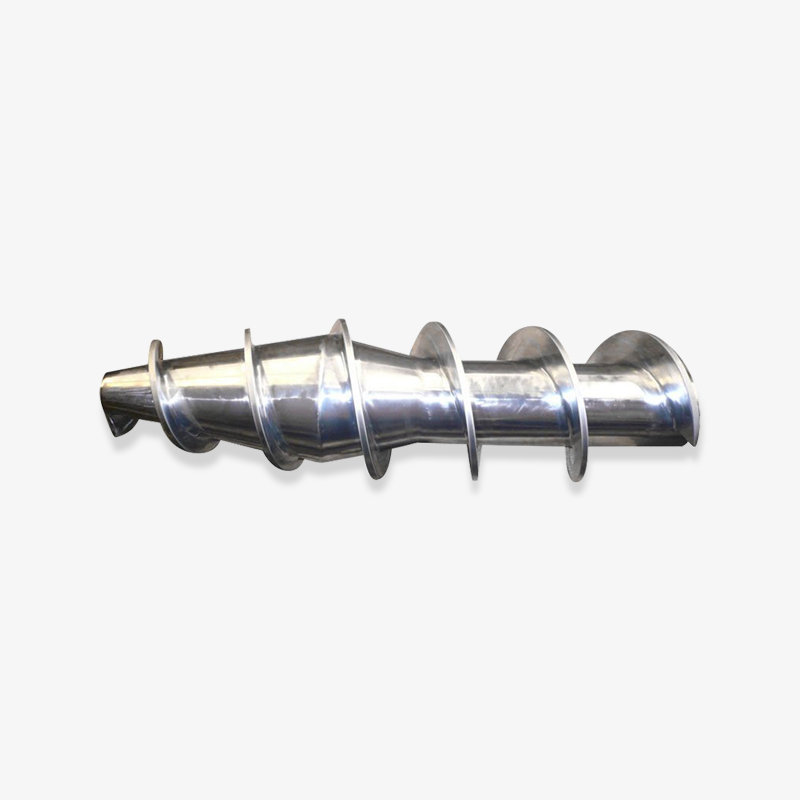
Az egycsigás gépek csavartervezése a klasszikus háromzónás geometriát követi: előtolási zóna, kompressziós zóna és adagolózóna. Az egyes zónák mélysége és hossza határozza meg a kompressziós arányt, amely általában 2:1 és 3,5:1 között van az általános célú polimereknél. Megfelelően megválasztott csavarral az egycsigás extruder nagyon stabil olvadéknyomást tud biztosítani, de ez egy közepes keverő; a töltőanyagok és a pigmentek rosszul diszpergálódhatnak, hacsak a csiga nem rendelkezik további keverőelemekkel. Sok processzor számára az a válasz, hogy az egyetlen csavart és a hengert párban vásárolja meg egy speciális gyártótól, nem pedig külön forrásból.
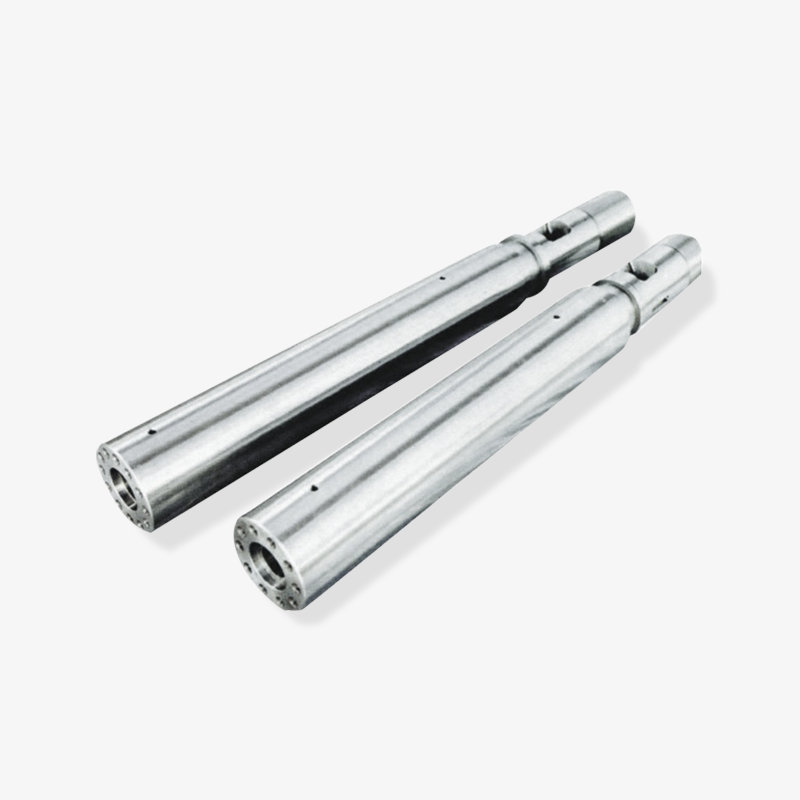
 Illesztett egycsavaros és hordókészletek a stabil extrudáláshoz Ez a szállító összeillő egycsavar és hordó párokat kínál, amelyek stabil olvadéknyomást biztosítanak hosszú távú alkalmazásokban, mint például PE-cső, fólia és lemez. A precíziósan megmunkált ötvözött acélszerkezet támogatja az egyenletes lágyulást és a csökkentett kopást. Termék megtekintése →
Az egycsavaros gépek tipikus alkalmazásai közé tartozik a PE vízcső, PPR cső, polietilén fólia, PP lemez, PS profil és kábelszigetelés. Ezekben a munkákban a gép egy anyagot üzemeltet hosszú ideig, és a csavarprofilt csak erre az anyagra hangolják.
Kétcsavaros extruderek: párhuzamos és kúpos
Ha az alkalmazás a por jobb keverését vagy közvetlen kezelését kívánja meg, általában a kétcsigás extruder a jobb megoldás. Ahogy a név is mondja, a gépnek két csavarja van egymás mellett egy hordóban; a csavarok lehetnek egymásba vagy egymásba nem kapcsolódó, együtt vagy ellentétes forgásúak. A hőre lágyuló kompaundálásnál a legelterjedtebb elrendezés a párhuzamosan forgó, párhuzamos ikercsavarok egymásba illesztése. A nyolcas furat és az öntörlő csavarprofilok jó felületmegújítást és magas keverési hatékonyságot biztosítanak, sokkal rövidebb tartózkodási idő mellett, mint az egycsigás gépeknél. Korábbi műszaki cikkünk bemutatja, hogy a párhuzamos ikercsigás technológia hogyan valósítja meg a hatékony anyagkeverést, -szállítást és -feldolgozást lépésről lépésre részletesen.
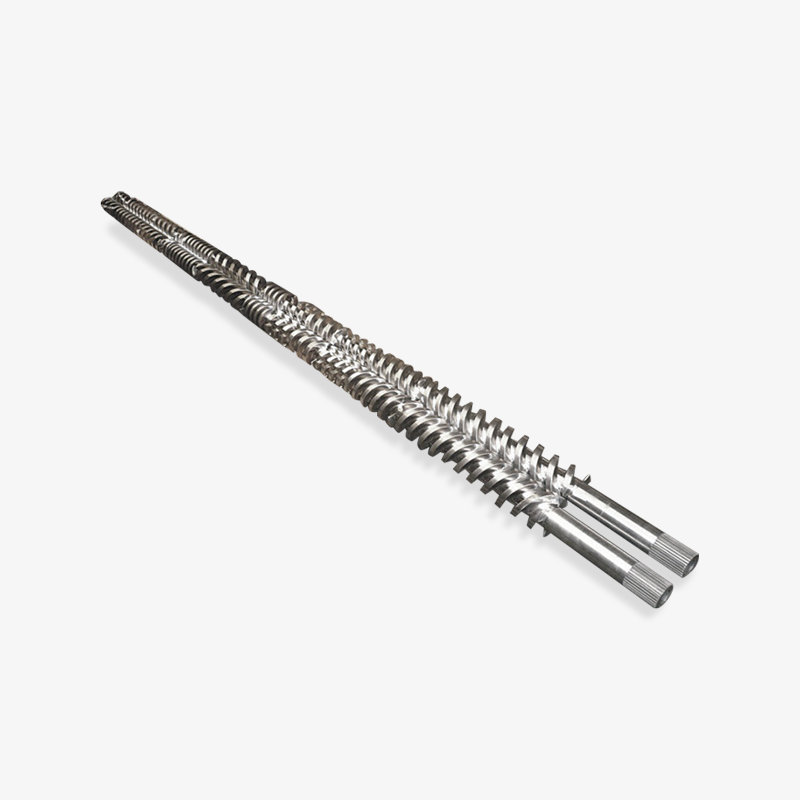
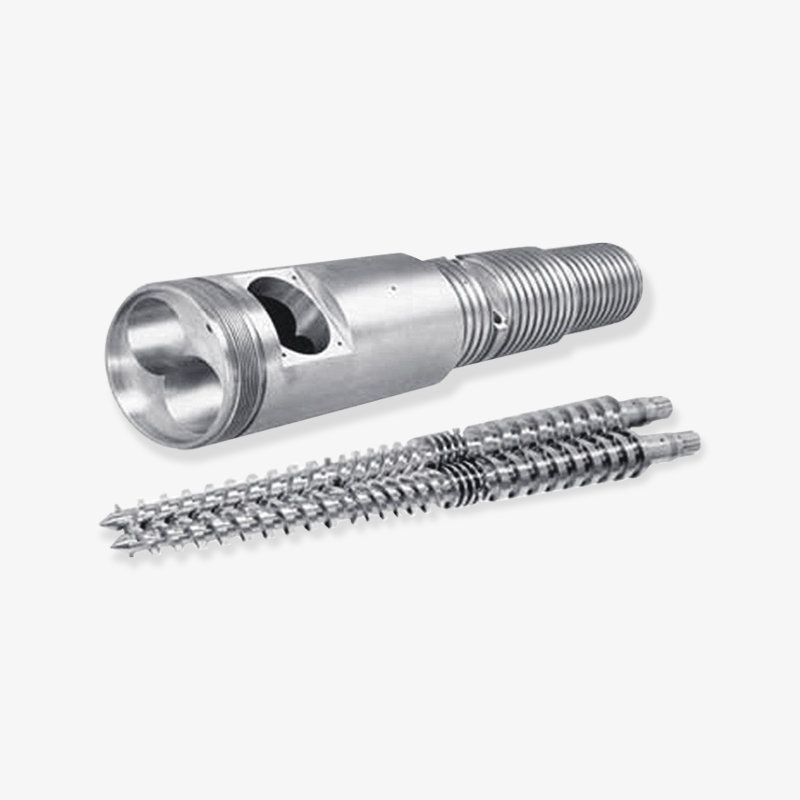
A kúpos ikercsigás extruderek másképpen működnek. A csavarok szélesebbek az adagoló végén és keskenyebbek a nyomóvégen, és a henger illeszkedik ehhez a kúpos alakhoz. Ez a kialakítás fokozatosan összenyomja az anyagot, ami enyhe, kis nyíróerejű olvadást eredményez. A kúpos ikercsavaros gépeket széles körben használják merev PVC csövekhez és profilokhoz, mivel a PVC érzékeny a hőre és a nyírásra; A kúpos geometria alacsonyan tartja az olvadékhőmérsékletet, miközben alacsony csavarsebesség mellett is magas teljesítményt biztosít.
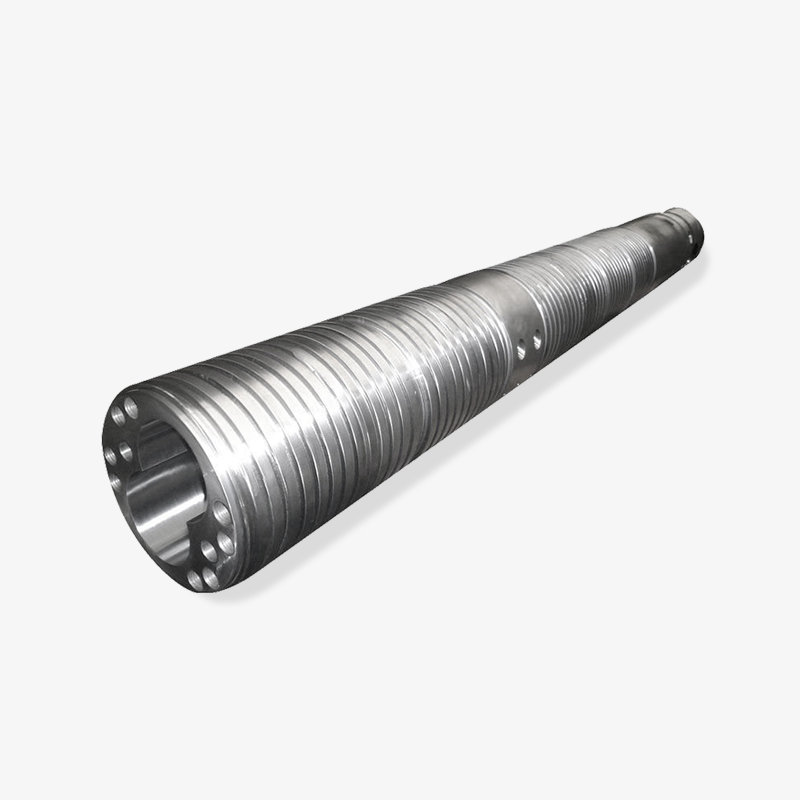
 Kúpos ikercsavar és henger a kíméletes PVC-feldolgozáshoz A kúpos ikercsavar és hordó szerelvények alacsony nyíróerejű olvadást biztosítanak, ideális merev PVC-csövekhez és profilokhoz. A kiváló minőségű ötvözött acél optimalizált geometriájával javítja a keveredés egyenletességét, miközben csökkenti az energiafogyasztást és a karbantartási költségeket. Termék megtekintése →
A processzorok esetében a gyakorlati különbségtétel a következőképpen foglalható össze: a párhuzamos ikercsavarok keverednek a legjobban, és ideálisak keverékekhez, mesterkeverékekhez és pelletekhez; A kúpos ikercsavarok gyengéden megolvadnak, és ideálisak PVC porokhoz és profilokhoz. A szerszám- és csavarpárok nem cserélhetők fel a két típus között, még akkor sem, ha a külső átmérő azonos, mivel a kúpos geometria minden gépmodellnél egyedi.
Bolygógörgős extruderek
A bolygóhengeres extruder egy speciális kialakítás, amely az egyetlen csavar és az ikercsavar közötti középutat foglalja el. A naptekercsnek vagy központi orsónak nevezett főcsavart több kisebb bolygóorsó veszi körül, amelyek egy hornyolt belső falú hordóban forognak. Az eredmény egy nagyon nagy hőcserélő felület kompakt hosszúságban. Az anyag ugyanazon a hőmérsékleten sok kis résben nyíródik, ami kiváló termikus egyenletességet biztosít nagy mechanikai nyírás nélkül. Ezek a gépek gyakran olvadékszivattyúként szolgálnak fólia- és lapvonalakban, vagy végső keverési szakaszként közvetlenül a szitaváltó előtt, ahol eltávolítják az agglomerátumokat és a hőmérséklet-különbségeket, amelyeket egy felfelé irányuló egyetlen csavar hagyott hátra.
Gumi- és habfeldolgozásban használt speciális extruderek
A gumiextrudereket, más néven meleg- vagy hidegtáplálású gumicsavarokat, gumikeverékekhez tervezték; mélyebb járatokkal és kisebb sebességgel rendelkeznek, hogy elkerüljék az elasztomer túlmelegedését. A habosított polietilénhez a feldolgozók EPE hab extrudáló csavaros hordókészletet használnak, amely a habosítószerek stabil nyomáson történő olvadékba való befecskendezésére van optimalizálva. Vannak olyan nyomóextruderek is, amelyek egy szilárd anyagtömböt, például PTFE-t vagy UHMWPE-t, nem forgó csavarral, hanem dugattyúval tolnak előre. Ezek a gépek nem olvasztják meg a polimert ugyanúgy, mint a csavargépek; nagy nyomásra és fűtött szerszámra támaszkodnak.
| Extruder típus | Csavar elrendezés | Tipikus L/D arány | A legalkalmasabb | Gyakori termékek |
|---|---|---|---|---|
| Egycsavaros | Egy csavar a hordóban | 20:1-től 34:1-ig | Stabil olvadékszállítás standard polimerekhez | Csövek, profilok, fóliák, lemezek, kábelbevonat |
| Párhuzamos ikercsavar | Két egymásba forgó csavar | 28:1-től 48:1-ig | Intenzív keverés és kompaundálás | Főkeverék, vegyületek, újrahasznosított pellet |
| Kúpos ikercsavar | Két konvergens, ellentétes irányban forgó csavar | 16:1-től 25:1-ig | Hőérzékeny porok finom olvasztása | Merev PVC cső, profilok, fa-műanyag kompozit |
| Bolygógörgő | Központi orsó bolygóműholdakkal | 5:1-től 15:1-ig | Hőkezelés és olvadékhomogenizálás | Fólia- és lemezvonalak olvadékszivattyúként |
| Gumi hidegtáplálás | Egy mélyreható csavar | 8:1-től 16:1-ig | Vulkanizálatlan gumikeverékek extrudálása | Gumi tömítések, gumialkatrészek, tömítések |
| Nyomós extruder | Dugattyús meghajtás, nincs forgó csavar | Nem alkalmazható | Nagy viszkozitású polimerek, amelyek alig olvadnak | PTFE és UHMWPE rudak, csövek, profilok |
Az extruder neve elárulja a csavaros elrendezését, és ez az elrendezés határozza meg, hogy milyen anyagot tud feldolgozni, milyen keverési energiát tud szállítani, és milyen termékformákat tud gazdaságosan fenntartani.
Csavar és hordó: Az extruder alapelemei
Mind a géptervezők, mind a tapasztalt karbantartók elmondják, hogy az igazi extruder a csavar és a hordó. A motor, a sebességváltó és a fűtési rendszer csak a csavar elforgatására és a henger megfelelő hőmérsékleten tartására szolgál. Ha a csavar és a henger pár rosszul teljesít, akkor semmi sem tudja megjavítani. Ez a fejezet bemutatja a geometriát, az anyagokat és a feldolgozási ablakokat, amelyek meghatározzák, hogyan kell értelmezni a csavarhenger-készletet.
Csavargeometria: átmérő, L/D arány és tömörítési arány
Az extruder adatlapján az első szám a csavar átmérője, általában milliméterben van megadva. Egy 75 mm-es egycsigás extruder például azt jelenti, hogy a csavar külső átmérője 75 mm; A kimeneti kapacitás nagyjából az átmérő négyzetével skálázódik, így egy 90 mm-es csavar lényegesen nagyobb teljesítményt tud leadni azonos csavarsebesség mellett. A második szám az L/D arány, a henger hosszának és a csavar átmérőjének aránya. Egy 75 mm-es csavar 30-as L/D aránnyal azt jelenti, hogy a tényleges hordóhossz 2250 mm. A hosszabb gépek hosszabb tartózkodási időt és hosszabb keverési időt biztosítanak, ami akkor hasznos, ha az adalékanyagokat fokozatosan kell bedolgozni.
A tömörítési arány az adagolózónában lévő csatornamélység és az adagolózóna csatornamélységének aránya. Ez azt mutatja, hogy az anyag milyen erősen szorítódik a csavar mentén haladva. Egy tipikus általános célú csavar kompressziós aránya 2,5:1 és 3:1 között van. Ha az arány túl alacsony, az olvadék nincs elég nyomás alatt, és a kimeneti túlfeszültségek; ha túl magas, az olvadék túlmelegszik és a polimer lebomlik.
Hordószerkezet és belső burkolatok
A hordónak magas nyomásúnak kell lennie, egyenletesen kell vezetnie a hőt, és ellenállnia kell a kopásnak. A kisméretű extruderek egy darabból álló, edzett acélból készült hordót használnak, a furat nitridáló kezelésével. A nagy gépek és gépek, amelyek koptató vagy korrozív anyagokat használnak, bimetál hordót használnak: erős acélhéjat nagyon kemény belső béléssel, amelyet centrifugális öntéssel vagy szinterezéssel alkalmaznak. A leggyakoribb bélésanyagok a magas krómtartalmú vas és volfrám-karbid ötvözetek.
A hordó kopása általában először a betáplálási zónában jelenik meg, mivel az anyag ott még szilárd, és nagy súrlódást okoz a pelleteken keresztül. Üvegszál erősítésű anyagoknál a nagy kopású zóna gyakran áttolódik az adagolási zónába, ahol nagy az olvadási sebesség és a szálvégek koptatják a fémet. A PVC vagy bizonyos, savas gázokat kibocsátó égésgátlók feldolgozásakor gyakori korrózió a hordó teljes hosszát megtámadja. A nitridált acél, a bimetál magas krómtartalmú és a bimetál volfrám-karbid közötti helyes választás az anyagrecepttől függ, nem csak a költségvetéstől.
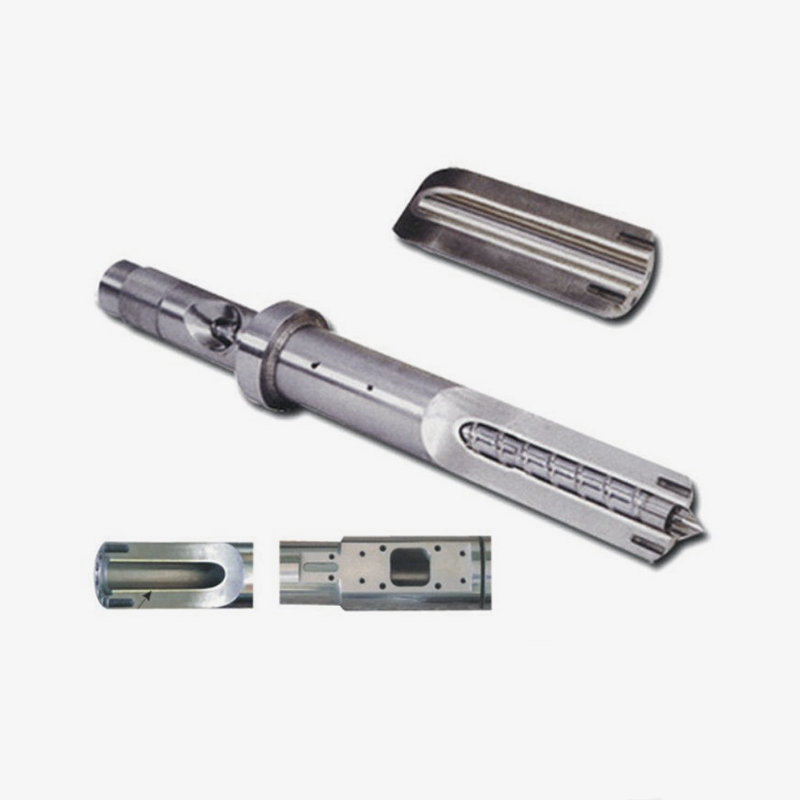
 Bimetall csavar és hordó csiszoló és korrozív anyagokhoz A volfrám-karbiddal vagy nikkel alapú ötvözetekkel ellátott bimetál csavarok és hengerek hosszú élettartamot biztosítanak az üvegszál-erősítésű és korrozív műanyagok számára. A HRC60-70-ig terjedő keménység csökkenti a csere gyakoriságát és támogatja a folyamatos magas hőmérsékletű működést. Termék megtekintése →
A csavaros acélminőségek ugyanezt a filozófiát követik. A nitridált csavarok gáz-nitridáló kezeléssel edzettek, és alacsony költségű megoldást biztosítanak a standard polimerekhez. A csiszolóanyagoknál a kétfémes csavar a szárnyéleken kemény felülettel vagy a teljes védőbevonat jelentősen meghosszabbítja az élettartamot. Egyes processzorok cserélhető csavaros kialakítást, más néven moduláris csavart választanak, így ugyanaz a gép több termékreceptet is futtathat, ha csak a csavart cseréli, ami a karbantartást is leegyszerűsíti.
A feldolgozási ablak kiválasztása: Miért kövesse a hordó hőmérsékleti beállításait az anyag szerint
A hordó hőmérsékleti alapértékei soha nem önkényesek; követik a polimer feldolgozási ablakát. Minden hőre lágyuló műanyag viszonylag szűk tartományon belül meglágyul és megolvad, és ezen a tartományon kívülre kerülés látható minőségi problémákat okoz. Ha a hordó túl hideg, az olvadék viszkózus és instabil marad, ami hullámzó kimenetet és meg nem olvadt szemcséket okoz a termékben. Ha a hordó túl forró, a polimer lebomlik, és a termék sárgává, törékennyé vagy kimosott szürkévé válik. Emiatt az extruder bármely értelmes definíciója magában foglalja a garattól a szerszámig terjedő szabályozott hőmérsékleti útvonal gondolatát.
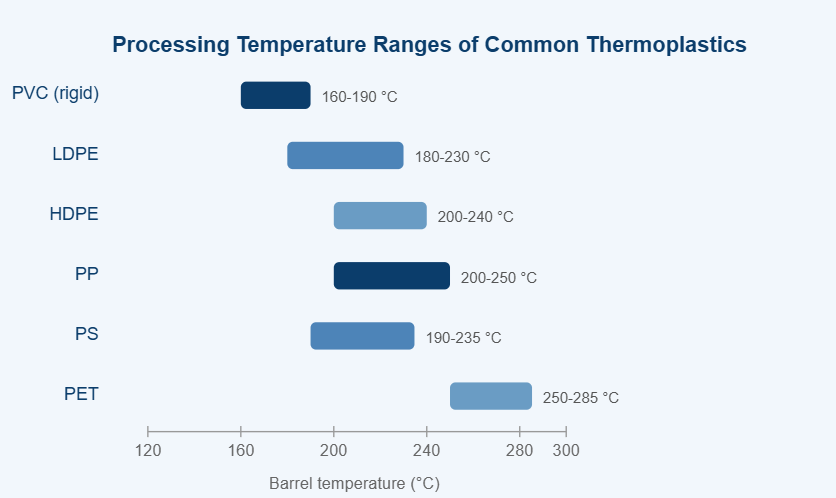
Tipikus hordóhőmérséklet ablakok hat általánosan használt hőre lágyuló műanyaghoz, amelyeket csavaros extrudereken dolgoznak fel. A tényleges alapértékek a tartózkodási időtől, a csavar kialakításától és a stabilizátorcsomagoktól függenek.
A fenti diagram összehasonlítja a hozzávetőleges hordóhőmérséklet-ablakokat hat hőre lágyuló műanyag esetében, amelyeket rutinszerűen feldolgoznak egycsigás és kétcsigás extrudereken. A diagram első üzenete az, hogy a közönséges műanyagok nem cserélhetők fel egymással; minden gyanta megköveteli a saját hőmérsékleti tartományát. A PVC az alsó végén helyezkedik el, mert 200°C körül bomlásnak indul, sósav szabadul fel és gyorsan elszíneződik. A polietilének egy elnéző és széles ablakot takarnak, ezért az LDPE továbbra is a legkönnyebben extrudálható anyag a kezdők számára. A HDPE-nek valamivel magasabb hordó alapértékre van szüksége, mint az LDPE-nek, hogy elkerülje a megolvadatlan kristályokat a filmben. A polipropilén hasonlóképpen viselkedik lebomlás előtt, de éles olvadáspontja azt jelenti, hogy néhány fokos eltérés egyértelműen megváltoztathatja az olvadékáramlást. A polisztirol hőmérsékletet is elnéző, de általában jó szellőzést igényel a nagyobb gépeken. A PET a legmagasabb hőmérsékletet igényli, és az extrudálás előtt gondos szárítást igényel, mert a nedvesség hidrolizálja a polimerláncot és csökkenti a viszkozitást. A különböző ablakok közvetlenül befolyásolják a csavarok kialakítását: az alacsony hőmérsékletű anyagok elviselik a nagy nyírást, míg a magas hőmérsékletű anyagok kisebb nyíróprofilt és hosszabb adagolási zónát igényelnek. Ezért, ha ugyanazon a gépen a processzor PVC-ről PP-re vált, az ajánlott gyakorlat az, hogy a csavarhenger-készletet az új polimerhez tervezettre cseréljük. A nyersanyag-ingadozások, például a különböző molekulatömegek is eltolják az ideális ablakot, így a tapasztalt kezelő mindig figyel az olvadékhőmérséklet trendjére, nem csak a hordó alapértékére. Röviden, a táblázat elmagyarázza, hogy az extruder csavarja és hengere miért soha nem egyforma.
Kopásálló opciók és felületkezelések
Nitridezett tok
Edzett nitrogén felület; alacsony költség; tiszta PE és PP feldolgozására alkalmas.
Magas krómtartalmú bimetál bélés
Kiegyensúlyozott kopás- és korrózióállóság; szabvány a talkummal és kalcium-karbonáttal töltött vegyületekre.
Bimetall volfrám-karbid bélés
Kiváló kopásállóság üvegszálas és ásványi anyagokkal töltött csiszolóanyagokhoz.
Moduláris csavar cserélhető kopóelemekkel
Olyan feldolgozóknak, akik gyakran váltanak receptet, és alacsonyabb csereköltséget szeretnének.
Az opciók közötti választás megváltoztatja a gép teljes birtoklási költségét. A nitridált hordót meg lehet javítani a régi felület eltávolításával és újranitridálásával, de a kopott volfrám-karbid bélés általában új hordót igényel. Ezzel szemben az üvegszálas keverékeket működtető nagy teljesítményű gépek általában egyetlen gyártási szezonon belül megtérülnek a keményfém béléssel, mivel csökken az állásidő.
A csavar és a henger egyetlen működő pár; A geometriát, az acélminőséget és a felületkezelést a polimerhez és töltőanyagaihoz kell igazítani, és a feldolgozási hőmérsékleti táblázat a térkép a választáshoz.
Extruderek általános ipari alkalmazásai
Az extruderek szinte minden műanyaggyártási szektorban megjelennek, de az általuk végzett feladatok két családba sorolhatók: a kész profil közvetlen formázása és az anyagok keverése, amelyekből pellet, film vagy más félkész áru készül. A berendezés adatlapjainak olvasásakor elengedhetetlen annak megértése, hogy az alkalmazás melyik családhoz tartozik.
| Kész profilok közvetlen formázása
| Összeállítás és visszanyerés
|
Hasznos ökölszabály: ha a terméknek pontos keresztmetszettel kell rendelkeznie, válasszon egy stabil teljesítményről ismert extrudertípust, és használjon ehhez az egyetlen termékhez tervezett csavart; ha a termék egy pellet vagy keverék, amelynek pontos összetétele fontosabb, mint az alakja, válasszon intenzív keverőgépet, és hagyjon több karbantartási időt a csavarcserékre.
Külön említést érdemel a habextrudálás, mert egyesíti a két családot. Az EPE habszivacs-csavaros készletnek először teljesen meg kell olvasztania a polimert, majd fizikai habosítószert kell befecskendezni az olvadékba, majd az olvadékot nagy nyomás alatt kell tartani a szerszám kilépéséig. A teljes csavarprofil erre a nyomásútra van optimalizálva, ezért a habosított polietilén feldolgozói nem használnak szabványos PE csavarokat.
Az extrudálási alkalmazások közvetlen formázásra és keverést igénylő kompaundálásra oszthatók; a rossz gépcsalád kiválasztása azt jelenti, hogy az első naptól kezdve küzdeni kell a termékkel, a csavarral és a karbantartási ütemtervvel.
Hogyan válasszuk ki a megfelelő extrudert, csavart és hordót
Az extruder kiválasztása vagy a csavar és a henger cseréje olyan döntés, amelyet az adatlapok számával kell meghozni, nem pedig találgatásokat. Öt tényező hordozza a legnagyobb súlyt.
- Anyag receptje és formája: gyanta típusa, adalékanyagok, töltőanyagok, újrahasznosított tartalom, és hogy a takarmány szűz pellet vagy por.
- Kimeneti cél: szükséges kg/h, amely meghatározza a minimális csavarátmérőt és a meghajtó teljesítményt. A csavar átmérőjének megkétszerezése nagyjából megnégyszerezi a szivattyúteljesítményt azonos csavarsebesség mellett.
- Az olvadék minőségi követelményei: a falvastagság, a töltőanyag eloszlás és a szín tűrése; az igényes tűrések hosszabb L/D arányt és esetleg gátat vagy keverőcsavart igényelnek.
- Kopás és korróziós környezet: a koptató töltőanyagok, például üvegszál, talkum és titán-dioxid, valamint a korrozív melléktermékek, például a PVC bomlási gázai döntenek a nitridált és a bimetál anyagok között.
- Meglévő gép interfész: a karima méreteinek, a középvonal magasságának, a meghajtó hornynak, a fűtési zónáknak és a vezérlőszoftvernek pontosan meg kell egyeznie.
| Tényező | Mit kell ellenőrizni | A rossz választás következménye |
|---|---|---|
| Polimer recept | Olvadékfolyási index, adalékanyagok, töltőanyag százalék, lebonthatóság | Túlmelegedés, csavarkopás vagy rossz szóródás |
| Kimenet | kg/h adott csavarsebesség és ellennyomás mellett | A sor nem tudja elérni a termelési célt |
| L/D arány | A recepthez szükséges hossz-átmérő arány | A rövid L/D instabil olvadást jelent; hosszú L/D hőkárosodást okozhat |
| Tömörítési arány | Illessze a polimer típusához és térfogatsűrűségéhez | Hullámzó, égő vagy fel nem olvadt szemcsék |
| Viseljen védelmet | Bélés típusa a hordóhoz és a csavar homlokzatához | A termék idő előtti elhasználódása és fémrészecskékkel való szennyeződése |
| Geometriai illeszkedés | Átmérő, teljes hossz, kulcshorony, fűtőzónák, karima | A gépet nem lehet beszerelni, vagy a szivárgás megolvad |
Csavar- és hordógyártóval végzett munka
Mivel a csavar és a henger egyedi alkatrészek, a legjobb eredményeket akkor érheti el, ha olyan gyártóval dolgozik együtt, aki felteszi a megfelelő kérdéseket, mielőtt idézne. Egy hozzáértő műanyag gépalkatrészek gyártója kérni fogja a gép márkáját, a csavar átmérőjét, az L/D arányt, a kimeneti célt, a használt polimert és adalékokat, valamint az aktuális hibamódot, legyen szó kopásról, korrózióról vagy rossz keveredésről. A pontos rajzi méretekben is egyeztetniük kell, mert a fél milliméteres méret megváltoztathatja a teljesítményt és az olvadási viselkedést. Számos exportpiacon a feldolgozók közvetlenül a gyártótól vásárolnak csavaros hordós készleteket, hogy elkerüljék a közbenső nagykereskedők felárat, és egyben pályázati támogatást is kapnak.
Saját, 1990-ben alapított, amerikai, németországi, dubaji, vietnámi és thaiföldi vásárlókat kiszolgáló műhelyünkön gyakran találkozunk ugyanazzal a hibával: egy feldolgozó komplett extrudergépet vásárol egy szállítótól, majd később más forrásból vásárol csavarhengeres készleteket, elvárva, hogy azok cserélhetők legyenek. Gyakorlatilag a csavar- és hordókészleteket összeillesztett párként kell előállítani, megfelelő sugárirányú hézaggal és repülési tűréssel. Ha ezek illeszkednek, a fordulatonkénti teljesítmény stabil marad, és a gép csendesen működik; ha nem, hullámzást, hőmérséklet-ingadozást és gyors kopást észlel.
A csavaros hordó készlet kiválasztása öt számmal kezdődik: anyag, kimenet, olvadék minősége, kopási környezet és gép interfész; egy egyedileg illesztett alkatrészpárral zárul.
Karbantartás, kopás és élettartam
Még a helyesen kiválasztott extruder is elhasználódik. A csavar és a henger érintkező gépalkatrészek, és a csavar minden egyes fordulata kismértékű súrlódást okoz a henger falával és az anyaggal szemben. A valódi kérdés nem az, hogy bekövetkezik-e a kopás, hanem az, hogy milyen gyorsan és melyik zónában.
A leggyakoribb kopási mechanizmusok
- Töltőanyagok kopása: az üvegszálak, a kalcium-karbonát, a talkum és a titán-dioxid csiszolópapírként viselkednek a hordó belsejében.
- A savas melléktermékek maró kopása: a PVC bomlása során sósav szabadul fel; égésgátló és egyes bioalapú polimerek más agresszív vegyületeket bocsátanak ki.
- Fém-fém érintkezés hibás beállítás, meghajlott csavarok vagy túlzott oldalterhelés miatt; ez a leggyorsabb módja mindkét rész elpusztításának.
- Erózió az adagolási zónában és a repülési széleken a nagy olvadási sebesség miatt, leginkább megerősített anyagokon vagy magas hőmérsékletű gyantákon látható.
Kopásra utaló tünetek
- A kimenő teljesítmény 10%-kal vagy többel csökken azonos csavarsebesség és ellennyomás mellett.
- Az olvadékhőmérséklet ingadozni kezd az alapjelek változása nélkül.
- A termék vastagságának változása jelenik meg, különösen a szerszám egyik oldalán.
- Fekete foltok vagy sötét csíkok jelennek meg az olvadékban; a kopott zsebekben rekedt anyag idővel lebomlik.
- Csavarok elakadása, szokatlan zaj vagy magas motor áramerősség mechanikai interferenciát jelez.
Alapvető megelőző karbantartási rutin
- Mérje meg a csavar külső átmérőjét és a hordófurat átmérőjét az előtolási, a kompressziós és az adagolási zónáknál 6-12 havonta, az anyagtól függően.
- Vezessen nyilvántartást a csavar fordulatonkénti teljesítményéről; a lassú csökkenő trend megbízhatóbb, mint egyetlen mérés.
- Leállítás előtt alaposan öblítse ki a gépet, különösen PVC vagy más korrozív anyagok használatakor.
- Vizsgálja meg, hogy a csavar szélein nincsenek-e lekerekítések vagy repedések, és a henger furatán nincs-e rajta horzsolás vagy érdes felület.
- Ellenőrizze a hajtómű és a henger közötti igazodást, és ellenőrizze, hogy a csavar egyenes-e.
- Dolgozzon együtt egy megbízható cserealkatrész-szállítóval, és tartson készen egy tartalék csavartartó készletet a kritikus vonalakhoz.
A rendszeres karbantartás meghosszabbítja az élettartamot, de végül minden csavar és hordókészlet elér egy határt. Általános szabály az iparban, hogy a nitridált csavarok jó körülmények között egy-két évig kitartanak; egy bimetál csavar három-öt évig vagy tovább bírja a csiszolószerszámot. Ha a hordó furata az eredeti méretnél több mint 0,3-0,5 mm-rel megnagyobbodik, egy új összeillesztett készlet általában gazdaságosabb, mint a felújítás.
Az extruderben való kopás nem vészhelyzet; ez egy normális állapot, amely a helyes anyagválasztással és egy egyszerű mérési rutinnal követhető, körültervezhető és lassítható.
Gyakran ismételt kérdések az extruderekkel kapcsolatban
Ezeket a kérdéseket teszik fel leggyakrabban az üzemeltetők és a beszerzési csapatok, amikor elkezdik az extrudálást.
Mi az extruder egyszerű meghatározása?
Leegyszerűsítve, az extruder jelentése a műanyaggyártásban egy olyan gép, amely folyamatosan olvasztja és pumpálja a műanyagot egy szerszámon keresztül, hogy állandó keresztmetszetű, hosszú terméket hozzon létre. Egy mondatban: az egyik oldalon az alapanyag megy be, a másikon az olvadt és nyomás alatt álló anyag jön ki, a fűtött hordóban pedig egy csavar végzi a tolást és keverést. Ugyanezt a kifejezést használják a fémextrudálásnál is, de a műanyagoknál az "extruder" szinte mindig hordós és forgócsavaros csavaros extrudert jelent.
Mi a különbség az extruder és a fröccsöntő gép között?
Az extruder folyamatosan működik, és végtelen számú profilt, fóliát, lapot vagy pelletet gyárt. A fröccsöntő gép szakaszosan működik: csavarral megolvasztja a polimert, az olvadékot egy zárt formába fecskendezi, nyomást tart, majd kinyitja a formát és kilöki az alkatrészt. Sok processzor birtokolja mindkét típust. A fröccsöntő gép csavarhordós készlete hasonló, de általában rövidebb, és oda-vissza mozgásra tervezték, így nem cserélhető egyszerűen extruder csavarral.
Mit csinál valójában az extruder belsejében lévő csavar?
A csavarnak három feladata van: előrehordja a szilárd anyagot, megolvasztja és nyomást növel. Úgy néz ki, mint egy egyszerű spirál, de a csatornamélysége, a repülési emelkedése és a hossza határozza meg, hogy mennyi hő keletkezik a súrlódás miatt, milyen jól keverednek az adalékok, és mennyire stabil a kimenet. A kompressziós arány kismértékű változása több fokkal megváltoztathatja az olvadék hőmérsékletét, ezért a csavart a gép szívének tekintik.
Milyen anyagokat lehet extruderen feldolgozni?
A legtöbb hőre lágyuló műanyag: PE, PP, PVC, PS, ABS, PA, PET és számos kopolimer, valamint gumikeverékek és bizonyos élelmiszeripari paszta termékek az élelmiszeriparban. A korlátozó tényezők az olvadékfolyás, a hőstabilitás és a hordó korróziója. Az olvadáspontjuk közelében lebomló anyagok, mint például a PVC, alacsony nyíróerejű csavarozást igényelnek; A nagyon magas olvadékviszkozitású anyagokhoz, például a PTFE-hez, a normál csavar helyett speciális, kosár típusú berendezésre van szükség.
Egycsavaros vagy ikercsavar: melyik a jobb?
Egyik sem általánosan jobb; a két típus különböző kérdésekre válaszol. Ha az Ön feladata egyszerű cső- vagy fóliagyártás, az egycsigás extruder olcsó és könnyen kezelhető. Ha pigmenteket, töltőanyagokat vagy újrahasznosított anyagokat kell keverni a polimerbe, vagy pellet helyett port adagol, akkor a kétcsigás extruder hatékonyabb. A PVC-porhoz világszerte sok feldolgozó választja a kúpos ikercsavart, mert az gyengéd olvadást biztosít nagy teljesítmény mellett. A „jobb” kifejezés a recepttől, a kimeneti céltól és a terméktűréstől függ.
Mennyi ideig tartanak az extruder csavarjai és hordói?
Az élettartam egy évnél rövidebb és több mint öt év között változik, az anyag koptató- és korrozív anyagtartalmától, a hordó hőmérsékletétől, a csavar sebességétől és a gép karbantartásától függően. Az üvegszál erősítésű keverékek nitridált hordóval történő futtatása gyakran egy szezonon belül látható kopást okoz; egy bimetál volfrám-karbid bélés ugyanabban a szolgáltatásban többszörösen tovább tart. Az intelligens módszer a csavar átmérőjének és a hordó furatának időszakos mérése, és a készlet cseréje, ha a teljesítmény csökken vagy a vastagság változása megjelenik.
Az extruder gyakorlati definíciója egy folyamatos olvasztó-szivattyúzó gép, valódi identitását pedig a benne lévő csavarhenger pár határozza meg.
Az extruder jelentésének megértéséhez nincs szükség polimermérnöki végzettségre, de megfelelő mentális modellre igen. Ha a gépet egy folyamatos ötlépcsős csővezetéknek tekinti: adagolás, olvasztás, keverés, adagolás és szerszámformázás, minden adatlap, minden alkatrészlista és minden hibaelhárítási beszélgetés átláthatóbbá válik.
Cégünk több mint három évtizedes tapasztalattal rendelkezik az egycsavaros hordók, párhuzamos iker-, kúpos iker-, bolygó- és bimetál csavarhordók gyártásában, így cégünk egyedi alkatrészeket és teljes csavarhordó megoldásokat is szállít műanyagipari gépgyártóknak és műanyagfeldolgozóknak. Ha jelenlegi vonala hullámzó teljesítménytől, egyenetlen olvadástól vagy gyors csavarkopástól szenved, küldje el nekünk a gép márkáját és a termék receptjét, és mi ajánljuk a gépéhez és a pénztárcájához illeszkedő csavaros hordókészletet.
A jó minőségű csavar és henger pár a leggazdaságosabb teljesítménynövelés, amelyet egy processzor végrehajthat: egyszerre javítja a kimeneti stabilitást, a terméktűréseket, az energiahatékonyságot és a csereintervallumot.
Kiválasztott csapágy kijelző

 浙公网安备 33090202000520 号
