

Szerző: Weibo
Dátum: Oct 19, 2026
Csavar- és hordópartnerek a CI Cincinnati Plastics Machinery Builders számára
Egy cincinnati extrudergyártó egy PVC-profilsort idéz, és ugyanabba a kérdésbe fut bele, amit végül a régió minden gépgyártója felvet: a megrendelő tízéves kopási elvárást szeretne, de a rajzon látható csavar- és hordókészletet három év alatt már kétszer átépítették. Az azonos cserealkatrészek csavarozása semmit sem old meg.
Ez a gyakorlati oka annak, hogy az ohiói műanyagipari gépek folyosóján oly sok vásárló beírja a „ci cincinnati” szót a keresősávba, amikor valójában egy csavar- és hordópartnerre vágynak, nem pedig az alkatrészkatalógusra. A rövid válasz az, hogy ez a piac nem vásárol általános csavart. Vásárol egy adott gyantához illeszkedő geometriát, egy kopócsomagot, amely túléli a töltött keverékeket és az újracsiszolást, egy vizsgálati jelentést, amelyet az OEM minőségügyi mérnöke fordítás nélkül is elfogad, és egy szállítási ütemtervet, amely mozgásban tartja a futószalagot. Price sits behind all four.
Ez az útmutató azoknak íródott, akiknek meg kell találniuk ezt a kombinációt: a beszerzési menedzserek soronként összehasonlítják az árajánlatokat, a folyamatmérnökök, akik megerősítik a méreteket a kopott eredetihez képest, és a tulajdonosok, akik aláírnak egy új beszállítói kapcsolatot, amely akár egy évtizedig is eltarthat. Kitér arra, hogy a régió valójában milyen csavargeometriákkal működik, hogyan különböznek a gyakorlatban a kopási csomagok, mi tartozik az ajánlatkéréshez, hogyan szervezik meg általában az Ohióba történő fuvarozást, és hol rejlik a valódi vásárlási kockázat.
Mit hasonlítanak össze a CI Cincinnati vásárlói, mielőtt csavart és hordót rendelnek
Cincinnati is not a single market. Ez egy kompakt ipari szíj, ahol egy órán belül három különböző vevő ül egymás mellett, és mindegyik más-más szempont alapján ítéli meg a csavar- és hordószállítót.
The first group is the machinery OEM. Ezek a vállalatok extrudereket vagy fröccsöntő gépeket építenek, és csavar- és hordókészleteket gyártási alkatrészként vásárolnak, nem pótalkatrészként. Mérnöki osztályuk ellenőrzi a rajzot, minőségi osztályuk a beérkező ellenőrzést, beszerzési osztályuk pedig a mennyiséget és az ütemezést. A tételek közötti megismételhetőség többet jelent, mint egyetlen egységár, mert a legutóbbi szállítmánytól némileg eltérő készlet összeszerelési problémaként jelenik meg a padlójukon.
The second group is the plastics processor. Ezek az üzemek cső-, lemez-, profil-, hab- vagy fröccsöntött alkatrészeket futtatnak, és csavart és hordót vásárolnak, ha a régi elhasználódik, vagy ha egy vonalat korszerűsítenek. Their constraint is downtime. Egy elkopott hordót furatmérővel mérő és 2009-es rajzhoz illesztő processzorhoz olyan beszállítóra van szüksége, aki egy kézi vázlatból olyan kényelmesen tud dolgozni, mint egy natív CAD-fájlból.
A harmadik csoport a mindkettőt kiszolgáló átépítési és karbantartási műhely. Középen ülnek, cserejáratokat, betápláló torkokat, visszacsapó szelepeket és komplett készleteket vásárolnak, és leginkább a dokumentációval és az összhanggal törődnek, mert a saját hírnevük minden beszerelt alkatrésznél utazik.
Mindhárom esetében ugyanaz a négy összehasonlítás határozza meg a sorrendet. A geometriai egyezés az első, mert a gyökérátmérőtől 0,05 mm-rel eltolt csavar megváltoztatja a tömörítési arányt és az olvadék minőségét. Második a kopáscsomag, mert a 40 százalékos üvegtöltésű poliamidot futtató nitridált hordó nem éri el a vásárló által ígért órákat. Az ellenőrzési adatok a harmadik helyen állnak, mert egy cincinnati minőségügyi mérnök méretrekordokat és keménységi értékeket szeretne a dobozban. A leszállási költségek és az átfutási idő a negyedik helyen állnak, és ezek akkor számítanak leginkább, ha a csere sürgős, nem pedig tervezett.
Általában az a csavar- és hengergyártó nyeri a számlát, amelyik az első válaszban mind a négy kérdésre választ tud adni. Az, amelyik árlistával és rajzszám kéréssel válaszol, ritkán tesz.
A cincinnati piacon az a nyerő árajánlat, amely geometriai visszaigazolással, kopási javaslattal, ellenőrzési tervvel és reális szállítási dátummal érkezik, nem pedig a legalacsonyabb egységárral.
A csavargeometria hozzáigazítása az ügyfele által futtatott géphez
A legtöbb beszerzési hiba itt kezdődik, jóval az ár megvitatása előtt. A vevő összehasonlít egy „ikercsavar és henger” két árajánlatot anélkül, hogy észrevenné, hogy az egyik kúpos, a másik pedig párhuzamos, vagy hogy a tömörítési arány eltér, mert az ügyfél eredeti példányát nem szabványos repülési mélységgel építették át. Az alábbi négy fő geometria szinte mindent lefed, amit egy cincinnati gépgyártó vagy -feldolgozó kérdez.
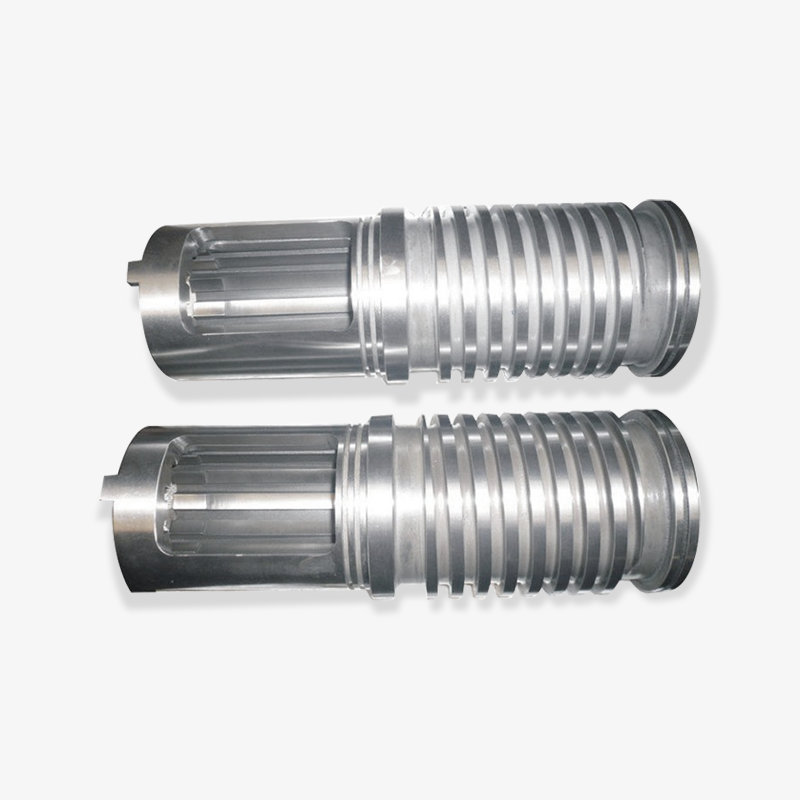
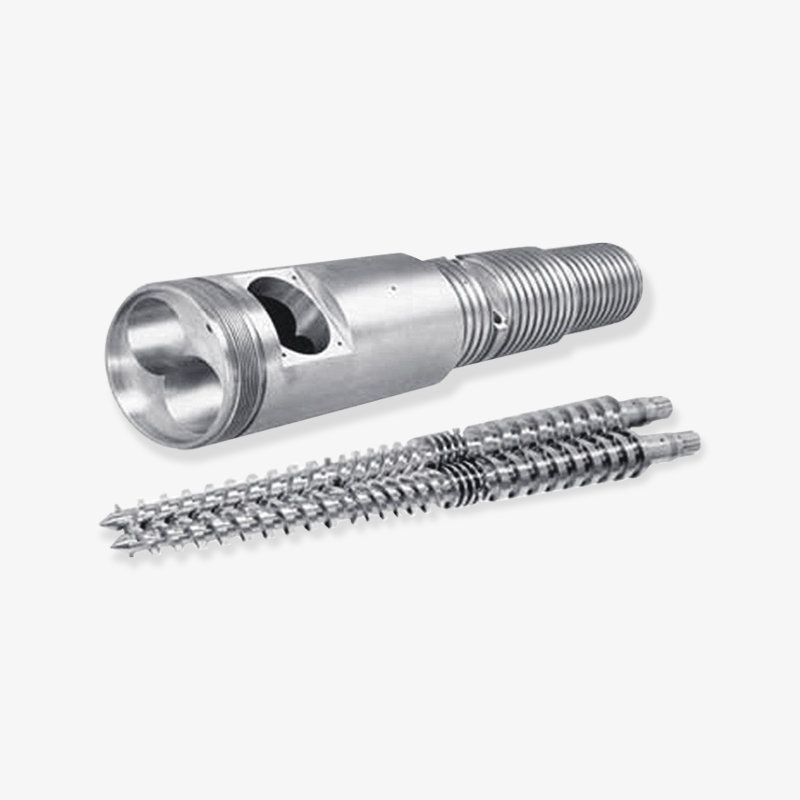
Conical Twin Screw and Barrel
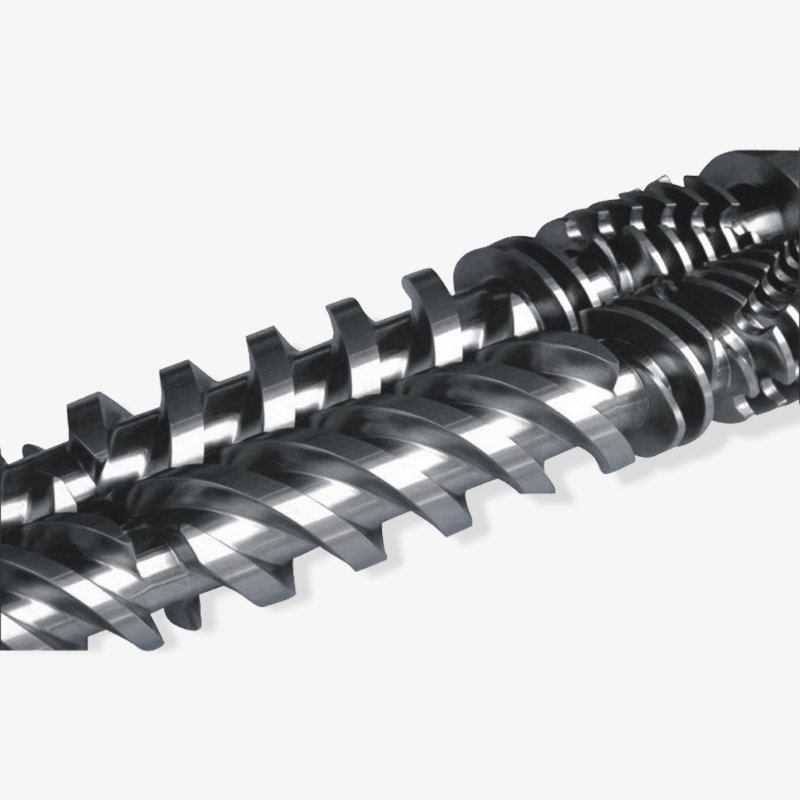
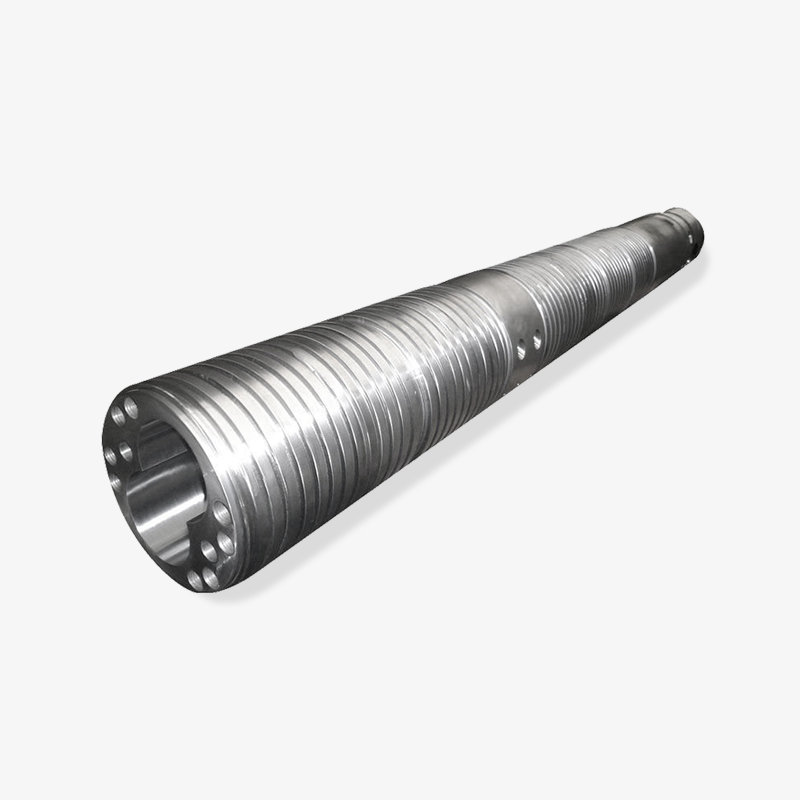
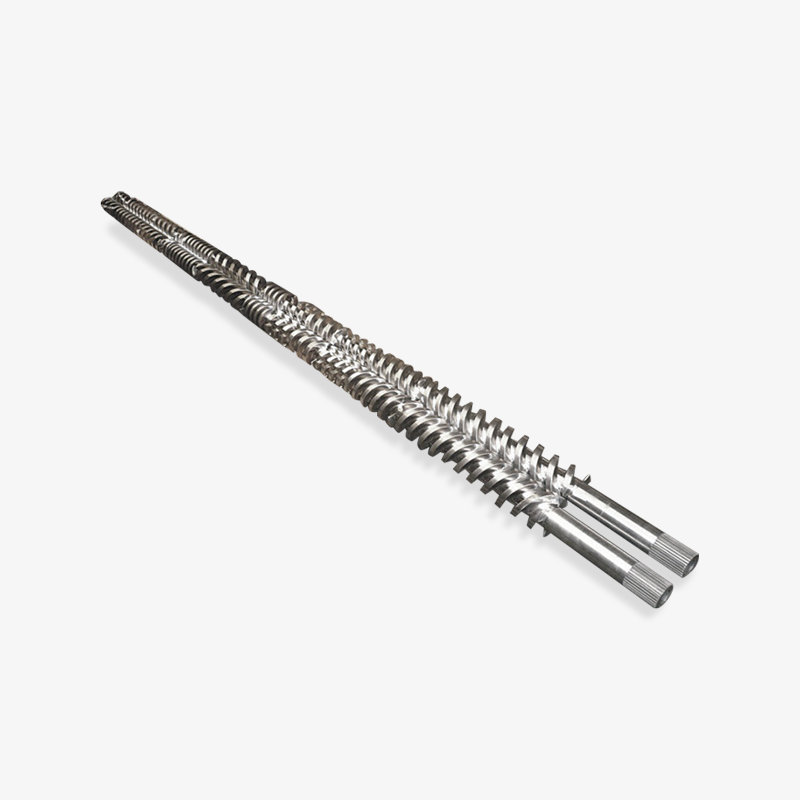
A merev PVC-munkákat kúpos ikercsavarkészletek uralják: cső, iparvágány és ablakprofil, kerítés, terasz és fa-műanyag kompozit. Az egymásba illeszkedő kúpos kialakítás nagy szállítónyomást hoz létre rövid hosszban, amely megfelel a száraz keverék adagolásának és az igényes kompressziós zónának. Amikor egy Cincinnati profilú extruder-építő kúpos készletet határoz meg, a részletek, amelyek eldöntik, hogy az alkatrészek illeszkednek-e, a középpont távolsága, a csavarcsúcs geometriája, a repülési emelkedés előrehaladása és a hordóperem mintája.
Center distance is where wear shows up first. A kúpos csavarok kopnak a repülési csúcsoknál és a tövénél, és a hézag megnyílásával a teljesítmény csökken, és a nyomásgörbe instabillá válik. Az a processzor, aki azt jelzi, hogy "a vonal nem bírja a mérőt" egy tíz éves gépen, általában a középtávolság eltolódását írja le, nem a fűtés problémáját. Az a beszállító, aki a hordó furatának mérését három ponton kéri a hossz mentén, plusz az aktuális középtávolság, az a szállító, aki ezt már megtette.
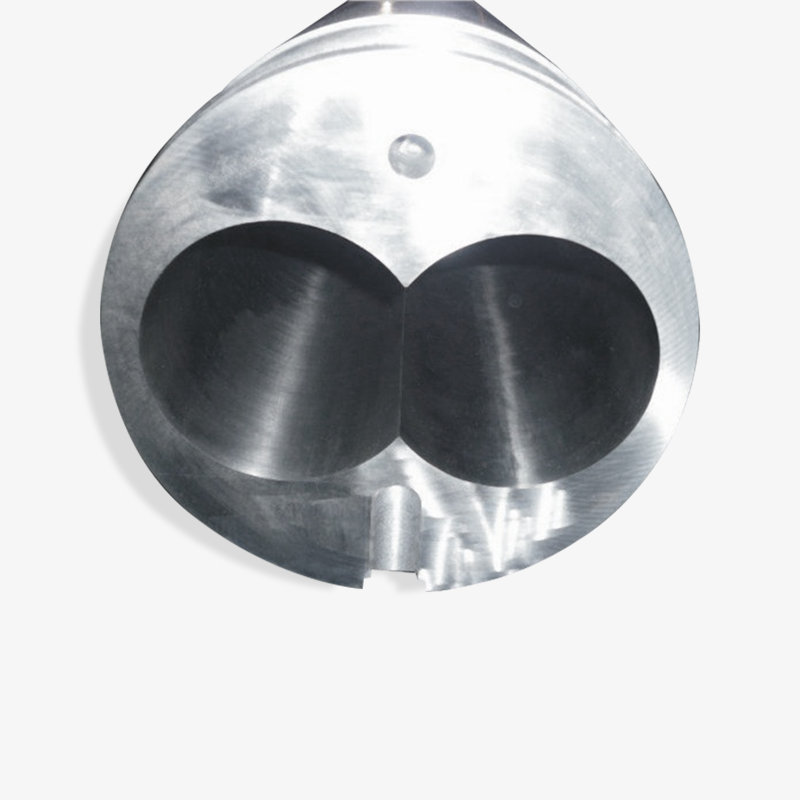 Egyedi kúpos ikercsavar és hordó anyagfeldolgozáshoz Tekintse át ezt az egyedi kúpos csavar- és hengerkészletet, ha a középtávú kopás vagy az anyagszállítás stabilitása számít; rendelés előtt erősítse meg az alapacél minőségét és a furatméreteket. Termék megtekintése →
Első rendelésnél a nitridálás vagy a bimetál specifikáció mögött az anyagminőséget kérje, ne csak a felületi keménységi számot. A puha alapacél 900 HV-os felülete nagyon eltérően viselkedik, mint az azonos keménységű, megfelelően hőkezelt hordozón, ha az alkatrész hőcikluson megy keresztül.
Parallel Twin Screw and Barrel
A párhuzamos ikercsigás gépek kezelik a kompaundálást, a mesterkeveréket, a töltött és megerősített keverékeket, valamint a nagy teljesítményű pelletizálási munkát, amely számos cincinnati fröccsöntési művelet előtt történik. A geometria a legtöbb modern gépben moduláris, ami megváltoztatja a beszerzési beszélgetést: a vásárlók nem egy hordót, hanem egy hordórész-készletet rendelnek, és a kopásminta zónánként eltérő.
A betáplálási zóna, a keverőzóna és a vágófej különböző terheléseket lát. Az a beszállító, aki egy párhuzamos ikerhordót egyetlen egységes bélés-specifikációként kezel, általában túlépíti a betáplálási szakaszt, és alulépíti a keverőszakaszt. A kopási specifikáció zónára bontása papíron valamivel többe kerül, és a gép élettartama alatt sokkal kevesebbe kerül. Ha mélyebb műszaki áttekintést szeretne kapni arról, hogy ezek a gépek hogyan valósítják meg a keverést és a továbbítást, akkor a következő cikkben olvashat parallel twin screw technology hasznos referenciát küld egy mérnök kollégának.
Single Screw, Sheet, and EPE Foam
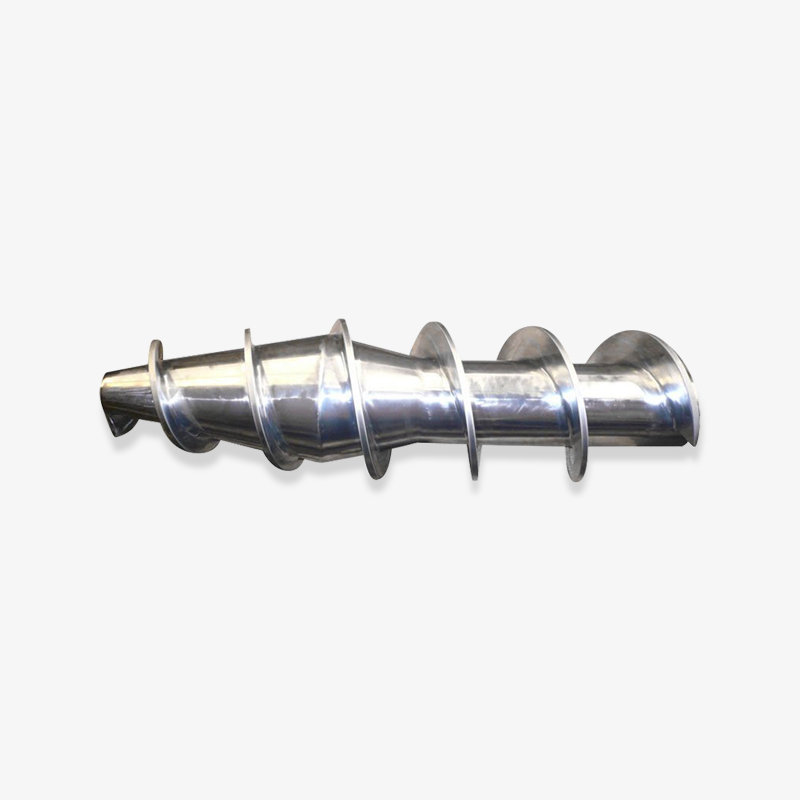
Az egycsigás extruderek továbbra is a lemez-, cső-, rúd- és általános profilmunkák igáslói maradnak, ahol a keverék már jól összekeveredett. Cincinnati körzetében a csomagolási és építőipari ügyfeleket kiszolgáló lapvonalak állandó forrásai az egycsavaros csererendeléseknek. A tömörítési arány és a betáplálási szakasz kialakítása jobban meghatározza a kimeneti stabilitást, mint a névleges átmérő, ezért a szállítónak mindig meg kell kérdeznie, hogy milyen gyantát és milyen térfogatsűrűséget használ a vevő.
Az EPE hab egy külön eset. A habextrudálás egy habosítószert vezet át a hengeren, és a csavar geometriájának kezelnie kell a gáz diszperzióját, a nyomásesést és a hűtést anélkül, hogy lehetővé tenné az idő előtti bomlást. A gyöngyházcsavar és hordókészlet nem egy általános célú, más címkével ellátott csavar, és a vásárlók, akik így kezelik, következetlen cellaszerkezetet kapnak. A habkibocsátás, a habosítószer típusa és a szerszámon a célsűrűség meghatározása különbséget tesz a működőképes készlet és a két hétig tartó, majd leállt vonal között.
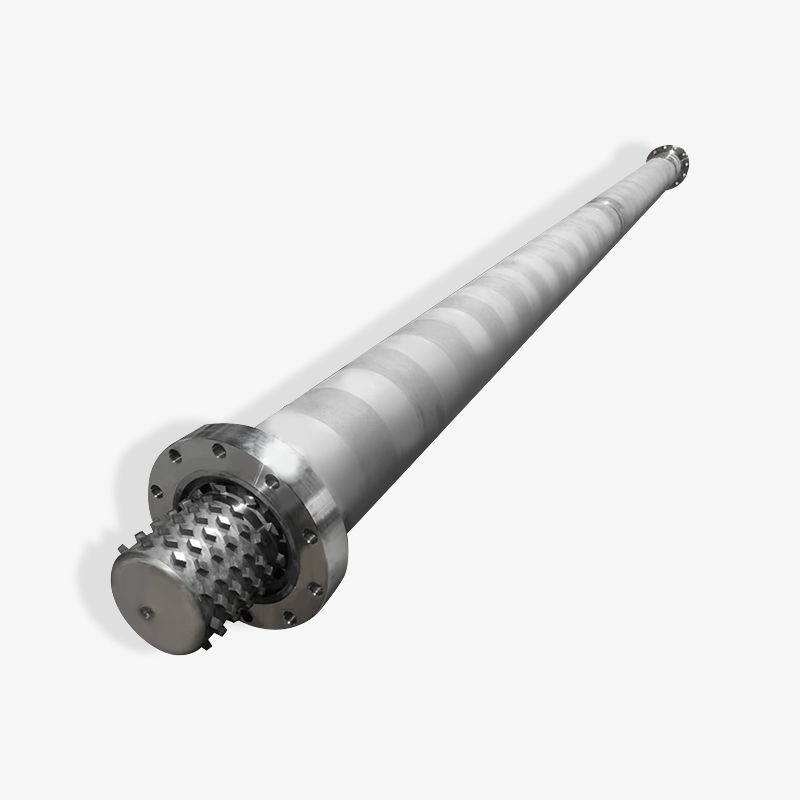
Planetary Extruders for Rigid PVC
Bolygógörgős szakaszokat továbbra is használnak a merev PVC kalanderezésben és bizonyos csőműveletek során, mivel a több bolygócsavar kíméletes, egyenletes képlékenyítést biztosít nagy hőcserélő felülettel. A kopásgeometria teljesen eltér az ikercsavarétól: a bolygócsavarok és a hordóhornyok közötti hézagok hajtják a teljesítményt, és ezeket a hézagokat egyenként kell ellenőrizni, nem pedig átlagosan. A bolygóelemeket megadó vevőknek minden állomás kopásmérését kell elküldeni, nem egyetlen számot.
| Geometria | Tipikus Cincinnati alkalmazások | Mit kell megadni a megkeresésben | Újjáépítési és javítási megjegyzések |
|---|---|---|---|
| Kúpos ikercsavar és henger | Merev PVC cső, ablakprofil, burkolat, WPC burkolat | Középtávolság, L/D, repülési emelkedés, tömörítési arány, karimamintázat | Wear shows first at flight tips and root; rendelés előtt ellenőrizze a középpont távolságát |
| Parallel twin screw and barrel | Keverés, mesterkeverék, töltött keverékek, pelletizálás | Hordó szakaszok listája, zónánkénti bélés specifikáció, csavarelemek sorrendje | A kopás zónánként eltérő; ne alkalmazzon egy bélésminőséget a teljes hosszon |
| Egycsavar és hordó | Sheet, pipe, rod, general profile, EPE foam | Gyanta és térfogatsűrűség, tömörítési arány, betáplálási szakasz kialakítása, szitacsomag | A hordófurat kúposa és a csavarkopás általában együtt mozog |
| Planetary screw and barrel | Merev PVC kalanderezés, néhány csővezeték | Állomonkénti távolságmérés, fuvolaszám, hordóhűtés elrendezése | A távolságokat állomásonként kell ellenőrizni, nem átlagolni |
Viselési csomagok: nitridált, bimetál és amit az árajánlatnak mutatnia kell
A kopás a Cincinnatiben zajló összes csavaros és hordós beszélgetés második fele, és ez a fele leggyakrabban egyetlen számra redukálva az idézetben. Egy keménységi adat önmagában nagyon keveset mond. Ami számít, az az alapacél kombinációja, a kezelési mélység és a tényleges töltőanyag-terhelés, amelyet az alkatrész látni fog.
A töltetlen poliolefinek, a polisztirol és a kemény PVC száraz keverékek viszonylag kedvesek. Üvegtöltésű poliamid, ásványianyag-töltésű polipropilén, nagy pigmenttartalmú mesterkeverék, valamint bármilyen újracsiszolt és koptató szennyeződésű patak nem. Az alábbi diagram összehasonlítja a gyakori összeállítási lehetőségeket egy relatív indexen, 100-as alapvonalként szabványos nitridált készletet használva.
Relatív kopási index csavar és henger felépítése szerint (nitridált alapvonal = 100)
Nitridált csavar és hordó, standard tok
Nitrided barrel with polished screw flights
Bimetall hordó nitridált csavarral
Bimetall csavar és hordó készlet
Keményfém fedőréteg repüléseken, speciális konstrukció
Az indexértékek relatív összehasonlítások a tervezési megbeszélésekhez, nem pedig teljesítménygaranciák. A tényleges élettartam a töltőanyag terhelésétől, a csavar fordulatszámától, a hőmérsékleti profiltól és a szennyezettségtől függ.
A bimetál hordót általában úgy állítják elő, hogy egy kopásálló ötvözet bélést centrifugálnak a hordótestbe, amely 58-62 HRC közötti keménységet ad, és egy karbid fázist diszpergálnak át rajta. Ez a bélés sokkal jobban ellenáll a kopásnak, mint egy nitridált tok, amely jellemzően 0,3-0,6 mm mély, és a legjobban ellenáll a tapadásnak és a korróziónak, mint a kemény töltőanyagoknak. A bimetál henger és a nitridált csavar párosítása általános kompromisszum: megvédi a drágább és nehezebben cserélhető alkatrészt, miközben a csavar költségét ésszerű szinten tartja.
Körülbelül 30 százaléknál több üveggel töltött keveréket vagy ásványi töltőanyagot használó gépeknél a bimetál csavar és hordókészlet párosítása általában könnyebben indokolható, mint az ismételt csere. Érdemes a vevővel együtt számolni, ahelyett, hogy egyszerűen mindkét opciót idéznénk, és hagynánk, hogy ő döntsön az ár alapján. A Cincinnati lemez vagy profilsor leállása általában sokkal többe kerül naponta, mint a nitridált és a bimetál készlet közötti árkülönbség.
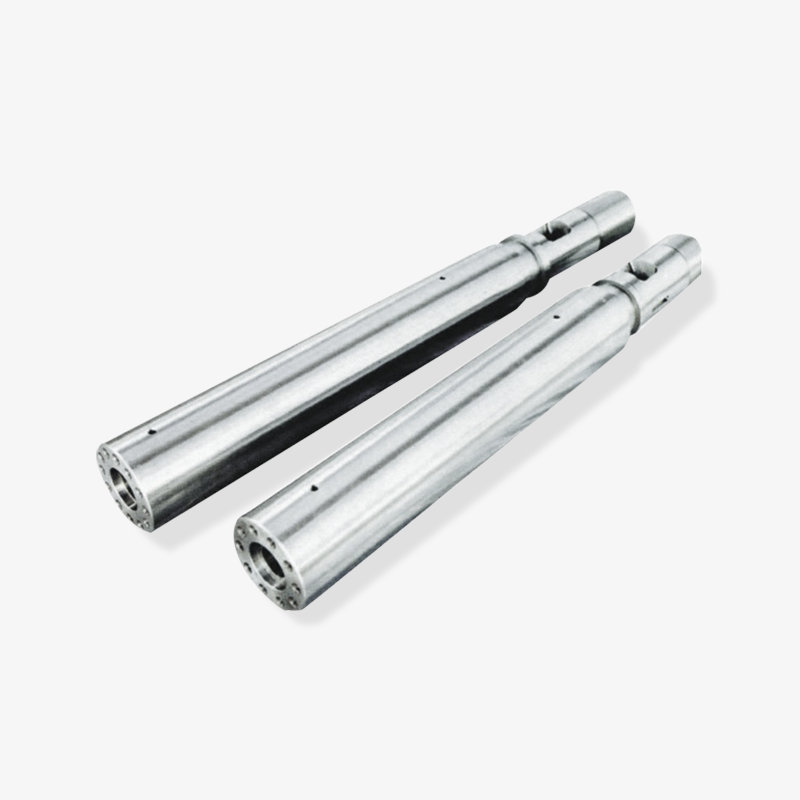
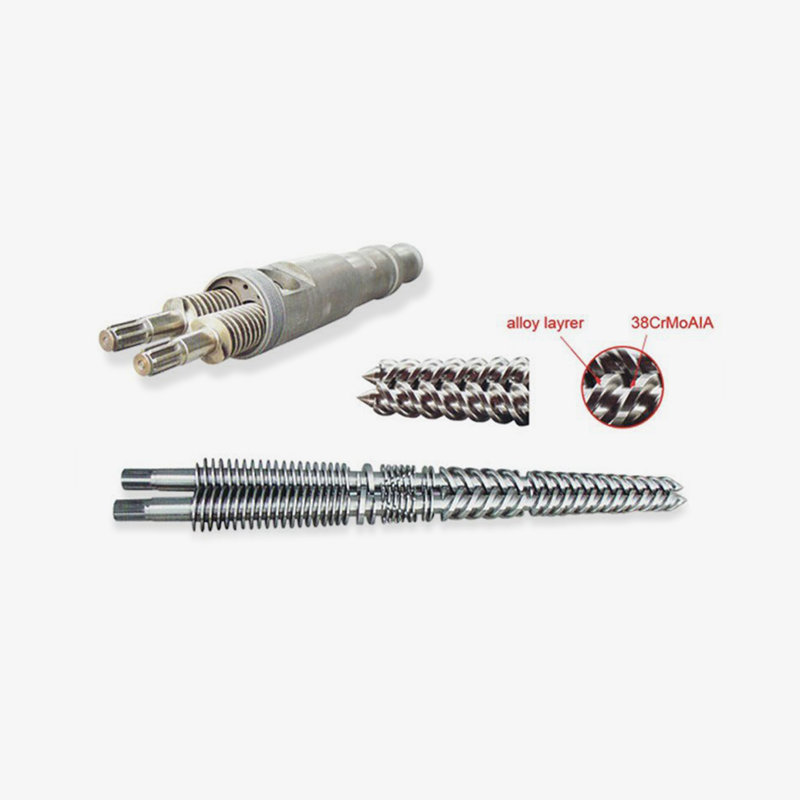 Bimetall csavar üveggel töltött és műszaki műanyagokhoz Tekintsük ezt a bimetál csavart csiszoló üveggel vagy ásványi anyagokkal töltött vegyületekhez; rendelés előtt ellenőrizze az ötvözet lefedettségét és a hordóbélés öntésének részleteit. Termék megtekintése →
Két praktikus megjegyzés a vásárlóknak. Először is kérdezze meg, hogy a bimetál bélés centrifugálással van-e öntve a teljes munkahosszon, vagy csak az adagolási zónában; a válasz jelentősen megváltoztatja az árat és az élettartamot. Másodszor, kérdezze meg a bélés vastagságát az árajánlatban, mert az egyszer csiszolható és újrafelhasználható hordó más értékajánlat, mint az, amelyet a kopás első jelére le kell selejtezni.
Válassza a kopócsomagot a töltőanyag mennyiségéből és az állásidő költségéből, ne csak a keménységi számból; bimetál hordó nitridált csavarral gyakran a leggazdaságosabb párosítás.
Fröccsöntő csavaros hordók és azok a tartozékok, amelyeket elfelejtenek
A fröccsöntés a másik nagy igény a régióban, és az extrudálástól eltérően viselkedik. A csavar állandósult állapotban nem működik folyamatosan; ciklusokban lágyul, gyors nyomásváltozásokat tapasztal, és várhatóan gyorsan helyreáll a lövések között. Az általános célú csavarok jól kezelik a poliolefineket és a polisztirolt, de a poliamid, a polikarbonát, a POM és minden üveggel töltött minőség megköveteli a ciklusnak megfelelő geometriát és kopást.
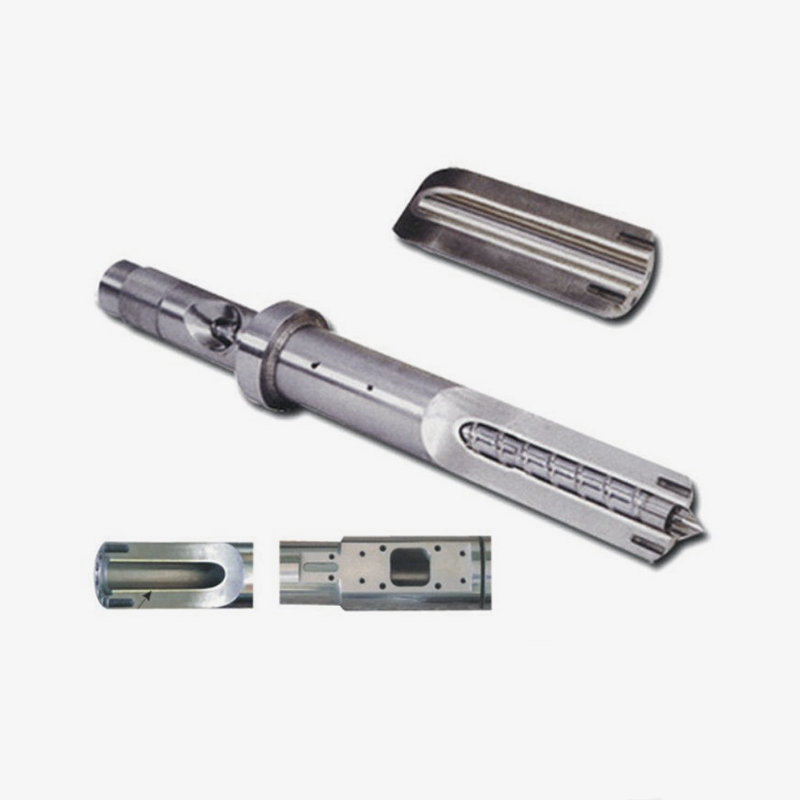
A fröccsöntő csavarhengerek leggyakoribb specifikációs hibája az, hogy a csavart elszigetelt elemként kezelik. A visszacsapó szelep, az ellenőrző gyűrű, a csavar hegye és a fúvóka mind ugyanabban az olvadási útvonalban helyezkedik el, és minden kopás. Az a vevő, aki kicseréli az elhasználódott csavart, de megtartja a kopott ellenőrző gyűrűt, általában ugyanazt az inkonzisztenciát tapasztalja a lövés súlyában, amely a cserére késztette. A csavar, a szelep és a hegy együttes megrendelése egy kicsit többe kerül előre, és megspórol egy második lebontást.
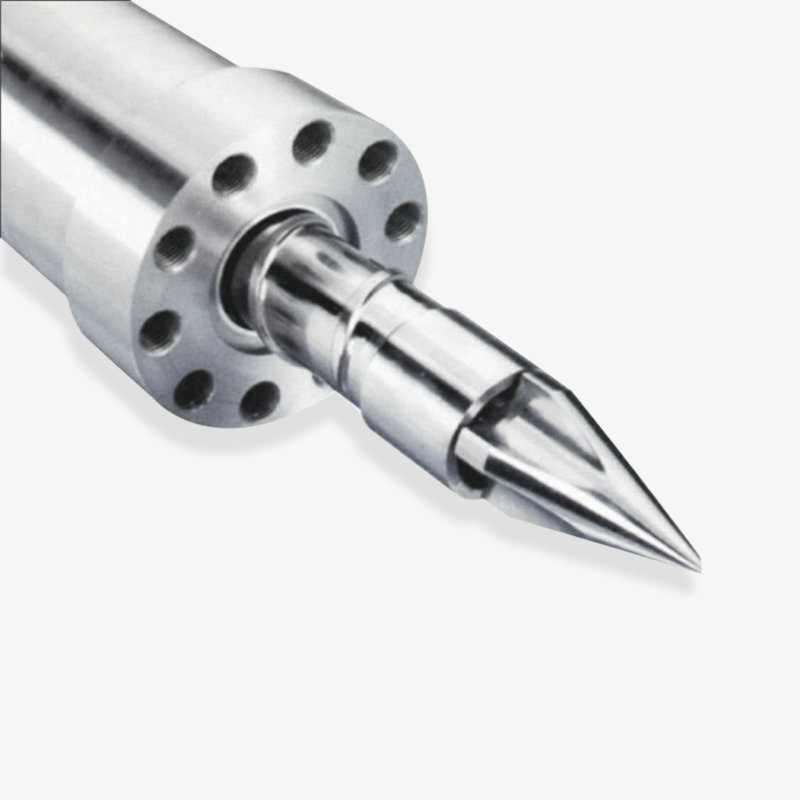 Egyedi fröccsöntő csavar és hordó összeállítás Tekintse át ezt az egyedi csavart és hengert fröccsöntési projektekhez, ahol a lágyítási stabilitás számít; gyártás előtt erősítse meg az olvadási út alkatrészeinek illesztését és a rajz részleteit. Termék megtekintése →
Az új összeállításhoz alkatrészeket vásárló gépgyártó esetében a rajz áttekintésének ki kell terjednie a hajtás végére, a kulcshoronyra és a tengelykapcsoló részleteire, a fűtőszalag elrendezésére és a hőelem helyzetére. Az a csavar, amely méreteiben tökéletes, de a hőelem furatai 15 mm távolságra vannak, meghibásodik az üzembe helyezéskor, mert a hőmérsékleti profil nem állítható be a tervezettnek megfelelően. Érdemes ezeket a részleteket írásban megerősíteni a gyártás megkezdése előtt, nem pedig az összeszerelő állomáson.
Azok a processzorok, amelyek egy készletet helyettesítenek egy meglévő sajtón, eltérő prioritást élveznek. Szükségük van arra, hogy a szállító a kopott alkatrész mért méretei alapján dolgozzon, beleértve a betáplálási zóna és az adagolózóna tényleges furatát, és meg kell erősítenie, hogy mely méretek kritikusak, és melyeknek van tűréshatára. A beszállító, aki három furatmérést, a csavar külső átmérőjét mindkét végén, valamint a hajtótengelykapcsoló fényképét kéri, megfelelően végzi a munkát.
Tűrések, ellenőrzés és mi tartozik az ajánlatkéréshez
A legtöbb cincinnati vevő és egy tengerentúli csavar- és hordószállító közötti vita egy homályos árajánlatkérésre vezethető vissza, nem pedig gyártási hibára. A szállító megépítette, amit a rajz írt; a vevő olyasmit várt, amit a rajz nem rögzített. Az alábbi táblázat felsorolja azokat a tételeket, amelyeket írásban kell rendezni a gyártás előtt, különösen első rendelés esetén.
| RFQ elem | Miért változtatja meg az eredményt | Mit kell szállítani vagy kérni |
|---|---|---|
| Csavargeometriai adatok | A gyökérátmérő és a repülési emelkedés beállítja a kompressziós arányt és az olvadék minőségét | Rajz vagy mért kopott rész, beleértve az L/D-t és a tömörítési arányt |
| Hordó furat és bélés | A furattűrés és a bélésminőségű meghajtás egyaránt illeszkedik és élettartama | Névleges furat, három ponton mért furat, bélés típusa és vastagsága |
| Interfész részletei | A karima, az adagolótorok, a kulcshorony és a tengelykapcsoló hibák leállítják az összeszerelést | Karima minta, előtoló torok rajz, hajtásvég részlet, fűtőelem elrendezése |
| Anyag és kopás specifikáció | Az alapacél és a kezelési mélység határozza meg a valós kopási időt | Alapacél minőség, nitridálási mélység vagy bimetál minőség, felületi keménységi tartomány |
| Ellenőrzési jegyzőkönyv | A minőségügyi mérnököknek adatokra van szükségük, nem biztosítékokra | Méretjelentés, keménységi leolvasások, kifutási értékek, nyomáspróba eredménye |
| Jelölés és csomagolás | Megakadályozza az összekeveredést és a szállítási károkat több tételes rendeléseknél | Alkatrészjelölési konvenció, rekesz típusa, rozsdavédelem, csomagolási lista formátuma |
A tűréshatároknál maguknak a számoknak a rajzból kell származniuk, ahol létezik rajz. Ahol nem, a szállítónak meg kell tudnia adni egy munkatartományt, és meg kell magyaráznia a tartomány következményeit, például azt, hogy mekkora egyenességváltozást képes elnyelni a gép hengertartója, mielőtt a csavar dörzsölni kezd. A vevőknek óvatosnak kell lenniük minden olyan árajánlattal kapcsolatban, amely tűréshatárt ír elő anélkül, hogy elmagyarázná, mihez mérik azt.
Az ellenőrzési dokumentáció külön sort érdemel a beszerzési megrendelésben. A gépek OEM-jeinél a tényleges mért értékeket tartalmazó méretjelentés szabványos. Egy készletet cserélő processzornál általában elegendő egy rövid jelentés a furatról, a csavar külső átmérőjéről, a keménységről és a kifutásról. Gyártás előtt kérdezze meg a kívánt formátumot, mert egy kész alkatrészről visszamenőlegesen jelentést készíteni nem egyenlő a gyártás során történő méréssel.
A geometriai adatokkal, kopási specifikációkkal, interfész részleteivel és egyeztetett ellenőrzési formátummal rendelkező részletes ajánlatkérés csökkenti az első rendelés kockázatának nagy részét.
Átfutási idők, fuvarozási és leszállási költségek Cincinnatibe
Cincinnati a szárazföld belseje, ami azt jelenti, hogy egy kínai csavar- és hordógyártó minden szállítmánya többlábú mozgás. Azok a vásárlók, akik csak a gyártelepi árat hasonlítják össze, gyakran kellemetlen meglepetésben részesülnek, ha hozzáadják a fuvart, a vámot és a belföldi fuvarozást. Az alábbi táblázat a költségeket részekre bontja, ami egyben a megfelelő struktúra két szállító összehasonlításához.
| Költségelem | Mit takar | Gyakorlati megjegyzés |
|---|---|---|
| Alkatrész ára | Csavar, hordó és minden tartozék a beszállítónál | Hasonlítsa össze a hasonlókkal az acélminőséget, a bélés típusát és a mellékelt tartozékokat |
| Mérnöki és rajzi áttekintés | Méretigazolás, kopási javaslat, rajzjelölés | Általában benne van; kifejezetten kérjen rá egyedi vagy visszafejtett alkatrészekre |
| Export csomagolás | Ládák, rozsdavédelem, alkatrészjelölés, csomagolási lista | A csavarokat hosszuk mentén kell alátámasztani, nem pedig konzollal a ládában |
| Szárazföldi és óceáni árufuvarozás | Fuvarozás kikötőbe, óceáni szakasz, kikötői kezelés | A tranzitidő útvonalonként változhat; terv a port párhoz, nem egyetlen szám |
| Vám- és kereskedelmi intézkedések | Behozatali vámok és a belépéskor alkalmazandó kereskedelmi intézkedések | Az árak változnak; Árajánlattétel előtt erősítse meg az aktuális pozíciót egy vámügynökkel |
| Belföldi szállítás Ohióba | Vasút vagy teherautó az érkezési kikötőből Cincinnati területére | Hagyjon plusz napokat a vasúthoz és a daruval felszerelt szállítás ütemezéséhez |
Az időzítés alapján a szabványos egycsavaros vagy nitridált hordók általában néhány héten belül áthaladnak a gyártáson, miután a rajzot jóváhagyták. A bimetál szerkezetek, bolygókészletek és bármi, ami új mintát vagy visszafejtést igényel, tovább tart. Az óceáni tranzit hetekkel több, az Ohióba történő belföldi szállítás pedig még néhány nappal. A leállást tervező vásárlónak a telepítés dátumától visszafelé kell dolgoznia, nem pedig a rendelés dátumától előre.
Két praktikus módszer a tényleges átfutási idő lerövidítésére. Először is rendelje meg a kopó alkatrészt a géppel együtt, nem pedig a meghibásodás után; egy tartalék készlet a polcon a négyhetes vészhelyzetet egynapos cserévé változtatja. Másodszor, egy állandó volumenű gépgyártó esetében állapodjon meg a beszállítóval egy gördülő ütemezésben, hogy a közös geometriák már gyártásban legyenek, amikor a beszerzési rendelés megérkezik.
Vásárlási kockázatok és az első rendelés kockázatának csökkentése
Az alábbi kockázatok egyike sem egyedi a kínai beszállítókra, de mindegyik gyakrabban jelenik meg, ha a vevő és a szállító tizenegy időzónára van egymástól, és az alkatrészt nem lehet megvizsgálni a kiszállítás előtt.
- Geometriai eltolódás a visszafejtett alkatrészeken. A kopott minta a kopás ellensúlyozása nélkül mérve olyan csavart eredményez, amely újként már a tűréssáv végén van. Küldje el a rajzot és a mért méreteket is, és adja meg, hogy melyik az irányadó.
- Viselkedési specifikáció helyettesítése. A „bimetál” feliratú árajánlat minőség vagy bélésvastagság nélkül teret enged egy olcsóbb kivitelnek. Írásban kérje meg a minőséget és a vastagságot.
- Interfész eltérések. A karimaminták, a kulcshornyok és a fűtőelemek elrendezése a leggyakoribb oka annak, hogy egy megfelelően érkezik, de nem szerelhető össze alkatrész. Erősítse meg ezeket fényképekkel és megjelölt rajzokkal.
- Dokumentációs hiányosságok. Ha az ellenőrzési jegyzőkönyvet nem egyeztették a gyártás előtt, akkor az általános tanúsítványként érkezhet, amely a minőségügyi osztályon senkit sem elégít ki.
- Csomagolás sérülése. A hosszú, karcsú csavarok meghajlanak, ha csak a láda végén vannak megtámasztva. Adja meg, hogyan kell támogatni az alkatrészt.
A leghatékonyabb kockázatcsökkentési lépés egy kis első rendelés. Az ügyfél által már jól ismert vonal egyetlen cserekészlete mindkét fél számára lehetőséget ad a kommunikáció, a dokumentáció és az illeszkedés tesztelésére, mielőtt a többéves szállítási megállapodás megvitatása megtörténik. Egy csavar- és hordószállító, amelyet érdemes megtartani, ugyanolyan komolyan fogja kezelni az első készletet, mint egy száz darabos rendelést.
Kezdje egy mérhető készlettel, erősítse meg a dokumentációt és az interfész részleteit, majd a munkakapcsolat bizonyítása után skálázza a szállítási szerződésre.
Szállítói háttér és további olvasmányok
Csavar és hordó gyártói profil Az 1990-ben alapított vállalat több mint 10 000 négyzetméteres termelési szinttel rendelkezik, és kúpos, párhuzamos, egy-, bolygó- és bimetál csavar- és hordókészleteket, fröccsöntő alkatrészeket, gumiextruder csavarokat és komplett extrudáló sorokat szállít gépgyártóknak és feldolgozóknak az Egyesült Államokban, Németországban, a Közel-Keleten és Dél-Ázsiában.
Ha a vevőnek egyedi geometriára van szüksége katalóguscikk helyett, az első hasznos lépés egy beszélgetés a gyantáról, a gépről és a kopástörténetről, majd egy rajz áttekintése következik. A fent tárgyalt technikai kérdések többsége megoldható ezen a tőzsdén az árajánlat kiadása előtt.
GYIK: Csavarok és hordók beszerzése a Cincinnati piac számára
Hogyan kezdenek általában a CI Cincinnati vásárlói a csavarral és hordóval kapcsolatos vizsgálatot?
A legtöbb egy rajzzal, egy mért kopott alkatrészrel vagy mindkettővel kezdődik, valamint a gép által működtetett gyanta- és töltőanyag-terheléssel. A legerősebb megkeresések között szerepel a gép típusa, az L/D, az aktuális furatmérés és a csere oka. Ez a kombináció lehetővé teszi a beszállító számára, hogy az első válaszban megerősítse a geometriát, és javasoljon egy kopáscsomagot, ahelyett, hogy három körös utólagos kérdéseket tenne fel.
Egy húsz éves, rajz nélküli géphez tud-e beszállító csavart párosítani?
A legtöbb esetben igen, feltéve, hogy gondosan megmérik a kopott alkatrészt, és figyelembe veszik a kopási ráhagyást. Fényképek a meghajtó végéről, az adagoló torkáról és a hordón lévő bármilyen jelölésről segítenek. A vevőnek meg kell erősítenie, hogy mely méretek kritikusak, mert a kopott mintára épített, visszafejtett alkatrész általában gyengébb teljesítményt nyújt az eredeti névleges méretekre épített alkatrésznél.
Mennyi ideig bírja a bimetál csavar- és hordókészlet egy nitridált készlethez képest?
Ez inkább a töltőanyag terhelésétől és az üzemi feltételektől függ, mint a címkétől. A csiszolóanyagokban, például üveggel töltött poliamidban vagy ásványianyaggal töltött polipropilénben a bimetál készlet általában lényegesen hosszabb ideig megtartja méreteit, mint a nitridált készlet. A töltetlen poliolefinekben a rés szűkül, és a nitridált készlet lehet az ésszerűbb vásárlás. Az általános állítás helyett kérjen összehasonlítást az Ön konkrét gyantájában.
Mennyi a minimális rendelési mennyiség az első próba alkalmával?
Egyetlen készlet általában működőképes, különösen egy meglévő gép cseréje esetén. A vevőknek számítaniuk kell arra, hogy az egységár kedvezőtlenebb lesz, mint egy ütemezett mennyiségi megrendelés esetén, és figyelembe kell vennie a fuvart az összehasonlítás során. A gépek OEM-jeinél a két vagy három készletből álló kis tétel gyakran a gyakorlati módszer az ismételhetőség tesztelésére, mielőtt elkötelezné magát egy ütemterv mellett.
Hogyan kezelik a vevők a fuvart és a vámokat Ohióba?
A legtöbben tapasztalt vámügynököt vesznek igénybe, és a beszállítókat a leszállási költségek alapján hasonlítják össze, nem pedig a gyártelepi árak alapján. A szállítmány általában óceánon halad egy amerikai kikötőbe, majd vasúton vagy teherautóval Cincinnati területére. A vámtételeket és az alkalmazandó kereskedelmi intézkedéseket a belépéskor meg kell erősíteni, mivel ezek változnak, és lényegesen befolyásolják a szállítók közötti összehasonlítást.
A szállítók komplett extrudereket és alkatrészeket biztosítanak?
Néhányan igen. A csavar- és hordókészleteken túl bolygó- és kúpos ikercsigás extruderek és komplett cső-, lemez- és profilsorok is szállíthatók, ami hasznos lehet egy teljes rendszert összeszerelő gépgyártónak, vagy kapacitásnövelő processzornak. Azon vásárlók számára, akiknek csak cserealkatrészre van szükségük, az alkatrész útja továbbra is az egyszerűbb és gyorsabb útvonal marad.
Milyen dokumentumokat kell megérkezni a küldeményhez?
Legalább egy csomagolási lista, amely megfelel az alkatrészjelöléseknek, egy méretellenőrzési jegyzőkönyv a tényleges mért értékekkel, keménységi leolvasásokkal és a hordó nyomásvizsgálati eredményeivel. A hivatalos beérkező ellenőrzési folyamattal rendelkező vásárlóknak a gyártás megkezdése előtt meg kell állapodniuk a jelentés formátumában, mivel a dokumentáció utólagos felszerelése egy kész alkatrészre nem egyenlő a gyártás során történő méréssel.
A régió minden vevőtípusára jellemző minta egységes. A cincinnati gépgyártónak, a merev PVC-t futtató processzornak és az újjáépítő műhelynek ugyanarra a négy dologra kell egyértelműen válaszolni: megegyezik-e a geometria, túléli-e a kopócsomag ezt a gyantát, a dokumentáció megfelel-e a minőségnek, és mikor érkezik meg. Ha ezt a négyet helyesen kezeli, az ár inkább szokásos kereskedelmi beszélgetéssé válik, mint szerencsejátékká.
Ha az áramvonal elveszti a teljesítményt, rosszul tartja a mérőműszert, vagy több energiát fogyaszt, mint korábban, általában a csavar- és hengerkészlet az első, amelyet érdemes megmérni. Egy rövid technikai eszmecsere egy olyan gyártóval, aki korábban tapasztalta ezeket a tüneteket, gyorsabb út a válaszhoz, mint egy újabb árajánlat egy azonos cserealkatrészre.
Kiválasztott csapágy kijelző
 浙公网安备 33090202000520 号
