

Szerző: Weibo
Dátum: Oct 26, 2026
Vegyi befecskendező rendszer kalibrálása és tesztelése műanyagfeldolgozó gépsorokon
Üvegtöltésű polipropilén munka folyik fröccsöntő gépen. Az adalékadagoló úgy van beállítva, hogy 2,4%-os főkeveréket szállítson, a csavar sebessége normálisnak tűnik, és a kezelő az utolsó karbantartási leállás óta nem érintette az adagolószivattyút. Ennek ellenére a köteg színes csíkokat, alkalmanként rövid felvételeket és növekvő elutasítási arányt mutat. Az azonnali gyanú általában az etető. Gyakran azonban az igazi probléma az vegyszerbefecskendező rendszer kalibrálása és tesztelése Egyszeri beállítási feladatként kezelték, nem pedig ellenőrzések láncolataként, amely magában foglalja az adagolóeszközt, az olvadékszállító hardvert és a körülöttük lévő folyamatkörülményeket.
Először is a következtetés: a kalibrálás nem egyszerűen a szivattyú beállítását jelenti addig, amíg a kimeneti szám elfogadhatónak tűnik. A műanyagfeldolgozás során a megbízható vegyszerinjektáló rendszer a csavaron és a hengeren áthaladó stabil olvadékúttól, az ismételhető nyomástól és hőmérséklettől, valamint a több sebességnél igazolt adagolási reakciótól függ. A tesztelésnek meg kell győződnie arról, hogy a rendszer mit csinál bemelegítés, sebességváltás, anyagcsere és karbantartás után. Ha ez a négy feltétel nem teljesül, a kalibrációs lap tökéletesnek tűnhet, miközben a gyártás még mindig sodródik.
Ez fontos a fröccsöntőgépek, extrudáló sorok és berendezések gyártói számára, mivel az adalékos befecskendezést ritkán izolálják a gép többi részétől. Színezékek, stabilizátorok, habképző szerek, feldolgozási segédanyagok és reaktív komponensek mind bejutnak egy olvadékáramba, amelyet egy csavar és hordó továbbít, összenyom, nyír és adagol. A kalibrálás alapvonala ezért csak annyira stabil, mint az alatta lévő mechanikus platform.
A kalibráció igazolja az adagolóeszközt; a tesztelés bizonyítja, hogy a teljes befecskendező és olvadék-adagoló rendszer képes-e megtartani ezt a teljesítményt a gyártás során.
Mit takar valójában a vegyianyag-befecskendező rendszer kalibrálása és tesztelése
Gyakori hiba, hogy elválasztják a „szivattyút” a „géptől”. A gyártósoron a vegyszer-befecskendező rendszer magában foglalja az ellátó tartályt, a szívóvezetéket, a szivattyút vagy az adagolót, a nyomóvezetéket, a visszacsapó szelepeket, a nyomásmérőket, a vezérlőjelet, a befecskendezési pontot és az adalékanyagot fogadó csavaros hordó szerelvényt. A kalibrálási hiba ezen területek bármelyikéből eredhet. A perisztaltikus vagy membrános szivattyú mechanikailag szilárd lehet, de egy kopott tömítésen keresztül szívja be a levegőt. A súlyvesztéses adagoló külön is pontos lehet, de egyenetlenül szállít, ha a hordó nyomása ingadozik. A fogaskerék-szivattyú állandó teljesítményt tarthat fenn egy fordulatszámon, de a leállítás során elveszíti az ismételhetőséget.
Segítségével három rétegre osztható a kalibrálás és a tesztelés. Az első a műszerréteg: alapjel, érzékelő visszacsatolás, lökethossz, impulzusfrekvencia, súlyleolvasás és vezérlés válasza. A második a hidraulikus vagy mechanikai réteg: tömítések, szelepek, vezetékek, csavarok, hordók, ellenőrző gyűrűk, fúvókák és meghajtó alkatrészek. A harmadik a folyamatréteg: az olvadék hőmérséklete, az ellennyomás, a tartózkodási idő, az anyag viszkozitása és az a pont, ahol az adalékanyag találkozik a polimerrel. Egy hasznos tesztterv mindhármat érinti, mert az egyik réteg hibája gyakran a másik hibájának álcázza magát.
| Réteg | Mit kell ellenőrizni | Gyakorlati teszt | Hatás az additív injekcióra |
|---|---|---|---|
| Műszer és vezérlés | Alapjel pontossága, jelskálázás, válaszidő, riasztási határok | Lépésváltási teszt alacsony, közepes és magas sebességgel | Késleltetett választ, rossz skálázást vagy instabil visszacsatolást mutat fel |
| Mechanikus szállítás | Szivattyútömítések, visszacsapó szelepek, vezetékkorlátozások, levegő behatolása, csavarok és hengerek kopása | Szemrevételezés, nyomástartási teszt, gravimetriás kimenet ellenőrzés | Magyarázza az elsodródást, a pulzálást, az időszakos aluladagolást vagy az ismételhetőség elvesztését |
| Megolvasztjuk és feldolgozzuk | Hordó hőmérsékleti profil, ellennyomás, csavarfordulatszám, tartózkodási idő, befecskendezési pont állapota | Rövid távú gyártási próba nyomás és hőmérséklet naplózással | Megmutatja, hogy az adalékanyagot stabil olvadékáramba juttatják-e |
| Dokumentáció | Alapteljesítmény, korrekciós tényezők, karbantartási előzmények, anyagtétel | Előtte-utána rekordok sikeres/nem teljesítési korlátokkal | Megakadályozza, hogy az ismételt módosítások új normálsá váljanak |
A táblázat szándékosan gyakorlati, nem pedig elméleti. Egy forgalmas üzemben a rendszert kalibráló személy lehet technikus, folyamatmérnök vagy karbantartó vezető. A tesztnek elég egyszerűnek kell lennie ahhoz, hogy megismételje, de elég specifikusnak kell lennie ahhoz, hogy feltárja a trendet. Egyetlen kimeneti leolvasás egy alapértéken hasznos a gyors ellenőrzéshez, de nem árulja el, hogy a rendszer megfelelően reagál-e, ha a gyártás más sebességre vagy anyagra vált át.
Fröccsöntésnél és extrudálásnál egyaránt a legjobb kiindulási pont egy írott kalibrációs határ. Határozza meg, mely komponensek tartoznak a hatókörbe, mely értékek kerülnek rögzítésre, és mely feltételek érvénytelenítik a tesztet. Például egy teszt, amelyet azelőtt végeznek el, hogy a hordó elérné a termikus egyensúlyt, nem feltétlenül jelent termelést. A gyártófolyadéktól eltérő kémiai viszkozitással végzett vizsgálat félrevezető korrekciós tényezőt eredményezhet. A csavarkopást figyelmen kívül hagyó teszt sikeres lehet a szivattyún, de a termék sikertelen.
A kalibrációs rekordnak csak akkor van értelme, ha megadja a gép állapotát, az anyagállapotot és a vizsgálati sebességet, amely mellett a leolvasás történt.
Miért változtatja meg a csavar és a henger állapota a kalibrálási alapvonalat?
A vegyszerinjekciót gyakran egyedül az adagolókészülék ítéli meg, de a befogadó rendszer nagyban befolyásolja, hogy mit jelent a „pontos” a gyártás során. A csavar és a henger beállítja a nyomásprofilt, biztosítva a stabilitást, a nyírási előzményeket és az olvadék egyenletességét. Ha a csavar kopott a repülési csúcsoknál, ha a hordó furata elvesztette a tűréshatárát, vagy ha a befecskendező egység ellenőrzőgyűrűje nem tömít egyenletesen, előfordulhat, hogy az adalékanyag megfelelően adagolódik a szivattyúnál, és rosszul oszlik el az olvadékáramban. A kezelő ezután beállítja a szivattyút a mechanikai probléma kompenzálására, ami eltolja a kalibrálást a valódi alapvonaltól.
Vegyünk egy fröccsöntő gépet, amely nyírásra érzékeny adalékot futtat. A kopott visszacsapó szelep enyhe visszafolyást engedhet be a befecskendezés során. Az adagolószivattyú továbbra is leadhatja a beprogramozott oltást, de a formába jutó adalékanyag tényleges mennyisége ciklusonként változhat. Előfordulhat, hogy a nyomástartási teszt önmagában ezt nem fogja fel, mert a szivárgás kicsi és időszakos. A lövéstömeg-ellenőrzéssel és a hordónyomás nyomkövetésével kombinált lépcsőzetes teszt sokkal árulkodóbb. Ugyanez a logika vonatkozik az extrudálásra is: a kopott adagolórész nyomáspulzációt válthat ki, aminek következtében a folyékony adalék a szivattyú állandó működése mellett is „lökésnek” tűnik.
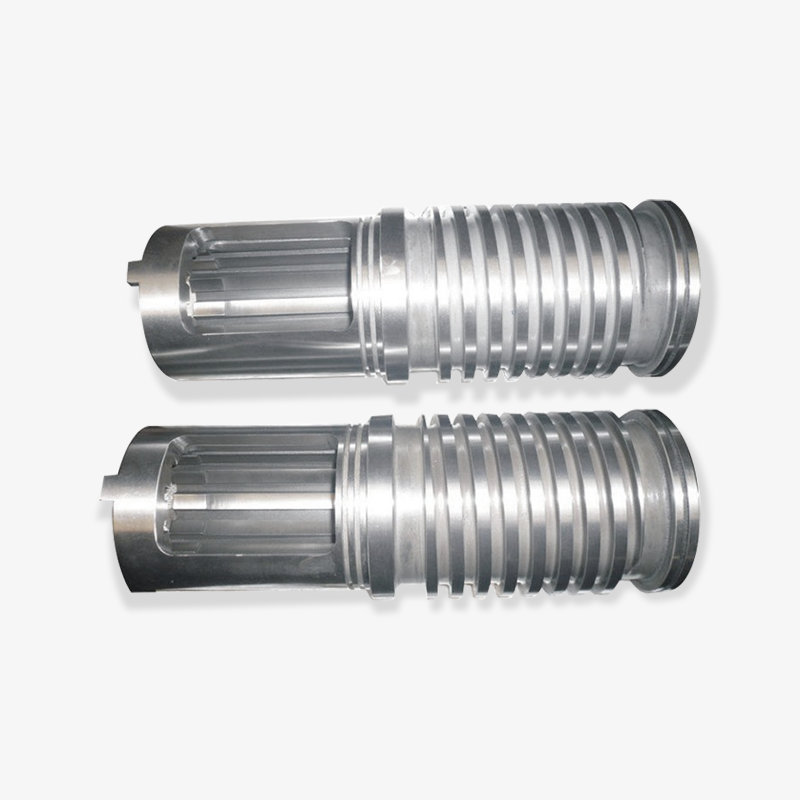
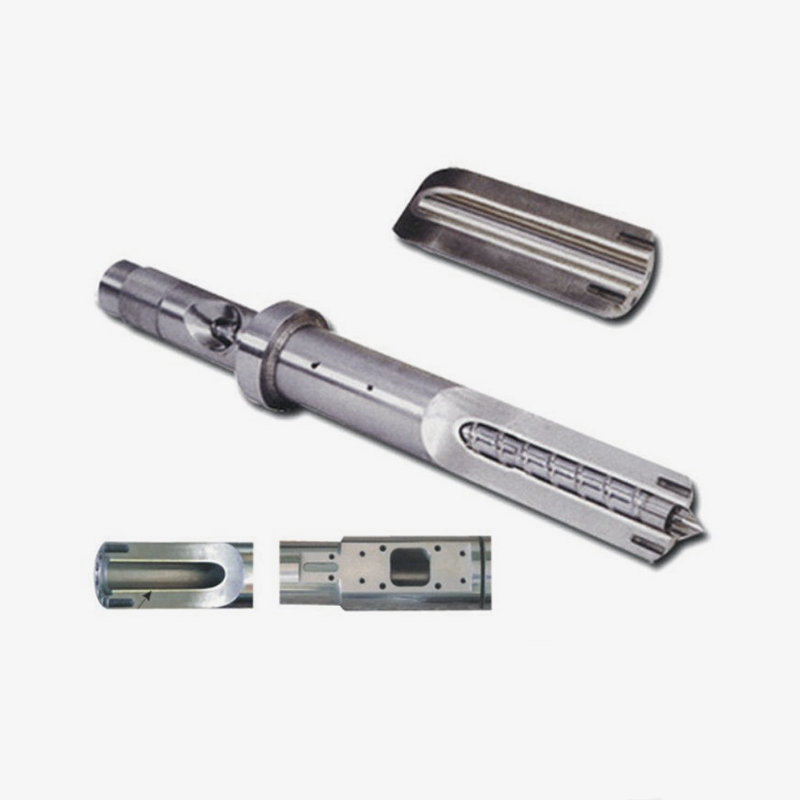
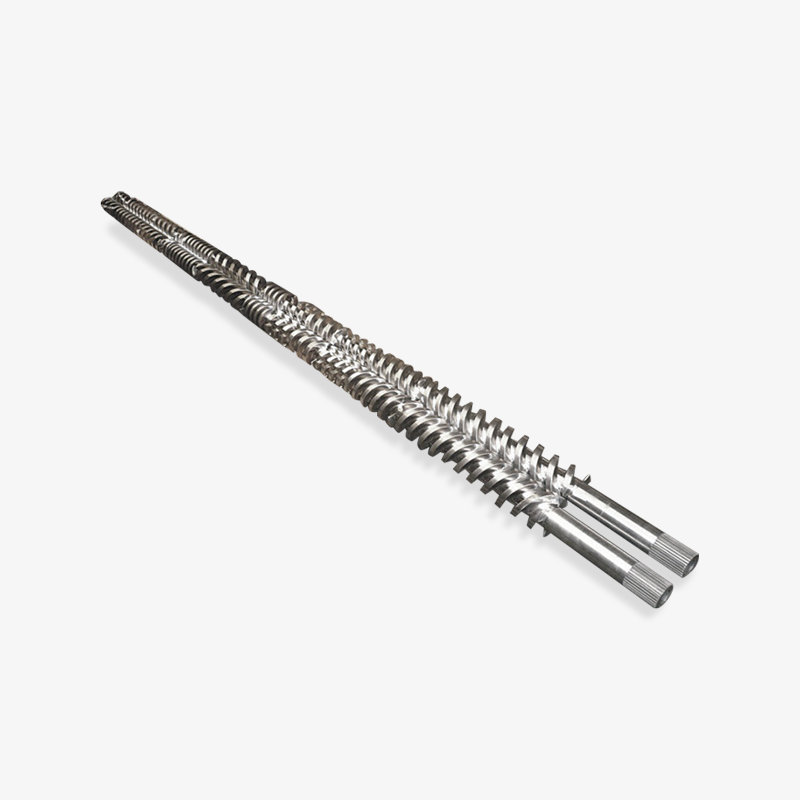
 Egyedi fröccsöntő csavar és hordó Egyedi csavar és henger fröccsöntéshez, megfelelő hézaggal a stabil anyagszállítás támogatása és az ingadozások csökkentése érdekében; releváns a cserehardver és a kalibrálás értékelése során. Termék megtekintése →
Ez az oka annak, hogy a csavar- és hengerszállítót a kalibrálási beszélgetés részeként kell kezelni, nem csak alkatrész-forrásként. A méretkonzisztencia, az anyagválasztás és a felület állapota befolyásolja, hogy a gép milyen gyorsan tér vissza a stabil alapvonalhoz a karbantartás után. Cserecsavar vagy hordó beszerelésekor a vegyszer-befecskendező rendszert újra meg kell vizsgálni, ahelyett, hogy változatlannak kellene tekinteni. Az új hardver annyira megváltoztathatja a nyomásreakciót, a tartózkodási időt és a keverési viselkedést, hogy új korrekciós tényezőt igényel.
Az agresszív adalékok és töltött keverékek még fontosabbá teszik a kopás kérdését. Az üvegszálak, az ásványi töltőanyagok és egyes égésgátló anyagok felgyorsíthatják a hézag növekedését a hordóban és a csavaron. A bimetál henger vagy speciálisan edzett csavar javíthatja a kopásállóságot, de nem szünteti meg a kalibrálás szükségességét. Egyszerűen jobb esélyt ad a kalibrációnak arra, hogy stabil maradjon a karbantartási intervallumok között. A rossz következtetés az, hogy „korszerűsítsd a kohászatot és felejtsd el a teszttervet”. A jobb következtetés az, hogy „javítsa a kopásállóságot, és használja a teszttervet annak ellenőrzésére, hogy a javulás érvényes-e”.
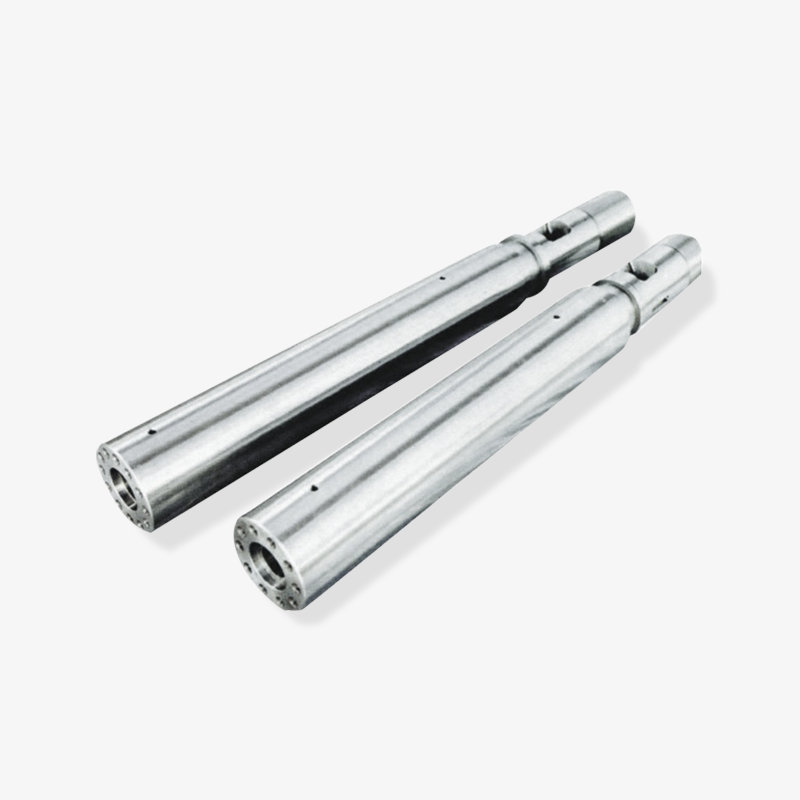
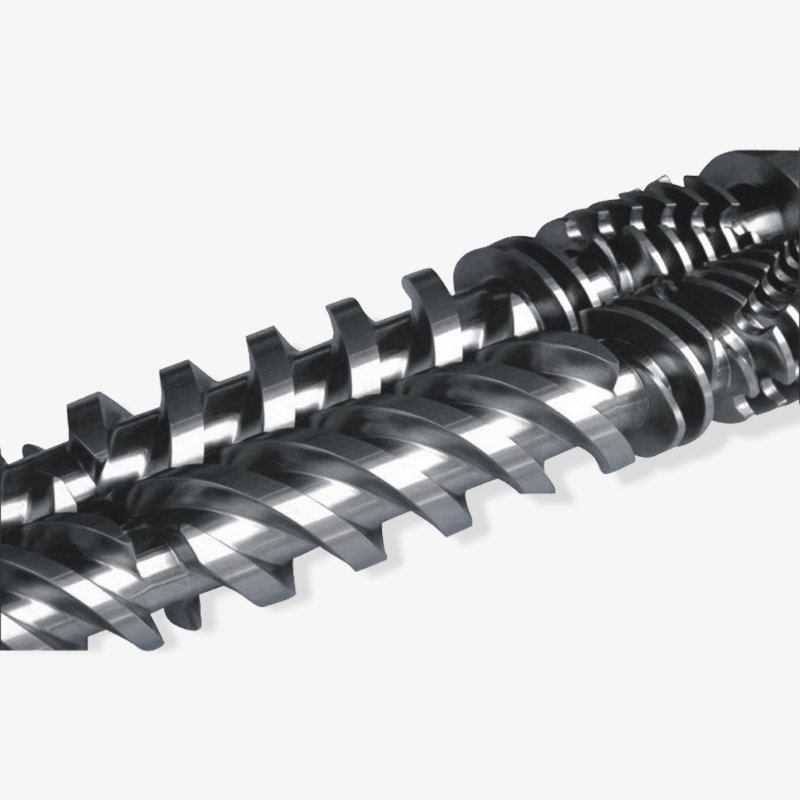
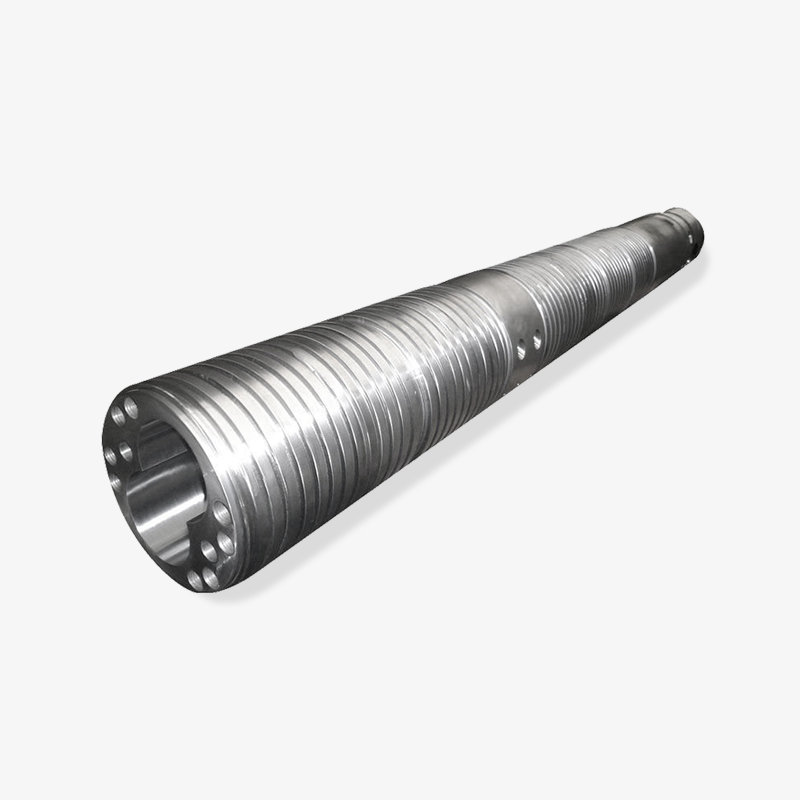
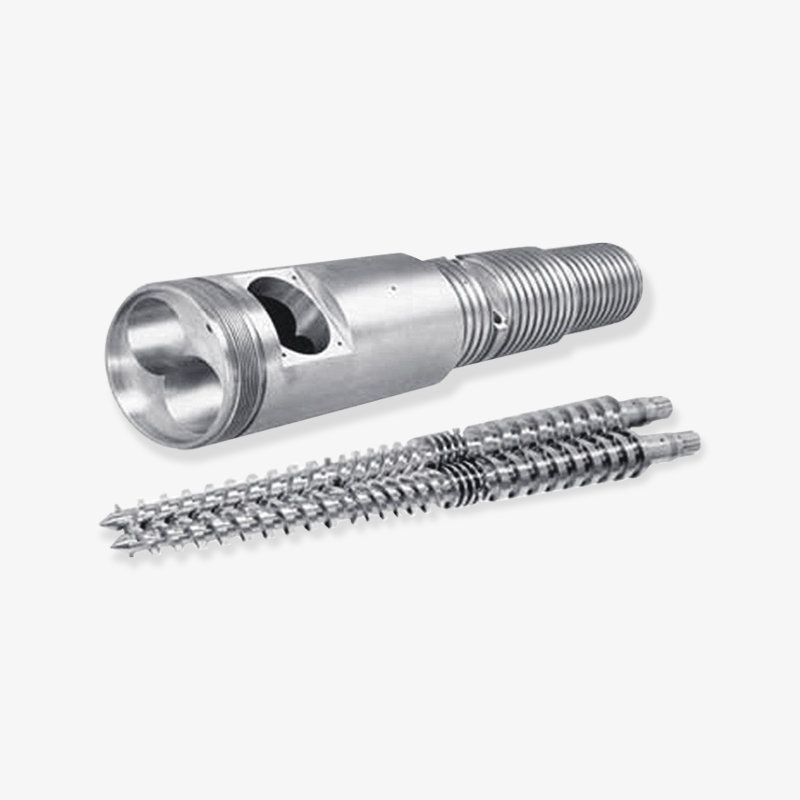
 Egyedi bimetál csavaros hordó speciális műanyagokhoz Bimetál csavaros hordó kettős ötvözet szerkezettel és kopásálló bevonattal műszaki és speciális műanyagokhoz; egy jelölt a kopásálló cserelehetőségek és az ellenőrzési jegyzőkönyvek összehasonlításakor. Termék megtekintése →
A cserelehetőségeket összehasonlító processzorok esetében kérjen ellenőrzési jegyzőkönyveket, amelyek kapcsolódnak a kalibrációs tervhez: csavarátmérő, repülési geometria, hordófurat, felületi keménység és egyenesség. Ezek a részletek azért fontosak, mert egy kopott gépen kalibrált vegyszer-befecskendező rendszer folyamatos korrekciót igényelhet, míg egy mechanikusan megbízható gépen ugyanaz a rendszer tud stabil alapjelet tartani sokkal kevesebb beállítással. A cél nem egy tökéletes gép; a cél egy ismert gépállapot, amelyen a kalibráció alapul.
Ha a csavar és a henger elhasználódott, az adagolószivattyút okolhatják olyan nyomás- és keverési problémákért, amelyeket a kalibráció önmagában nem tud korrigálni.
Gyakorlati kalibrációs és tesztelési munkafolyamat folyamatmérnökök számára
A következő munkafolyamat olyan műanyagfeldolgozó üzemhez készült, ahol kémiai adalékanyagot, színezőanyagot, habosítószert vagy feldolgozási segédanyagot fecskendeznek be egy extruderbe vagy fröccsöntő gépbe. Nem helyettesíti a berendezés gyártójának utasításait, de megismételhető sorozatot ad, amely adaptálható a különböző szivattyútípusokhoz és adagolók kialakításához.
- Határozza meg a gyártási feltételt. Jegyezze fel az anyagminőséget, az adalék típusát, a céldózist, az olvadékhőmérséklet-profilt, a csavar sebességét, az ellennyomást, a ciklusidőt és a vezeték sebességét. A kalibrálás e feltételek nélkül csak műhelygyakorlat.
- Beállítás előtt ellenőrizze. Ellenőrizze a tartályokat, szűrőket, szívóvezetékeket, tömítéseket, visszacsapó szelepeket, befecskendezési pontokat, valamint a hordó területét az adagoló torok és a fúvóka körül. Keresse a szivárgást, a kikristályosodott vegyszert, az eltömődött vezetékeket, a levegő behatolását és a kopott csatlakozásokat. Egy kis szivárgás a szívóoldalon hibás adagolást okozhat, ami szabályozási problémának tűnik.
- Erősítse meg a hőstabilitást. Hozza fel a hordót és az adagolóvezetékeket a gyártási hőmérsékletre, és hagyjon elegendő áztatási időt. A viszkozitás a hőmérséklettel változik, ezért előfordulhat, hogy a túl korán elvégzett kalibrálás a gép stabilizálódása után nem érvényesül. Hőmérsékletre érzékeny vegyszerek esetén ellenőrizze, hogy a befecskendező vezeték nem melegszik túl vagy hűt egyenetlenül.
- Hozzon létre egy referencia kimenetet. Működtesse az adagolókészüléket ismert sebességgel, és gyűjtse össze a kibocsátást tömeg vagy térfogat szerint meghatározott idő alatt. Használjon tiszta edényeket és a céldózisnak megfelelő skálát vagy mérőeszközt. A tényleges kimenetet rögzítse, ne a kijelzett alapjelet. Ismételje meg legalább kétszer az ismételhetőség érdekében.
- Tesztelje több ütemben. Ellenőrizze az alacsony, közepes és magas termelési arányokat. A 70%-os löketnél pontos szivattyú 20%-os löketnél sodródhat. Az egyenletes fordulatszámon jól működő adagoló rosszul reagálhat a rövid ciklusú igényekre. A cél az, hogy megtaláljuk azt a tartományt, ahol a rendszer tűréshatárral rendelkezik, nem pedig egy korrekciós tényező kényszerítése a teljes tartományban.
- Ellenőrizze a válaszidőt. Vezessen be egy alapjel változtatást, és mérje meg, mennyi idő alatt éri el a rendszer az új kimenetet és stabilizálódik. Ez különösen fontos a rövid ciklusú fröccsöntő gépeken és az extrudáló sorokon, ahol az adalékok változása gyorsan befolyásolja a színt vagy a habzást. A lassú reagálás a kezelő túlkorrekciójához vezethet.
- Futtasson le egy gyártási próbaverziót. Készítsen egy rövid futást normál körülmények között, és ellenőrizze az eredményt: szín, sűrűség, habzó szerkezet, szilárdság, felületi minőség vagy bármi, amit az adalékkal szabályozni kívánnak. Ha az adalékanyag kritikus a méretstabilitás vagy az előírásoknak való megfelelés szempontjából, végezze el a megfelelő minőségellenőrzést. Az a szivattyú kalibrálása, amely nem ad elfogadható terméket, nem teljes.
- Rögzítse és rögzítse az alapvonalat. Dokumentálja az alapjelet, a tényleges teljesítményt, a korrekciós tényezőt, az anyagtételt, a hőmérsékletet, a nyomást és a dátumot. Jelölje be az elfogadható tartományt és a teendőket, ha a leolvasás azon kívül esik. A jegyzőkönyvet a következő műszakra kell használni, nem csak a tesztet végző személy számára.
A sorrend azért számít, mert elválasztja az okokat. Ha a teljesítmény minden ütemnél alacsony, a probléma a szivattyú vagy a tápellátás problémája lehet. Ha a kimenet nagy sebességgel elfogadható, de alacsony frekvencián gyenge, a probléma a lekapcsolás, a pulzálás vagy a vezérlés felbontása lehet. Ha a kimenet állandó, de a termék minősége változó, akkor a probléma a keveredés, a nyomásstabilitás vagy a csavarhenger állapota lehet. Az egynél több sebességgel végzett tesztelés az egyik leggyorsabb módja ezek megkülönböztetésének.
Hasznos az is, ha minden sorhoz hozzárendel egy „kalibrálási tulajdonost”. Ennek a személynek nem kell minden tesztet végrehajtania, de ellenőriznie kell az alaprekordot, és jóvá kell hagynia a változtatásokat. Tulajdonjog nélkül apró módosítások halmozódnak fel. Egy műszak növeli a pumpa löketét a színprobléma kijavításához, a következő műszak csökkenti az adalékanyag megtakarítása érdekében, és néhány héten belül senki sem tudja, melyik beállítás az érvényes.
Kalibráljon azzal a sebességgel, ahogyan a gép ténylegesen fog működni, majd igazolja az ismételhetőséget a tartomány alsó és felső határán.
Tesztmódszerek, amelyek többet tárnak fel, mint egyetlen áramlási leolvasás
Egyetlen teszt sem terjed ki minden hibamódra. A gravimetrikus ellenőrzés kiváló a kimeneti pontosság szempontjából, de előfordulhat, hogy kihagy egy lassú nyomásszivárgást. A nyomáspróba feltárhatja a tömítés integritását, de nem bizonyítja, hogy az adalékanyag eloszlik az olvadékban. A gyártási próba megmutatja a végeredményt, de előfordulhat, hogy nem azonosítja, melyik alkatrész sodródik. A gyakorlati válasz egy kis tesztkészlet, amelyet következetes sorrendben ismételnek meg.
Az üzembe helyezés során a legtöbb csapat a legnagyobb figyelmet a kimenet ellenőrzésére fordítja, mivel az látható és könnyen dokumentálható. A nyomásstabilitás és a hőmérsékleti állapot általában a következő szintű figyelmet kapja, ezt követi a kopásvizsgálat és a reakcióvizsgálat. Az alábbi táblázat gyakorlati hangsúlyprofilt mutat, nem merev szabályt. Célja, hogy vitát indítson arról, hogy a jelenlegi kalibrációs terv hol lehet alulsúlyozott.
Relatív kalibrálási hangsúly az üzembe helyezés során
Kimenet és ismételhetőség Magas
Nyomás- és tömítésstabilitás Magas
Hőmérséklet és viszkozitás Közepes
Válasz és visszautasítás Közepes
Kopás és karbantartás trendje Folyamatban
A diagram egy kiegyensúlyozott terv felé mutat, nem pedig egy számmal elfogadott/nem fogadott döntésre. A kimenet ellenőrzése alapvető fontosságú, de nem szabad kiszorítani a nyomásellenőrzést, mert a szivattyú a megfelelő mennyiséget képes szállítani egy részben eltömődött vagy pulzáló vezetékbe. A hőmérséklet és a viszkozitás ellenőrzése hasonló figyelmet érdemel, ha az adalékanyag hőérzékeny, vagy ha a befecskendező vezeték forró zónán halad keresztül. A válasz- és leállítási tesztek leginkább a rövid ciklusú fröccsöntésnél és az extrudáló soroknál számítanak, amelyek sebessége a műszak alatt változik. A kopási trendek lassabbak, de magyarázatot adnak arra, hogy a múlt negyedévben lezajlott kalibrációhoz most miért van szükség más korrekciós tényezőre.
Egy csavar- és hengergyártó vagy -beszállító számára ezek a tesztkategóriák is hasznos szervizbeszélgetést nyújtanak. Ha a processzor instabil adalékadagolást jelez, az első kérdéseknek el kell választaniuk a szivattyú kimenetét az olvadékszállítás stabilitásától. Állandó a hordónyomás nyoma? Folyamatosan helyreáll a csavar? Az ellenőrző gyűrű tömített? Világos a befecskendezési pont? Egy szállító, aki megérti ezeket a kölcsönhatásokat, segíthet az ügyfélnek abban, hogy elkerülje a szivattyú cseréjét, ha a valódi probléma az elhasználódott adagolórész.
Egy gyakorlati tesztkészlet gyakran négy ellenőrzést tartalmaz: egy gravimetrikus kimeneti tesztet három ütemben, egy nyomástartási vagy szivárgási ellenőrzést a nyomóoldalon, egy rövid gyártási menetet hőmérséklet- és nyomásnaplózással, valamint a csavar, a henger, a visszacsapó szelep és a befecskendezési pont szemrevételezéses ellenőrzését. Adjon hozzá egy válaszidő-ellenőrzést, ha a vezérlőkör gyors, és adjon hozzá egy kopási trend áttekintést, ha az anyag koptató. A tesztkészletnek nem kell bonyolultnak lennie, de minden alkalommal ugyanúgy meg kell ismételni.
Használjon legalább egy kimeneti tesztet, egy nyomáspróbát és egy gyártási tesztet; mindegyik más osztályú kalibrációs hibát észlel.
Tolerancia, gyakoriság és rekordok: Reális normák felállítása
A tűréseknek a termékigényből és a rendszer képességeiből kell származniuk, nem pedig egy általános űrlapra másolt számból. A megjelenést befolyásoló színezőanyag szélesebb sávot tolerálhat, mint egy reaktív adalék, amely befolyásolja a méretstabilitást vagy a megfelelőséget. A habképző szer nagyon érzékeny lehet a sebességváltozásokra, míg a feldolgozási segédanyag megbocsátóbb lehet. A kalibrálási tervnek tartalmaznia kell az egyes adalékanyagok elfogadható tartományát és a tartomány túllépése esetén teendő intézkedéseket.
A hasznos tűréshatározat három részből áll: a céldózisból, a megengedett eltérésből és a vizsgálati feltételből. Például: „2,0 tömeg% cél a termelési sebességnél, elfogadható tartomány: 1,9–2,1%, 30 perces hőkezelés után ellenőrizve”. Ez hasznosabb, mint a „szivattyú kalibrált”. Elmondja a következő technikusnak, hogy mit teszteltek, és hogyan nézett ki a „jó”. Ahol az adalékanyag kritikus, végezzen vizsgálatot egynél több sebességgel, és rögzítse a korrekciós tényezőt minden egyes arányhoz, ahelyett, hogy egyetlen átlagot kényszerítene ki.
A gyakoriságnak kockázatalapúnak kell lennie. A magas kockázatú alkalmazások, koptató anyagok, agresszív vegyszerek és a folyamatosan működő vezetékek gyakoribb ellenőrzést igényelhetnek. A tiszta vegyszerrel és jól karbantartott géppel végzett stabil alkalmazás esetén ritkábban kell ellenőrizni. A trigger pontok éppúgy számítanak, mint a naptár: csavar- vagy hordócsere, tömítés vagy szelepcsere után, anyagtétel-csere után, hosszan tartó leállás után és bármilyen megmagyarázhatatlan minőségi változás után. A csak egy meghatározott havi napon végzett kalibrálás kihagyhatja az utolsó tesztet követő napon jelentkező problémát.
- Naponta: szemrevételezéses szivárgás, eltömődött vezetékek, alacsony tartályszint és nyilvánvaló nyomás- vagy hőmérsékletriasztások ellenőrzése.
- Hetente: erősítse meg a kibocsátást a termelési sebességgel, és hasonlítsa össze az alaprekorddal.
- Havonta vagy negyedévente: tesztelje az alacsony és magas arányokat, ellenőrizze a válaszidőt, és ellenőrizze a kopásjelzőket.
- Karbantartás után: minden alkalommal, amikor a csavart, a hengert, a visszacsapó szelepet, a szivattyút vagy a befecskendezési pontot cserélik, alapozza meg újra a rendszert.
- Anyagcsere után: ellenőrizze a viszkozitást, a hőmérséklet-érzékenységet és a szükséges korrekciós tényezőket.
A feljegyzéseknek elég rövidnek kell lenniük a teljességhez, és elég pontosaknak kell lenniük az ellenőrzéshez. Általában elegendő egy egyoldalas űrlap dátummal, vonallal, anyaggal, adalékanyaggal, alapjellel, tényleges kimenettel, vizsgálati sebességgel, hőmérséklettel, nyomással, korrekciós tényezővel és technikussal. Adjon hozzá megjegyzésmezőt bármi szokatlanhoz: új vegyszertétel, zajos szivattyú, nyomásingadozás vagy nemrégiben elvégzett hordójavítás. Idővel a megjegyzések gyakran jobban megmagyarázzák a sodródást, mint a számok önmagukban.
Állítsa be a termékkockázat toleranciáját, és állítsa be a gyakoriságot a gépkockázatból; egyiket sem szabad vakon más sorból másolni.
Gyakori kalibrációs hibák és azok korai észlelése
A leggyakoribb meghibásodás nem teljesen lemerült szivattyú. Ez egy lassú torzítás: a rendszer valamivel többet vagy valamivel kevesebbet ad le, mint a rögzített alapérték, és a kezelő tapintással korrigálja azt. A szín egy kicsit sötétebb lesz, a habzás kissé sűrűbbé válik, vagy a ciklus teljesítménye megváltozik. Mivel a változás fokozatos, nem szólal meg a riasztó. A tényleges teljesítmény és az alapjel trenddiagramja ezt korábban érzékeli, mint az egyszeri sikeres/sikertelen ellenőrzés.
A levegő behatolása egy másik gyakori ok. Egy meglazult szívócsatlakozás, egy kopott tömítés vagy egy majdnem üres tartály levegőt juttathat a vezetékbe. A szivattyú még működhet, de a kimenet lüktet vagy inkonzisztens lesz. Fröccsöntő gépen a tünet szaggatott rövid felvételekként vagy színváltozásként jelentkezhet, amely úgy tűnik, nincs összefüggésben az adalékanyaggal. Egy tiszta vonal, egy szivárgásellenőrzés és egy alacsony sebességű állandó teljesítményteszt általában felfedi a problémát.
A nyomásinstabilitást gyakran rosszul értelmezik kalibrációs problémaként. Ha a hordó nyomása ingadozik egy kopott ellenőrző gyűrű, egy részben eltömődött fúvóka vagy instabil csavarvisszanyerés miatt, akkor előfordulhat, hogy az adalékanyag inkonzisztens olvadékáramba kerül. A szivattyú kalibrálása lehet helyes, míg a végső koncentráció rossz. Itt időt takaríthat meg a fröccsöntő gép csavarhordójának gyakori problémáinak áttekintése, mivel a javítás mechanikus, nem pedig műszeres lehet.
Hasznos a következő olvasmányok
A hőmérséklettel kapcsolatos eltolódást könnyű figyelmen kívül hagyni. Az egy viszkozitáson kalibrált vegyi anyag eltérően viselkedhet, ha a hordó profilja megváltozik, vagy ha a befecskendező vezeték közelebb van a forró zónához. A kalibrálási jegyzőkönyvnek tartalmaznia kell azt a hőmérsékletet, amelyen a vizsgálatot elvégezték. Ha a gyártási hőmérséklet eltér, előfordulhat, hogy a korrekciós tényező nem kerül átadásra. Ez különösen fontos habosítószerek és reaktív adalékok esetében, ahol a kis hőmérséklet-változások megváltoztathatják a reakciót vagy az expanziós viselkedést.
Végül figyelje az „igazítási csúszást”. A szakember megváltoztatja a szivattyú löketét egy rövid távú minőségi probléma megoldása érdekében, de a változás nem kerül rögzítésre. A következő műszak más alapvonalat lát, és újra alkalmazkodik. Néhány hét elteltével a rendszer nem dokumentált beállításokon fut. Egy egyszerű szabály ezt megakadályozza: az adagolási alapjel minden változását indoklással kell rögzíteni. Ha az ok mechanikai probléma, javítsa ki a mechanikai problémát, ne rejtse el a kalibrálásban.
A legtöbb adagolási hiba lassú előfeszítés, levegőszivárgás vagy kalibrációs eltolódásnak álcázott nyomásprobléma; A trendadatok a selejt előtt teszik közzé őket.
Csavar és hordó szállító kiválasztása a stabil befecskendezési teljesítmény érdekében
Amikor egy processzor cserecsavarokat és hordókat szerez be, a vásárlási döntésnek tartalmaznia kell a telepítést követő kalibrálási és tesztelési rutint. Az alacsony költségű alkatrész, amely megváltoztatja a nyomásreakciót vagy gyorsan kopik, hónapokig tartó adagolási módosításokat eredményezhet. A műszakilag megfelelő alkatrész dokumentált méretekkel és anyagminőséggel stabil kiindulási pontot ad a folyamatmérnöknek. Éppen ezért az értékelésnek a gyártó vizsgálati képességét is magában kell foglalnia, nem csak a darabonkénti árat.
Kérdezze meg, hogyan szabályozza a szállító a csavar geometriáját, a hordó furattűrését, az egyenességet, a felületi keménységet és az anyag nyomon követhetőségét. Kérdezze meg, hogy a szállító tud-e méretjelentéseket adni a szállítmányhoz. Kérdezze meg, milyen kopásálló lehetőségek állnak rendelkezésre az adott adalékhoz vagy töltőanyaghoz. Csiszolóanyagokhoz bimetál csavarhenger vagy edzett csavar megfelelő lehet, de a választásnak a kopási mechanizmuson kell alapulnia, nem pedig az általános frissítési címkén. Az extrudálási és fröccsöntési alkalmazásokhoz értő beszállító segíthet a hardver és a folyamat kockázatának összehangolásában.
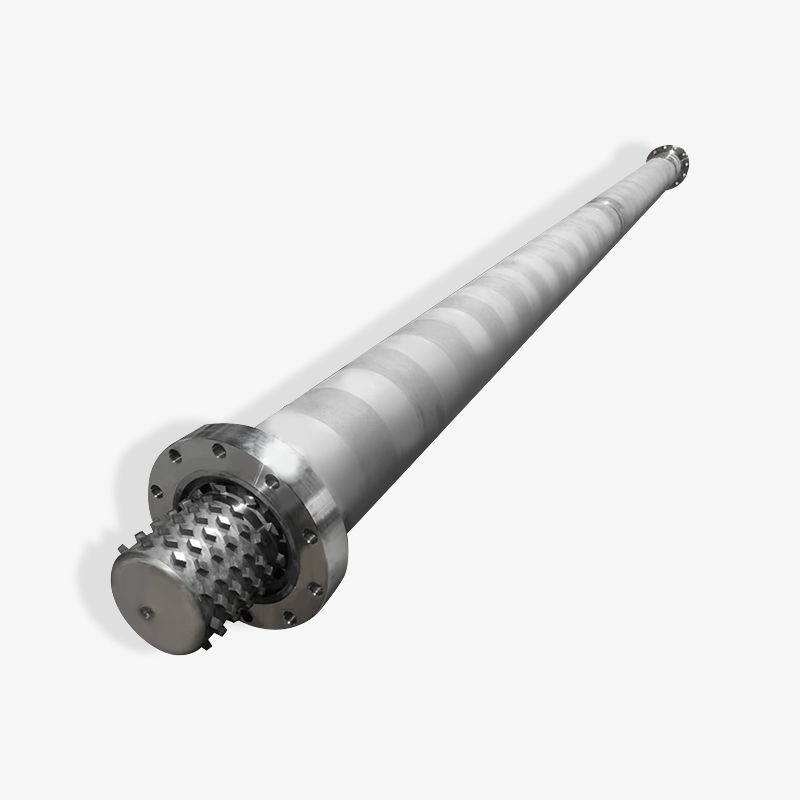
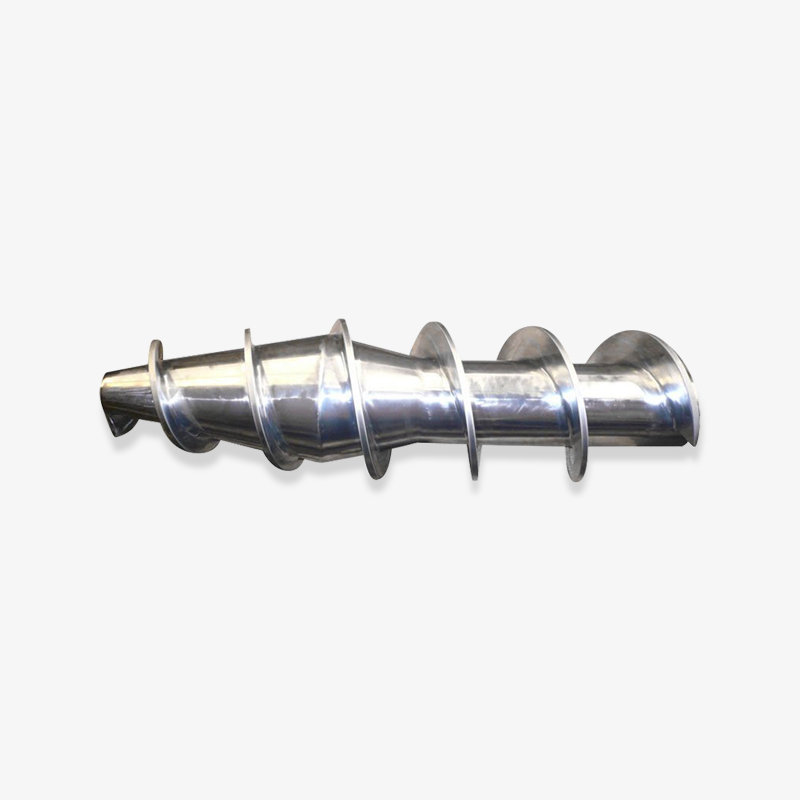
 Egyedi egycsavaros hordó extrudáláshoz Egyedi egycsavaros henger extrudáláshoz moduláris alkatrészekkel és vezérlőtámasztékkal; akkor releváns, ha az adagolózóna kopása vagy a csavarhordó hézaga befolyásolhatja a szállítás stabilitását. Termék megtekintése →
Az extrudáló sorok esetében ugyanez a logika vonatkozik az egycsavaros hordóra és az adagolóhüvelyre. Ha az adagolórész elhasználódott, vagy a hordó és a csavar közötti hézag túl nagy, a szállítási sebesség instabillá válhat. Az adalékanyag-befecskendező rendszer ezután olyan olvadékáramot kap, amelynek nyomása és teljesítménye már változó. A kalibrálás továbbra is lehetséges, de gyakoribb korrekciót igényel. Az a beszállító, aki meg tudja beszélni az előtolási zóna kialakítását, a tömörítési arányt és a kopási mintákat, hasznosabb, mint az, amelyik csak alkatrészszámot közöl.
Az ipari vásárlók gyakran összehasonlítják a gyártót, a beszállítót és a nagykereskedőt az átfutási idő és az egységár alapján. Ezek a tényezők számítanak, de mérlegelni kell őket az instabil termelés költségeivel. Az egyértelmű vizsgálati adatokkal és konzisztens anyagspecifikációval érkező csavar- és hengerkészlet csökkentheti az üzembe helyezés során előforduló változók számát. Ez gyorsabbá teszi az első kalibrálást, és megbízhatóbbá teszi a hosszú távú alapvonalat. Ezenkívül referenciapontot ad a karbantartásnak, amikor a kopás végül elkezdődik.
A legjobb csavar- és hengerszállító csökkenti a kalibrációs változókat azáltal, hogy dokumentálja a méreteket, az anyagokat és a kopási lehetőségeket, mielőtt az alkatrészek elérnék az üzemet.
GYIK: Vegyi befecskendező rendszer kalibrálása és tesztelése
Milyen gyakran kell a vegyszer-befecskendező rendszert kalibrálni?
Nincs univerzális intervallum. A kockázatalapú ütemezés hasznosabb: hetente ellenőrizze a kibocsátást a termelési sebességgel, tesztelje az alacsony és magas arányokat havonta vagy negyedévente, majd a karbantartás, az anyagcserék vagy a megmagyarázhatatlan minőségi változások után állítsa vissza az alapszintet. A nagy kockázatú adalékanyagok, koptató töltőanyagok és folyamatos vezetékek általában szigorúbb ellenőrzést igényelnek, mint a stabil, alacsony kockázatú alkalmazások.
Milyen tolerancia ésszerű a vegyszer-befecskendező rendszer kalibrálásakor?
A tűrésnek a termékkövetelményből és a rendszer képességéből kell származnia. Gyakori kiindulási pont egy keskeny sáv a céldózis körül a termelési sebességnél, és külön ellenőrzések vannak alacsony és magas arányoknál. A rekordnak tartalmaznia kell a célt, a megengedett eltérést, a vizsgálati sebességet és a hőmérsékletet, hogy az eredmény tisztességesen összehasonlítható legyen.
A kalibrálást vízzel vagy a gyártó vegyszerrel kell elvégezni?
A víz alkalmas mechanikai ellenőrzésekre, de nem feltétlenül tükrözi a gyártási vegyszer viszkozitását, sűrűségét vagy hőmérséklet-érzékenységét. Használjon vizet a kezdeti szivárgás- és válaszellenőrzéshez, ha biztonságos, majd ellenőrizze egy reprezentatív folyadékkal vagy a tényleges vegyszerrel ellenőrzött körülmények között. A korrekciós tényezőnek a termelésben futó folyadékon kell alapulnia.
Milyen vizsgálatokat kell megismételni csavar vagy hordó cseréje után?
Ismételje meg a kimeneti tesztet több sebességgel, a nyomástartási vagy szivárgási ellenőrzést, a hőmérséklet-áztatás ellenőrzését és egy rövid gyártási próbát. Egy új csavar vagy hordó megváltoztathatja a nyomásreakciót, a keveredést és a tartózkodási időt, így előfordulhat, hogy a régi korrekciós tényező már nem érvényes. Állítsa be újra a rendszert, és rögzítse az új értékeket.
Honnan tudhatom meg, hogy az adagolási hiba a szivattyútól vagy a csavartól és a hengertől származik?
Válasszuk szét a rendszert. Ellenőrizze a szivattyú teljesítményét súly vagy térfogat alapján a befecskendezési ponton vagy egy tesztnyíláson. Ezután ellenőrizze a hordó nyomásstabilitását, a csavar visszanyerését, az ellenőrzőgyűrű tömítését és a fúvóka állapotát. Ha a szivattyú teljesítménye állandó, de a termék minősége a nyomás vagy a ciklusidő függvényében változik, akkor az olvadékszállító hardver a valószínűbb forrás.
A bimetál csavaros hordó kiküszöböli a kalibrációs problémákat?
Nem. A bimetál henger javíthatja a kopásállóságot a kopásálló vagy korrozív alkalmazásoknál, ami elősegítheti, hogy a kalibrálás alapvonala hosszabb ideig stabil maradjon. Nem helyettesíti a kimeneti tesztelést, a nyomásellenőrzést, a hőmérséklet-ellenőrzést vagy a feljegyzéseket. A kohászat támogatja a stabilitást; a tesztterv azt bizonyítja.
Miért változik az adalék adagolása egy anyagtétel után?
Az anyagtételek viszkozitása, töltőanyag-tartalma, nedvességtartalma vagy termikus viselkedése eltérhet. Ezek a különbségek megváltoztatják az olvadéknyomást és az adalékanyag keveredésének módját. Tételváltozás után ellenőrizze újra a termelési sebességet, a hőmérsékleti profilt és a korrekciós tényezőt. Ha az elsodródás nagy, ellenőrizze, hogy maga az adalékanyag szilárdanyag-tartalma vagy sűrűsége nem változott-e.
A kalibrálásnak és a tesztelésnek három kérdésre kell választ adnia: milyen adagot adnak ki, milyen állapotban van a gép, és mit kap ténylegesen a termék.
Végső üzembe helyezési ellenőrzőlista a stabil adalékanyag befecskendezéséhez
Az új vagy javított rendszer leigazolása előtt győződjön meg arról, hogy a gép elérte a hőstabilitást, az adagolóvezetékek szivárgásmentesek, a kimenetet több mint egy alkalommal ellenőrizték, a nyomásreakció állandó, és a gyártási próba megfelel a minőségi követelményeknek. Rögzítse az alapvonalat olyan formában, amelyet a következő műszak használhat. Ha egy csavart vagy hengert cseréltek, vegye figyelembe az új méreteket és az anyagminőséget, hogy a jövőbeni kopási trendek vonatkozzanak rá. Ha új vegyi tételt vezetnek be, az első futtatást tekintse ellenőrző futtatásnak, ahelyett, hogy feltételezné, hogy a régi korrekciós tényező továbbra is érvényes.
A tágabb szempont az, hogy a kalibrálás gyártási fegyelem, nem pedig karbantartási formalitás. A vegyszer-befecskendező rendszer műszakilag kalibrálható, és még mindig rossz alkatrészeket produkál, ha az olvadékszállító hardver instabil. Mechanikailag is szilárd lehet és még mindig sodródik, ha a vizsgálati körülmények nem reprezentatívak. A legjobb eredményt elérő növények egy rutinba kapcsolják össze az adagolókészüléket, a csavart és a hordót, valamint a termékminőség-ellenőrzést. Nem hagyatkoznak egyetlen számra sem annak bizonyítására, hogy minden ellenőrzés alatt áll.
Ennek a rutinnak nem kell bonyolultnak lennie. Megismételhetőnek, dokumentáltnak és a tényleges gyártási állapothoz kell kötni. Amikor ez megtörténik, a kalibrálás és a tesztelés olyan eszközzé válik, amely csökkenti a selejt mennyiségét, megvédi az adalékanyag-kiadást, és meghosszabbítja a csavar és a henger élettartamát. Az eredmény kiszámíthatóbb folyamat, kevesebb vészhelyzeti beállítás, és egyértelműbb válasz, ha valami elsodródik.
A stabil adalék befecskendezés egy megismételhető vizsgálati rutinból származik, amely összekapcsolja az adagolóeszközt, a csavarhenger állapotát és a végtermék eredményét.
Kiválasztott csapágy kijelző

 浙公网安备 33090202000520 号
