

Szerző: Weibo
Dátum: Nov 03, 2026
Befecskendező gép alkatrészei: csavaros és hordós útmutató építőknek és beszállítóknak
Egy 250 tonnás présgép, amely négy éve ugyanazt az üveggel töltött nejlonmunkát végzi, ritkán hibásodik meg figyelmeztetés nélkül. Elkezdi elveszíteni a párnát, a csavarok helyreállítási ideje két-három másodperccel megnő, és minden ciklus harmadik felvételén vékony fekete foltok jelennek meg. Mire a karbantartási napló utoléri, a mérési zóna közelében lévő járatok lekerekednek, és a hordó furata pontosan ugyanazon a ponton 0,15 mm-rel nőtt.
Bárki, aki fröccsöntőgép-alkatrészeket vásárol, látta, hogy ez történik. A frusztráló rész az, hogy a költség ritkán maga az alkatrész. Ez a hat hetes sodródó méretek, az elutasított tétel, amelyet senki sem tud nyomon követni, és a sürgősségi rendelés, amelyet felárral adtak le, mert a tartalék soha nem volt a polcon. A rövid változat elöl: formázógépen a kopáskoncentrátumok a lágyító csoportban, azaz a csavarban, hengerben, ellenőrző gyűrűben és fúvókában térülnek meg a leggyorsabban.
A befecskendező gép alkatrészeinek csoportosítása az általuk végzett munka szerint
A gépek kézikönyvei gyakran több száz sort sorolnak fel, ami hiábavaló, ha a műszakvezetőnek tudnia kell, hol keressen. A fröccsöntőgép-alkatrészek válogatásának praktikusabb módja az egy ciklus alatt végrehajtott funkció: a forma zárva tartása, olvasztás és befecskendezés, teljesítmény leadása és a sorrend szabályozása.
Ez a csoportosítás számít, mert a tünetek egyértelműen rámutatnak. A felvillanás és az egyenetlen szorítóerő a befogási csoportba tartozik. A rövid lövések, a fekete foltok és a párnavariáció a lágyító csoportba tartoznak. Lassú csavarvisszanyerés normál fűtőelemekkel a hajtásnál vagy a hidraulikus csoportnál. Amikor a riasztási napló ugrál a nem kapcsolódó hibák között, általában a vezérlő- és műszercsoport az a hely, ahol kell kezdeni.
| Funkciócsoport | Alkatrészeket, amelyeket ténylegesen fog rendelni | Munka a ciklusban | Az első jel, hogy figyelmet igényel |
|---|---|---|---|
| Befogás | Lapok, kötőrudak, billenőkarok, szorítóhenger, kilökőcsapok és kilökőlemez, öntőforma magasságállítás | Zárva tartja az öntőformát a befecskendezési nyomás ellen, és kilöki az alkatrészt | Villogás az elválási vonalnál, egyenetlen szorítóerő balról jobbra, kilökőnyomok |
| Plasztifikáció és injektálás | Csavar, hordó, ellenőrző gyűrű, csavarvég, fúvóka, fűtőszalagok, hőelemek, garat és adagoló torok | Továbbítja, megolvasztja, keveri, méri és befecskendezi a lövést | Párna variáció, fekete foltok, rövid felvételek, felépülési idő kúszása |
| Hajtás és hidraulika | Szivattyú, szervomotor, arányos szelepek, akkumulátor, tömlők, tömítések, hidraulika olaj és szűrők | Nyomatékot ad a csavarnak és erőt a bilincsnek | Lassú visszanyerés, olajhőmérséklet emelkedés, nyomásesés terhelés alatt |
| Vezérlés és műszerezés | PLC, I/O kártyák, HMI, nyomás- és helyzetérzékelők, végálláskapcsolók, hőelem bemenetek | Szekvenciálja a ciklust, és megismételhetően tartja a paramétereket | A ciklusidő eltolódása, véletlenszerű riasztások, nem érvényes paraméterek |
| Forma oldali fogyóeszközök | Sprue persely, melegcsatorna csúcsok, magcsapok, vízszerelvények, tömítések | Formálja és hűti az alkatrészt | Kapupír, ragadós részek, kiegyensúlyozatlan hűtés |
Egy gépgyártó számára ez a táblázat beszerzési térképként is szolgál. A szorítóelemek nagyrészt szerkezetiek, és gépkonstrukciónként egyszer rendelhetők. A lágyító alkatrészek azok, amelyek ismételt megrendelésként érkeznek vissza, ezért ezek rajzai, tűrései és anyagtanúsítványai érdemlik a legnagyobb figyelmet a beszállítói aktában.
Az olvadt polimerrel érintkező részek elhasználódnak először; olyan alkatrészek, amelyek csak terhelést hordoznak, ritkán. Ebben a sorrendben tervezze meg a figyelmét.
A lágyító csoporton belül: Ahol a kopáskoncentrátumok
A lágyító egység egy kicsi, forró, nagynyomású gép a nagyobb belsejében. A 80-200 fordulat/perc sebességgel forgó csavar a szilárd pelleteket áthúzza egy felhevített hordón, összenyomja, a furat falához megolvasztja, homogenizálja az olvadékot, majd dugattyúként nyomja át a fúvókán. Ezen lépések mindegyike abrazív töltőanyagot, korrozív gázt vagy termikus feszültséget fejt ki ugyanarra a két felületre.
A csavar
A legtöbb befecskendezőcsavar hossz-átmérő aránya 20:1 és 24:1 között van, egy adagolózónára, egy átmeneti vagy kompressziós zónára és egy adagolózónára osztva. Az etetési zóna mély, hogy lenyelje a pelletet; az adagolózóna sekély a nyomás és a nyírás miatt. Közöttük a csatornamélység elvékonyodik, és ez a kúp határozza meg a tömörítési arányt, általában 2,0-2,5 általános célú munkáknál, és alacsonyabb hőérzékeny anyagoknál, mint például a merev PVC.
A kopás először a leszálláskor jelenik meg, nem a csatornán. A repülési csúcs az a felület, amely súrolja a furatot, és amint a szárazföld szélessége nő, és a repülés külső átmérője csökken, az olvadék hátracsúszik a repülések felett, ahelyett, hogy előrehaladna. Ezt a csúszást a kezelők hosszabb felépülési időnek és instabil párnának érzik; ez nem fűtési probléma, bár a hőmérséklet kijelzőn úgy néz ki. Az üveggel töltött keverékek 30-50 százalékos terhelésnél ezt drámaian felgyorsítják, mivel a szálak lassan őrlő pasztaként működnek.
A hordó
A hordók két nagy családba sorolhatók. A nitridált hordók nagyjából 0,4-0,7 mm-es gáz-nitridált réteget használnak egy megfelelő alapacélra, amely közepes költséggel kemény felületet biztosít, és megfelelő a töltetlen árugyantákhoz. A bimetál hordók centrifugálisan öntött ötvözet bélést használnak, amely gyakran 2-5 mm vastag és keményfém részecskékkel van megtöltve, amely sokkal jobban ellenáll a kopásnak, és sokkal több hőciklust tolerál, mielőtt a felület lebomlik.
A hordó kopási mintája ritkán egyenletes. A furatnövekedés jellemzően az adagolási zóna végén és közvetlenül a fúvóka előtt koncentrálódik, ahol a nyomás és a nyírás tetőzik. Éppen ezért, ha csak az adagolónyílásnál mérjük a furatot, az szinte semmit sem mond. A hárompontos ellenőrzés a hosszban a minimális hasznos ellenőrzés.
Ellenőrizze a gyűrűt, a csavarvéget és a fúvókát
Az ellenőrző gyűrű a legolcsóbb alkatrész a csoportban, és a leggyakrabban túl sokáig használt alkatrész. Csúszik a csavarszáron és tömíti az injekció beadása közben. A 0,05-0,15 mm-nél kezdődő csúszó hézag a kopással megnyílik, és amint áthalad durván 0,25 mm-en, a gép már nem tud stabil párnát tartani, mert az olvadék visszafelé szivárog a befecskendezési löket során. A gyűrű és a hegy ütemezett cseréje egyike azon kevés igazán olcsó nyereménynek az öntvénykarbantartás terén.
A fúvóka az utolsó korlátozás a forma előtt. Gömbsugarának meg kell egyeznie a fúróperselyével, és a nyílása befolyásolja a nyírási előzményeket. A fűtőszalagok és a hőelemek is fogyóeszközök, az alapjelnél 15 fokkal hűvösebbre sodródott szalag pedig csendesen megváltoztatja az egész olvadékprofilt.
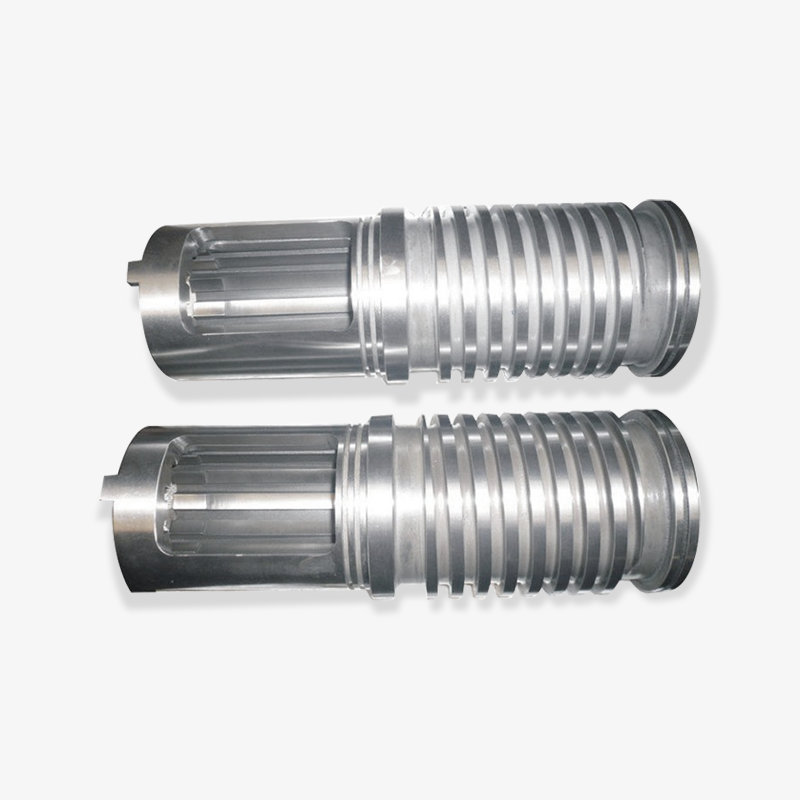
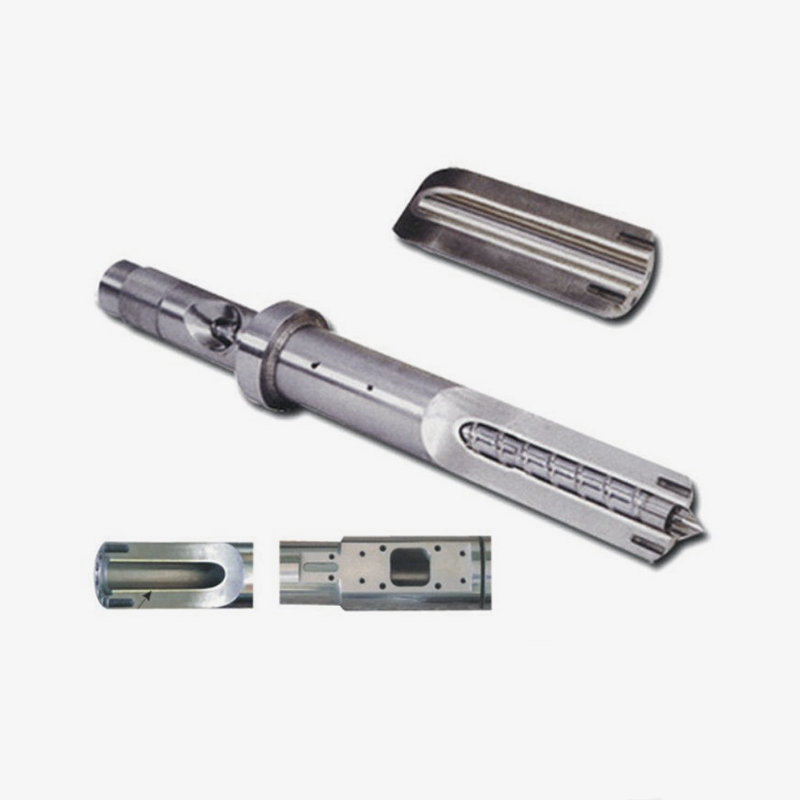
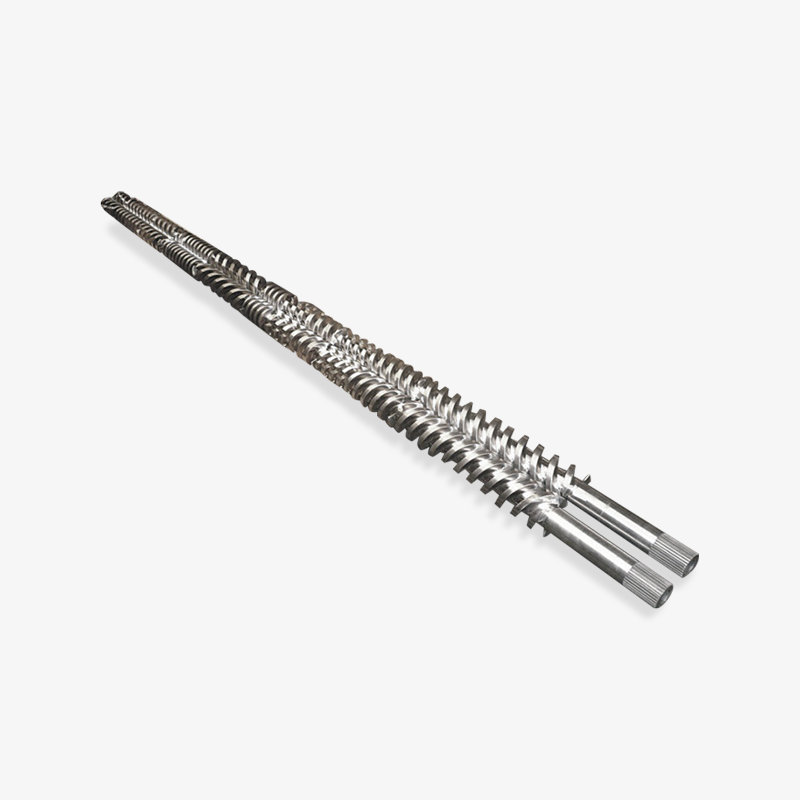
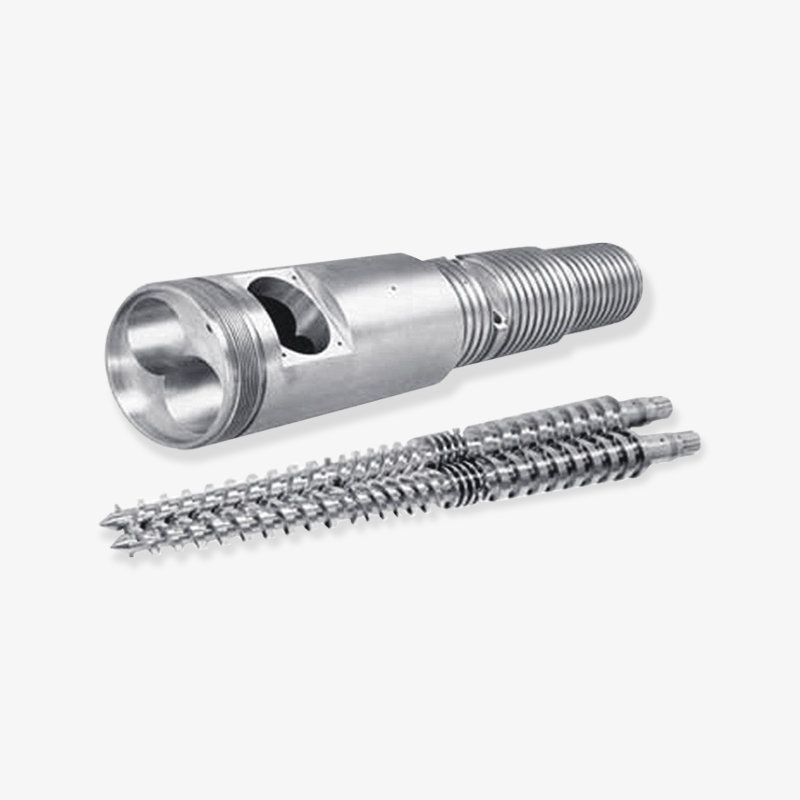
 Egyedi fröccsöntő csavar és hordó A csavar and barrel form the plasticizing unit; a matched set helps maintain stable material transport and reduces fit-related leakage. Termék megtekintése →
Ha ezt a csoportot összeillő készletként, nem pedig különálló tételként szerzi be, a szállító a szállítás előtt ellenőrzi a csavar, a gyűrű és a furat közötti illeszkedést, ami megszünteti az „új alkatrész, amely még mindig nem tartja a párnát” leggyakoribb okát.
A kopott ellenőrzőgyűrű szinte tökéletesen utánozza a kopott csavart. Cserélje ki a gyűrűt és a hegyet, mielőtt engedélyezi a csavarrendelést.
Az alkatrész összeállítása a ténylegesen futtatott gyantával
A leggyakoribb specifikációs hiba az, hogy a műgyanta helyett a gépnek megfelelő összeállítást vásároljuk meg. Két, 180 tonnás, azonos lövésmérettel működő gépnek teljesen eltérő csavar- és hordószerkezetre lehet szüksége, ha az egyik töltetlen polipropilént, a másik pedig 40 százalékos üveggel töltött poliamidot önt.
A viselési módnak kell döntenie a választásban. A koptató töltőanyagok mechanikai eróziót okoznak a repülési területeken és a furatok falaiban. A korrozív olvadékok, különösen a PVC és egyes égésgátló anyagok, kémiailag megtámadják a nitridált réteget, és nem sima polírozást okoznak, hanem lyukfoltot okoznak. A magas hőmérsékletű gyanták oxidálják az acélfelületet és lerövidítik a fűtőszalag élettartamát. Mindegyikre más válaszra van szükség.
| Gyanta vagy töltőanyag | Domináns viselési mód | Hordó iránya | Csavar iránya | Mit kell nézni |
|---|---|---|---|---|
| Töltetlen PP, PE, PS, ABS, PC | Enyhe ragasztókopás | Nitridált furat, standard bélés | Nitridált acél, 20:1 - 22:1 L/D | A mérés ismételhetőségének lassú csökkenése több év után |
| Üveggel töltött PA, PBT, POM 20-50 százalékban | Súlyos kopás | Bimetall bélés keményfém fázissal | Bimetál vagy hegesztett kemény burkolat repüléseken, keverő rész | Lekerekített szárnysarkok és növekvő csavarnyomaték |
| Merev és lágyított PVC | Korrózió plusz termikus bomlás | Korrózióálló bimetál vagy krómozott furat | Krómozott, alacsony tömörítés, nincsenek holtpontok | Fekete vonalak és lyukak a nitridált felületeken |
| PPS, PEI, PEEK, LCP | Magas hőmérsékletű oxidáció csiszoló töltőanyagokkal | Bimetál, hőstabil ötvözet | Magas hőmérsékletű ötvözet védett heggyel | A fűtőszalag kiégése és elszíneződött csavarfelületek |
| Habzó EPE és EPP | Alacsony kopás, instabil nyomás | A szabványos nitridált furat általában elegendő | Csavar külön keverési és dekompressziós zónával | Sűrűségváltozás és egyenetlen sejtszerkezet |
| Újrahasznosított pehely töltőanyaggal és fémnyomokkal | Vegyes kopás és ütés | Bimetall furat | Bimetall csavar megerősített heggyel | Hirtelen nyomatékcsúcsok és az előtolási zóna károsodása |
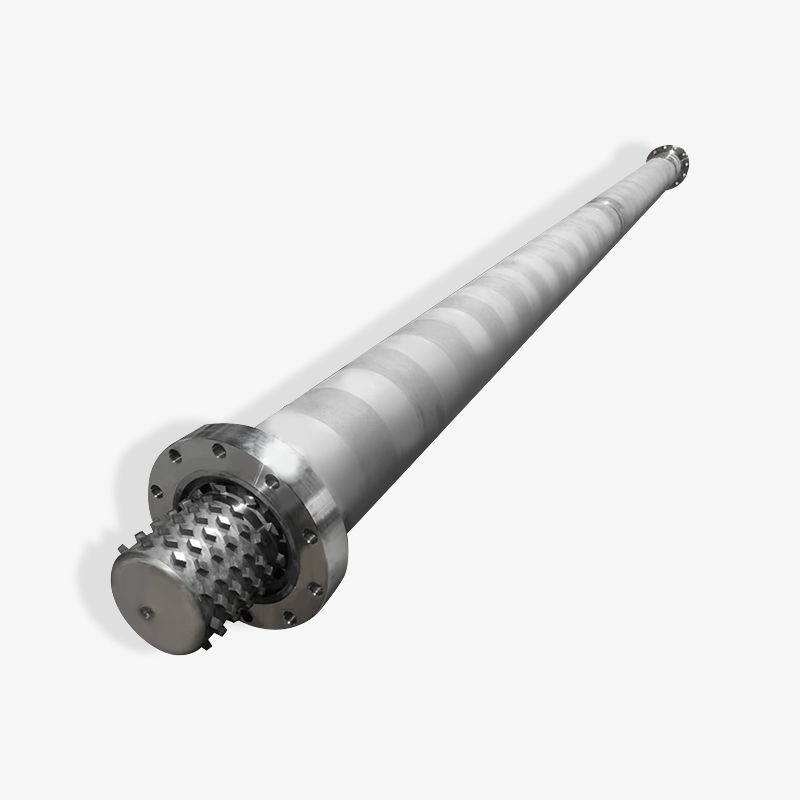
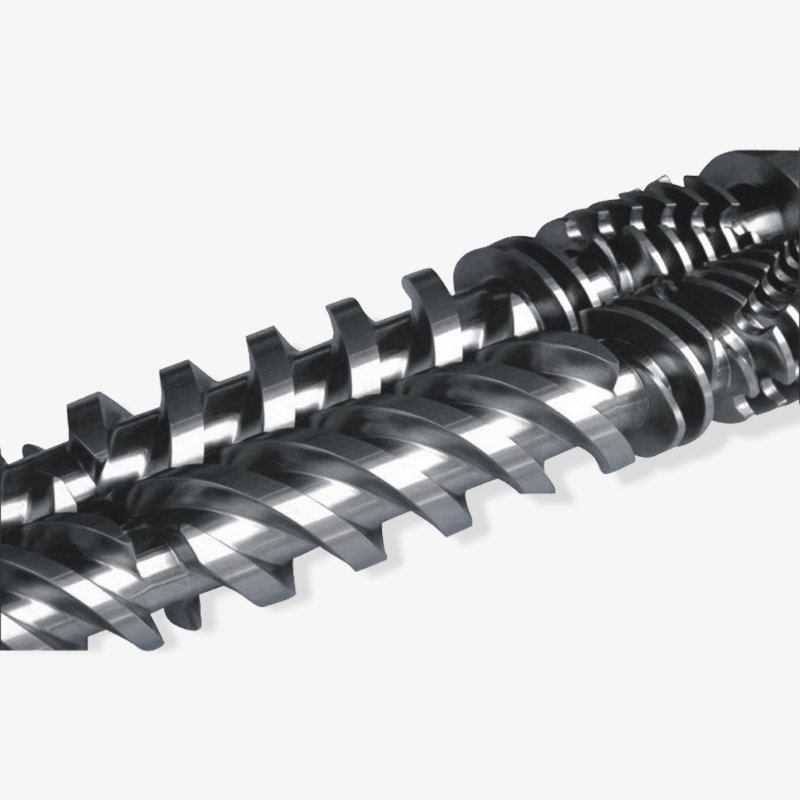
 Bimetall csavar töltött és magas hőmérsékletű gyantákhoz A bimetál csavar a kemény alapot a kopás- és korrózióálló ötvözet felülettel ötvözi a töltött és magas hőmérsékletű műszaki gyantákhoz. Termék megtekintése →
A bimetál konstrukció többe kerül, mint a nitridált, és a töltetlen polipropilént 20 másodperces ciklusban futtató gépek esetében ez a többletköltség nagyon keveset vásárol. A három műszakos pohárral teli munka esetén általában az elkerült állásidő első évében megtérül. Az őszinte válasz a töltőanyag-betöltéstől, a ciklusszámtól és attól függ, hogy ügyfele mennyire toleráns a minőségi eltérésekkel szemben, mielőtt az panaszsá válna.
Adja meg a kopásos felépítést abból a kitöltött vagy korrozív munkából, amelyet a gép a legtöbbet fog futni, ne a valaha futó legkönnyebb feladattól.
Csavar- és hordórajz olvasása vevőként
Azok a beszerzési mérnökök, akik el tudják olvasni a csavarrajzot, a legtöbb ellátási problémát a megrendelés leadása előtt észlelik. A rajz nem csak egy forma; ez egy sor kötelezettségvállalás a geometriával, a hőkezeléssel és az illeszkedéssel kapcsolatban. Itt van a sorrend, amelyet érdemes minden alkalommal ellenőrizni.
- Átmérő és illeszkedési osztály. Névleges csavarátmérő plusz tűrés, a hordó furatának tűrésével összhangban. A két különböző szállítótól rendelt csavar és henger a túlzott kezdeti hézag egyetlen leggyakoribb forrása.
- Hosszúság-átmérő arány és zónahosszak. Az előtolási, átmeneti és adagolási hosszokat százalékban vagy abszolút méretben kell feltüntetni. A homályos rajzok olyan csavarokat eredményeznek, amelyek futnak, de nem lágyulnak ugyanúgy, mint az eredeti.
- Tömörítési arány. Győződjön meg arról, hogy az arány megfelel a gyantának. A PVC munkába ejtett 3:1 arányú csavar nyíróroncsolja az anyagot, függetlenül attól, hogy milyen jól megmunkált.
- Repülési geometria. Hajlásszög, repülési szélesség, csatornamélység profil és bármilyen sorompó vagy keverőjárat. Ezek határozzák meg az olvadék homogenitását és teljesítményét, nem csak az elhasználódási időt.
- Alapanyag és hőkezelés. Alapacél minőség, nitridálási mélység és felületi keménység, vagy bimetál bélés vastagsága és keményfém tartalma. A tényleges értékeket kérdezd, ne a "kiváló minőségű anyag" kifejezést.
- Egyenesség és felületi minőség. Egységnyi hosszra eső egyenesség és furat érdesség. Mindkettő olyan módon befolyásolja a távolságot, amely csak a gép felforrósodása után jelenik meg.
- Interfész részletei. Csavarszár tengelykapcsoló, kulcshorony vagy horony, menetspecifikáció, ellenőrzőgyűrű ülés méretei. Ezek a méretek döntik el, hogy az alkatrész egyáltalán megfelel-e.
- Fúvóka interfész. A gömb sugár, a nyílás átmérője és az ülés szöge, illeszkedve a formaoldali kivezető perselyhez.
A mind a nyolc pontra válaszoló rajzot bármely illetékes gyártó pontosan idézheti. A három kérdésre válaszoló rajz egy alkatrészt fog készíteni, amely illeszkedik, fut, és lassan mindenkit meggyőz arról, hogy a gép a probléma.
A rajzból hiányzó méretek olyan feltételezésekké válnak, amelyeket a szállítónak fel kell tennie az Ön nevében.
Ahonnan valóban érkeznek a szervizhívások
Mielőtt eldönti, hogy mit raktározzon, segít megnézni, hogyan oszlanak meg általában a lágyítóegységekkel kapcsolatos panaszok. Az alábbi táblázat egy szemléltető minta, amely általános üzlethelyiség-jelentésekből származik, nem pedig formális felmérés, ezért tekintse az alakzatot iránymutatásnak, a pontos százalékokat pedig hozzávetőlegesnek.
A lágyítóegység-szervizhívások szemléltető felosztása
Csavarjárati kopás
34%
Ellenőrizze a gyűrűt és a csavar hegyét
22%
A hordó furat kopása az adagoló végén
18%
Fűtőszalag és hőelem hibái
14%
A fúvóka eltömődése vagy az ülés sérülése
7%
Tápláld a torok áthidalóját és az éhezést
5%
Az első három kategória a teljes összeg nagyjából háromnegyedét teszi ki, ezért a csavar- és hengergeometria megérdemli a legrészletesebb rajzot az alkatrészkönyvtárban. Ez azt is megmagyarázza, hogy egy karbantartó csapat, amely csak fűtőszalagokat tart raktáron, miért veszít napokat, amikor a párna megsodródik.
A két legkisebb kategória a leggyakrabban rosszul diagnosztizált. A fúvókaülés sérülése és a torok áthidalása egyaránt rövid felvételként jelenik meg, és mindkettőt a csavar hibáztatják. Egy gyors nyomásellenőrzés a fúvókánál és az adagolótorok hőmérsékletének pillantása szétválasztja őket, mielőtt bárki cserét rendelne.
Egy gépgyártó számára, amely berendezéseket szállít az exportpiacokra, ennek az elosztásnak van egy második következménye is. Az új gépek mellé árusított tartalék készleteknek a nagyobb rudakat kell tükrözniük, nem a legolcsóbbakat, mert az a vásárló, aki kap csavarhegyet, de nincs ellenőrző gyűrű, akkor is hívja a szervizt.
A tartalék készleteknek követniük kell a meghibásodások eloszlását, és a hibák kétharmada a csavar és hordó szerelvényen belül van.
A kopás mérése a csere engedélyezése előtt
A csavar gyanúsított cseréje drága. A mérésen történő cseréje olyan döntés, amelyet meg lehet védeni. Az alábbi mérések azok, amelyek ténylegesen eldöntik a kérdést, és leállított gépen, eltávolított csavarral kevesebb mint egy órát vesz igénybe.
| Mérés | Hova vigye | Tipikus új állapot | Döntési küszöb |
|---|---|---|---|
| Csavarjárat külső átmérője | Előtolás, átmenet és adagoló szakaszok | Névleges rajz a tűréshatáron belül | 0,25-0,4 mm-rel a névleges érték alatt |
| A hordó furat átmérője | Adagolónyílás, középső, adagolóvég | Névleges rajz, finom kivitel | 0,15-0,25 mm-rel a névleges érték felett |
| Radiális hézag az adagolásnál | Csak a mérési zóna | Általában 0,10-0,20 mm | 0,35 mm felett |
| Ellenőrizze a gyűrű csúszó hézagát | Gyűrű a csavar szárához | 0,05-0,15 mm | 0,25 mm felett |
| Egyenesség | Teljes csavarhossz V blokkon | 0,02 mm-en belül 300 mm-enként | 0,05 mm feletti látható hajlítás vagy kifutás |
| A furat felületének állapota | Mérő rész | Finom, egyenletes kivitel | 1,6 mikrométer Ra feletti karcolás, pontozás vagy érdesség |
Két gyakorlati megjegyzés. Először mérje meg a furatot hőmérsékleten, ha lehet, mert a forró hordó nem olyan alakú, mint a hideg. Másodszor, őrizze meg az előző mérési lapot a gépfájlban. Egyetlen leolvasás elmondja a távolságot; két, hat hónapos különbséggel mért érték jelzi a kopási arányt, és a kopási arány az, ami előrejelzi a következő meghibásodási dátumot.
Két mérőlap többet ér, mint egy vizsgálati jegyzőkönyv, mert csak a trend mondja meg, mikor kell megrendelni.
Beszerzési kockázatok: tolerancia, felcserélhetőség és átfutási idő
A cserealkatrészekkel kapcsolatos legtöbb panasz nem a megmunkálási minőségre vonatkozik. Arról szólnak a szakadékról, amit a vevő feltételezett és amit a szállító feltételezett. Ezeket a kockázatokat érdemes beleírni a beszerzési megrendelésbe.
- Tömörítés. Egy csavar a tűréshatár tetején és egy henger a tűréshatár alján a tervezési érték kétszeresét hagyhatja el, mielőtt a gép elindulna.
- Keménységi állítások tanúsítványok nélkül. A nitridálási mélységnek és a felületi keménységnek mért értékként kell érkeznie a szállítmányhoz, nem pedig marketingmondatként egy webhelyen.
- Az interfész végének felcserélhetősége. A csavarszárak, a kulcshornyok és a tengelykapcsoló menetek gépgenerációnként eltérőek. A járatok rajza a hajtásvég rajza nélkül nem teljes.
- Rossz termékre vonatkozó átfutási idő. Az egyedi csavarok és bimetál hordók rendelésre készülnek, és általában napok helyett hetekre van szükségük. A szabványos nitridált csavarok raktáron lehetnek. Erősítse meg, hogy melyik ütemterv alapján idézik Önt.
- Csomagolási és szállítási sérülések. Hosszú, karcsú részek meghajlanak. Az exportcsomagolásnak meg kell támasztania a csavart annak hosszában, és a fogadó ellenőrzésnek magában kell foglalnia az egyenesség ellenőrzését is, nem csak vizuális megjelenést.
- Dokumentáció export ügyfelek számára. Anyagtanúsítványokat, méretjelentéseket és hőkezelési jegyzőkönyveket gyakran kér a gépgyártó saját végfelhasználója, különösen az európai és észak-amerikai piacokon.
A gyártót, kereskedelmi beszállítót és nagykereskedőt összehasonlító vásárlóknál általában pontosan ezen a területen jelenik meg a megkülönböztetés. A gyártó megmutathatja a nitridálás vagy a centrifugális öntés folyamatát, és beállíthatja a rajzot. Egy kereskedő továbbítja az Ön rajzát, és visszaküldi az árajánlatot. Ez nem automatikusan rosszabb, de megváltoztatja, hogy ki viseli a kockázatot, ha egy tolerancia kimarad.
Írja le a hézagot, a keménységet és a hajtásvég méreteit, és a legtöbb cserealkatrész-vita eltűnik, mielőtt elkezdődne.
Pótalkatrészek, amelyeket érdemes beszerezni, és mit kell rendelni éppen időben
A készletekkel kapcsolatos döntéseket általában a cikkenkénti költség, nem pedig az állásidő költsége alapján hozzák meg, ami pontosan visszafelé mutat. A helyes kérdés az, hogy egy hiányzó alkatrész hány óra gyártásba kerül, és mennyire kiszámítható a meghibásodási időzítése.
Ellenőrző gyűrűk, csavarvégek, fúvókák, fűtőszalagok, hőelemek és tömítések raktáron vannak. Olcsóak az állásidőhöz képest, előre láthatóan meghibásodnak, és méreteik stabilak a gyártás során. Egyetlen polcos fiók, amely ezeket a tárgyakat takarja, a kétnapos leállást kétórás átállássá változtathatja.
A csavarok és hordók inkább a tervezett rendelés kategóriába tartoznak, mint a készlet kategóriába. Meghatározott geometriára készülnek, költséges üresjáratban tartásuk, és elég hosszú élettartamúak ahhoz, hogy három változat megtartása évekre leköti a tőkét. A helyes megközelítés egy mért kopási trend plusz egy ismert szállítói átfutási idő, így a rendelés akkor szűnik meg, amikor a trend átlép egy küszöbértéket, nem pedig akkor, amikor a gép leáll.
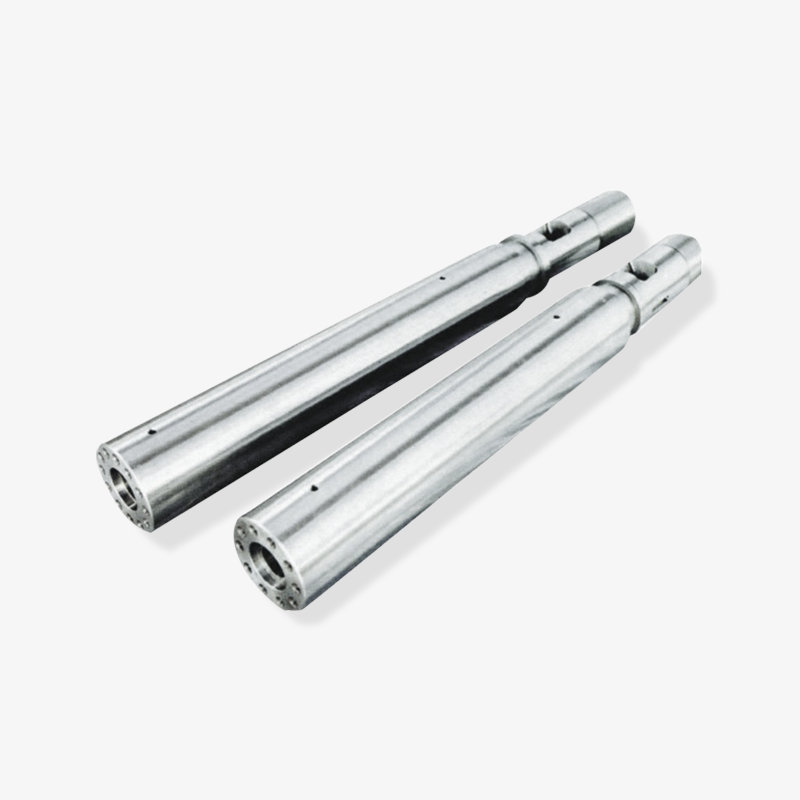
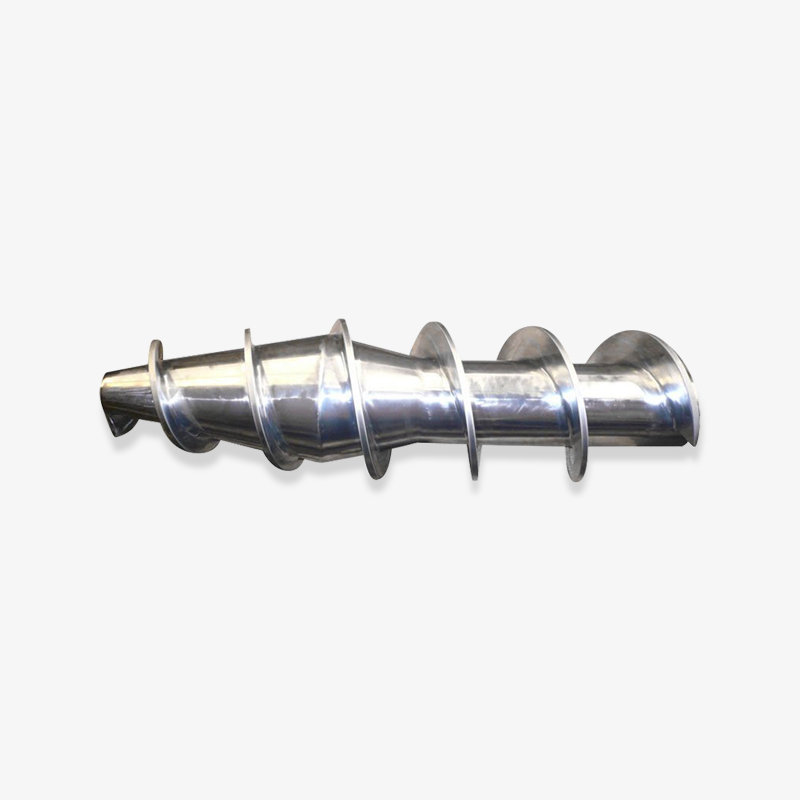
 SKD61 fröccsöntő gép tartozékok Elülső test, csavaros kis alkatrészek és fúvóka SKD61-ből, optimalizált áramlási útvonalakkal a stabil olvadékáramlás és kopásállóság érdekében. Termék megtekintése →
A fogyóeszközöket érdemes ugyanazzal a szállítóval konszolidálni, amelyik a csavart és a hengert gyártja, mivel a gyűrű, a hegy és az ülés méretei nem általános szabványhoz, hanem az adott csavarhoz igazodnak.
A tartalékkészlet-programot futtató gépgyártók számára ésszerű felépítés egy fogyóeszköz készlet minden szállított gépen és egy cserekészlet minden két év várható szervizelés során. Ez biztosítja a végfelhasználó támogatását anélkül, hogy egy teljes lágyítóegységet raktározni kellene.
Raktározza fel azokat az alkatrészeket, amelyek meghibásodnak kiszámíthatóan és olcsón; megtervezni a lassan és drágán meghibásodó alkatrészeket.
Hibaminták és mit jelentenek, mielőtt bármit lecserélne
A hiba helyes olvasása több pénzt takarít meg, mint a jó vásárlás. Négy minta fedi le a legtöbbet annak, amit a díszléc padló valójában jelent.
Párna sodródás normál hőmérsékleten
Amikor a párna vándorol és a fűtési zónák tartanak, először az ellenőrző gyűrűre gyanakodjon, majd a csavar repülési kopására. Egy gyors teszt az, hogy a csavart előrehúzzuk egy eltömődött fúvókán, és figyeljük, hogy a csavar kúszik-e tovább. Ha ez megtörténik, az olvadék elcsúszik a gyűrűn vagy a repüléseken, és semmilyen hőmérséklet-beállítás nem fogja helyreállítani az ismételhetőséget.
A futás közepén megjelenő fekete foltok
A foltok, amelyek jönnek és mennek, általában nem kopott csavart, hanem holt helyen tartott, leromlott anyagot jelentenek. Ellenőrizze az ellenőrzőgyűrű fészkét, a fúvóka ülékét, valamint a henger és a fúvóka közötti bármely lépcsőt. Ha a foltok konzisztensek és hetek alatt nőnek, akkor a furat felületi lebomlása vagy egy repedt nitridréteg lesz a valószínűbb ok.
Növekvő csavarnyomaték és lassabb visszaállás
A stabil alapjel melletti nyomatéknövekedés vagy egy kopott hordóra utal, ami durva furatot okoz, vagy a repüléseket kiéheztető előtolási zóna problémájára utal. Mielőtt bármit rendelne, ellenőrizze az adagolótorok hőmérsékletét és a garattorok hűtését. Az éhezésutánzók meglepően jól kopnak.
Rövid felvételek egy olyan gépen, amely korábban könnyen megtelt
A rövid felvételeknek számos oka lehet, de ha hosszabb gyógyulási idővel együtt jelennek meg, akkor a lágyító csoport a hely, ahol érdemes figyelni. Ha egyedül jelennek meg stabil párnával, a probléma inkább a fúvókában, a forma hőmérsékletében vagy a fröccsöntési profilban van. A két eset elkülönítése tíz percet vesz igénybe, és megakadályozza a költséges téves diagnózist.
A párna, a felépülési idő és a nyomaték műszakonkénti egyszerű napló vezetése anekdotából mind a négy mintát bizonyítékokká változtatja. Ez a legkevésbé elbűvölő karbantartási szokás, amely a legkövetkezetesebben megtérül.
A párna, a visszanyerés és a nyomaték váltási szintű naplója már jóval azelőtt azonosítja az elhasználódott lágyítócsoportot, hogy az alkatrészek megsérülnének.
Kérdések, amelyek elválasztják a valódi gyártót a kereskedőtől
Ha összehasonlítja a fröccsöntőgép-alkatrészek szállítóit, a maroknyi kérdésre adott válaszok többet mondanak, mint egy katalógus.
- Meg tudnád mutatni a nitridálás vagy a centrifugális öntés folyamatát, és házilag irányítod?
- Melyik acél alapminőségű van raktáron, és a szállítmány mellé tudja adni a malom tanúsítványát?
- Hogyan mérjük a repülés külső átmérőjét, és hány ponton a csavar mentén?
- Készíthet-e olyan vevői rajzot, amely eltér a szabványos sorozatától, és mi a minimális rendelési mennyiség?
- Milyen toleranciát tartasz az egyenességnél, és hogyan támasztják alá az alkatrészt a csomagolás és a szállítás során?
- Mennyi az Ön reális átfutási ideje egy egyedi bimetál csavar és henger esetében a hagyományos nitridált csavar helyett?
- Mely exportpiacokra szállít már ki, és milyen dokumentációra van szükségük ezeknek az ügyfeleknek?
A válaszokban szereplő minta számít. A gyártó meghatározott feltételekkel írja le a műveleteket, az ellenőrzési pontokat és az átfutási időt. A viszonteladó ismerteti a termékeket és az árakat. Egyik sem hibás automatikusan, de csak az egyikük tudja módosítani a rajzot, amikor a gépgyártó módosítja az előtolási zóna hosszát.
A határokon átnyúló beszerzési csapatok számára az is segít, ha a megrendelés után megkérdezik, ki kezeli a technikai kérdéseket. Egy tapasztalt gyártó egy mérnököt bíz meg a specifikáció megvitatásával, amely pontosan az a hely, ahol a legtöbb cserealkatrész-probléma származik.
A folyamatról és az ellenőrzésről érdeklődjön, ne a termékkategóriákról; a válaszok azonnal elválasztják a gyártót a viszonteladótól.
Telepítés, betörés és mindennapi szokások
A helyesen megadott csavar és henger a telepítés korai szakaszában is meghibásodhat. Három szokás akadályozza meg a legtöbbet.
Először ellenőrizze a beállítást és az ülést a fűtés előtt. A csavarnak kézzel szabadon kell forognia környezeti hőmérsékleten, és a henger karimájának a házhoz kell simulnia. Másodszor, alkalmazzon megfelelő hőelnyelőt. Fokozatosan emelje fel a hordót, és tartsa elég hosszú ideig a hőmérsékleten ahhoz, hogy az egész szerelvény stabilizálódjon, mielőtt az anyagot futtatnák, mert a forró hordóba kényszerített hideg csavar az, ahol az epedés kezdődik.
Harmadszor, futtasson egy ellenőrzött betörést. Tartsa az első néhány száz lövést mérsékelt ellennyomáson és mérsékelt csavarozási sebességen, és figyelje a forgatónyomaték trendjét, nem pedig a lövés megjelenését. Ha a nyomaték folyamatosan növekszik a betörés során, álljon meg és ellenőrizze újra a hézagot, ne nyomja át.
Az életet meghosszabbító szokások napról napra nem elbűvölőek: tartsa hűvösen a garatot és a torkát, kerülje a fémszennyeződéstől való visszacsiszolódást, az öblítési rutint tartsa becsületesen leállításkor, és soha ne hagyja a PVC-t forrón a hordóban ülni hosszú leállás miatt. Ezek mindegyike eltávolít egy-egy kopási mechanizmust anélkül, hogy a fegyelemen kívül bármibe kerülne.
A legtöbb korai csavarhiba beépítési vagy leállítási szokás, nem pedig megmunkálási hiba.
Gyakran Ismételt Kérdések
Mely fröccsöntőgép alkatrészei kopnak leggyorsabban?
Az ellenőrző gyűrű és a csavar hegye kopik a leggyorsabban órákban, mert műszakonként ezerszer tömítenek az olvadéknyomás ellen. A csavarmenetek és a hengerfurat lassabban kopnak, de jóval többe kerül a csere, ezért általában a gyűrű az első csere, a lágyítóegység pedig a legnagyobb tervezett költség.
Honnan tudhatom, hogy ki kell-e cserélni a csavart, a hengert vagy mindkettőt?
Mérje meg a sugárirányú távolságot az adagolási zónában, és hasonlítsa össze az eredeti rajzzal. Ha a csavar átmérője a küszöbön túl kopott, miközben a furat még a tűréshatáron belül van, a csavar önmagában visszaállíthatja a teljesítményt. Ha a furat megnőtt, csak a csavar cseréje után már az első naptól túl nagy hézag marad, és az új alkatrész gyorsan elkopik.
Cserélhetem csak a csavart a henger cseréje nélkül?
Lehetséges és néha ésszerű is, de csak mérési bizonyítékokkal. A kopott furat belsejében futó új csavar elveszti a tervezett hézagot, és gyakran rosszabbul teljesít a vártnál. Azok a beszállítók, akik mindkét alkatrészt gyártják, a szállítás előtt ellenőrizhetik az illeszkedést, ami minden más számára biztonságosabb, mint egy olcsó árugép.
Mikor éri meg egy bimetál csavar és hordó a plusz költséget?
Megtérül, ha a gépen koptató töltőanyagokat, korrozív olvadékokat vagy magas ciklusszámokat használnak, ahol az állásidő drága. A mérsékelt ciklusokon végzett töltetlen árugyanták esetében a megfelelően meghatározott nitridált felépítés jól teljesít és olcsóbb. A döntésnek inkább a töltőanyag betöltését és a várható élettartamot kell követnie, mint a szokást.
Miért veszíti el a gépem a párnáját még új fűtőszalagok esetén is?
A párna elvesztése megfelelő hőmérséklet mellett szinte mindig azt jelenti, hogy az olvadék hátracsúszik, akár az ellenőrzőgyűrűn, akár kopott repüléseken. A teszteléshez nyomja előre a csavart egy eltömődött fúvókához, és figyelje a kúszást. Ha a csavar kúszik, a válasz inkább a lágyító csoportban van, mint a fűtési rendszerben.
Készíthet-e egy szállító fröccsöntő gép alkatrészeket az eredeti rajzom szerint?
Igen, és ez a szokásos út a gépgyártók és a régebbi berendezések cseréjénél. Adjon meg egy teljes rajzot, amely tartalmazza a hajtásvéget, a repülési geometriát, az anyagspecifikációt és a hőkezelést. Általában azok a beszállítók, akik árajánlattétel előtt kérik ezeket az adatokat, a megmunkálás után is ellenőrzik azokat.
Milyen átfutási időre kell terveznem?
A szabványos nitridált csavarok raktárról is beszerezhetők, míg az egyedi geometriájú és bimetál kivitelek megrendelésre készülnek, és jellemzően napok helyett hetek alatt futnak. Tervezze meg a vásárlást a kopási trend alapján, ne a meghibásodás dátuma alapján, és ellenőrizze, hogy melyik ütemezés vonatkozik a megrendelt pontos specifikációra.
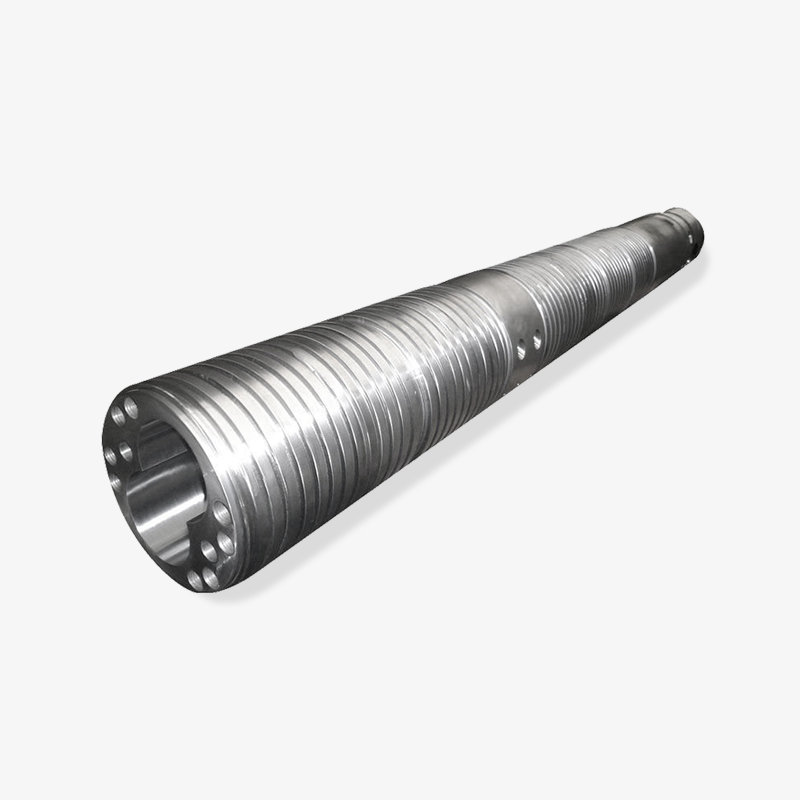
A párhuzamos ikercsavaros és a kúpos ikercsavaros részek ugyanazokat a szabályokat követik?
A logika hasonló, de a geometria nem. Az egymásba illeszkedő ikercsavarok precíz repülési profilokon és középvonal-távolságon alapulnak, így a cserélhetőségi tűrések szigorúbbak, mint egyetlen csavar esetében. A kopásmérés továbbra is a repülési területekre és a furatfelületekre összpontosít, de az elfogadható hézagértékek kisebbek, és mindig a gépgyártó rajzából kell származniuk.
A legtöbb párnával, rövid lövéssel és folttal kapcsolatos probléma egyetlen mért távolságra vezethető vissza, ezért rendelés előtt mérje meg.
Merre tovább
Ha most dolgozik a kopási döntésen, érdemes két forrást megnyitni, mielőtt árajánlatot kér. Az ember végigjárja azokat a tüneteket és okokat, amelyek leggyakrabban a fröccsöntő gépeken jelentkeznek; a másik az injektáló berendezésekhez rendelkezésre álló lágyító alkatrészek szabványos választékát mutatja.
Gyakori problémák a fröccsöntőgép csavarjaival és hengereivel kapcsolatban Fröccsöntő gép csavar és hordó választéka
A Zhoushan Microwave Screw Machinery 1990 óta gyárt csavarokat, hordókat és műanyag gépalkatrészeket több mint 10 000 négyzetméteres gyártóbázisról, szállítva gépgyártóknak és pótalkatrész-vásárlóknak az Egyesült Államokban, Németországban, Dubaiban, Vietnamban és Thaiföldön. Egyedi geometria, hozzáillő csavar- és hordókészletek, valamint fogyóeszközök idézhetők a rajzból.
Kiválasztott csapágy kijelző

 浙公网安备 33090202000520 号
