

Szerző: Weibo
Dátum: Nov 09, 2026
Két lemezes fröccsöntő gép: bilincsek kialakítása, csavaros hordó és vásárlási ellenőrzések
Amikor egy vietnami fröccsöntő beárazott egy 1300 tonnás elemet az akkumulátorházba, a projektet nem a gép ára döntötte el. Alapterület volt. A billenőbilincs elrendezéshez valamivel több mint tizenegy méteres öbölhosszra volt szükség, és az épületnek csak kilenc volt. A kétlemezes fröccsöntő gépre való átállás ugyanazt a szorítóerőt hozta létre, amelyet a gyár ténylegesen el tudott fogadni, így a darut, a hűtőpályákat és a meglévő szerszámkocsikat pontosan ott tartotta, ahol volt.
Ez a szokásos ok, amiért a vásárlók két lemezkialakítást kezdenek el nézni: nem az újdonságot, hanem a helyet, az olajmennyiséget és a váltókar fenntartásának költségeit, ha a tonnatartalom megnő. Körülbelül 800 tonna szorítóerő felett általában egy kétlapos bilincs nyeri a gép hosszát és az alkatrészek számát. Körülbelül 400 tonna alatt általában olcsóbb a váltógép beszerzése, száraz ciklusban pedig gyorsabb. E két pont között a döntés a szerszámmagasság-tartományon, a ciklusidő-célokon, valamint a karbantartási költségvetésének mekkora részét kívánja csapokra, perselyekre és kenővezetékekre költeni.
A döntésnek van egy második fele, amely sokkal kevesebb figyelmet kap: az injekciós egység. A nem megfelelő csavarátmérővel, rossz hengerbetéttel vagy nyolc hónap alatt elhasználódó ellenőrző gyűrűvel rendelkező gép nem fogja biztosítani azt a termelékenységet, amelyet a bilincs kialakítása ígért. Ez a cikk mindkét felét lefedi, mert együtt vannak rendelve, és együtt vannak feltüntetve.
A kétlapos bilincs főként 800 tonna felett keresi meg az árat, ahol a megtakarított rekeszhossz és a kevesebb kopóalkatrész meghaladja a magasabb tőkeköltséget.
Hogyan hoz létre szorítóerőt egy kétlapos fröccsöntő gép
A kétlapos gép szorítóegysége csak két nagy méretű nyomólapot tartalmaz: az egyik a gépvázhoz van rögzítve, a másik a kötőrudakon vagy egy vonalvezetőn mozog. A mozgó lap mögött nincs harmadik lap és billenőrudazat. Az erő közvetlenül a hidraulikus hengerekből származik, és a kötőrudak vezetésre és reteszelésre szolgálnak, nem pedig az erő megsokszorozására egy mechanikus kötéssel.
A mozgó lap a teljes nyitási löketet kis nyomás és nagy áramlás mellett haladja meg a hosszú löketű hengerekből. Amint a formafelületek találkoznak, hasítsa fel az anyákat a mozgó lapon belül, közel a rögzítőrudakba forgácsolt hornyokhoz. A rövid löketű hengerek ezután néhány milliméterrel előre húzzák a mozgó nyomólapot a rögzített lemezhez képest, megnyújtva a rögzítő rudakat és növelve a szorítóerőt. A nyitás megfordítja a sorrendet: a nyomás megszűnik, az anyák visszahúzódnak, és a hosszú löketű hengerek visszaveszik a lemezt.
A befogó ciklus négy lépésben
- Gyors zárás: a hosszú löketű hengerek alacsony nyomáson mozgatják a nyomólapot, amíg el nem érik a penészvédő zónát.
- Penészvédelem: a záróerő korlátozott, így egy rosszul elhelyezett betét vagy egy elakadt alkatrész megállítja a nyomólapot, ahelyett, hogy összenyomná a formát.
- Reteszelés: a hasított anyák összekapcsolják a kötőrúd hornyait, és a rövid löketű hengerek növelik a beállított szorítóerőt.
- Elengedés és nyitás: a szorító nyomás csökken, az anyák visszahúzódnak, és a nyomólap szabályozott sebességgel visszatér, hogy megvédje az alkatrészt és a kilökőrendszert.
Miért a kötőrúd-reteszelő rendszer a részlet, ami számít
Mivel a szorítóerőt nagyon rövid löketen keresztül fejtik ki, az anya rögzítésének pontossága határozza meg, hogy az erő milyen egyenletesen éri el a nyomólap négy sarkát. Ha az egyik anya egy töredékével későn kapcsolódik be, a nyomólap megdől, és egy megdöntött nyomólap villanásként jelenik meg a forma egyik oldalán, és rövid felvételekként a másik oldalon. A jobb vezérlések közvetlenül mérik a feszítőrúd feszültségét, és csökkentik az egyes hengernyomásokat, ami a nyomólap párhuzamosságát az általában 0,1–0,2 mm/méter körüli üzemi tűréshatáron belül tartja.
A karbantartás gyakorlati következménye egyértelmű. Már nem kell néhány hetente szervizelni a billenőcsapokat, perselyeket és a kenőanyag-elosztó blokkot, de évente egyszer tisztán kell tartania a kötőrúd hornyait, ellenőriznie kell az anyafogak kopását, és ellenőriznie kell a feszítés kalibrálását. Azokban az üzemekben, ahol poros őrölt vagy nehéz üveggel töltött keverékek vannak, a hornyok szennyeződése a leggyakoribb oka annak, hogy a bilincs hirtelen megtagadja a teljes űrtartalom kialakítását.
Két nyomólap szorítóereje a rövid löketű hengerekből származik, így a kötőrúd anyacsavarja, nem pedig a billenőrudazat lesz a karbantartás szempontjából kritikus elem.
Két nyomólap vs. billenőbilincs: melyik illik a formázópadlóhoz
A legtöbb vásárló, aki ezt a két architektúrát hasonlítja össze, valójában három dolgot hasonlít össze: mennyi épületet fogyaszt a gép, mennyi karbantartási munkát vesz fel, és mennyi rugalmasságot hagy a jövőbeni formák számára. Az alábbi táblázat a valós idézetekben megjelenő különbségeket mutatja be.
| Megfontolás | Két nyomólap bilincs | Toggle (három lapos) bilincs |
|---|---|---|
| A gép hossza azonos tonnánál | Rövidebb, gyakran 15-25 százalékkal rövidebb öbölhossz nagy tonnatartalom mellett | Hosszabb, mert a billenőkar tartólap hosszabbítja meg a mozgó lap mögött |
| Kopó alkatrészek a bilincsben | Kevés: anyafogak, vezetőperselyek, hengertömítések | Bővebben: billenőcsapok, perselyek, összekötő lemezek, kenővezetékek |
| Száraz ciklus sebessége | Jó, de általában valamivel lassabb, mint egy jól beállított kapcsoló kis űrtartalomnál | Gyors, különösen 500 tonna alatt, ahol alacsony a mozgó tömeg |
| A forma magasságának rugalmassága | Széles, mert a löket hidraulikus, a forma magasságállítása pedig egyszerű | A váltókar geometriája és a motoros öntőforma magassági tartománya korlátozza |
| A tőkeköltség 400 tonna alatt van | Nagyobb tonnánkénti szorítóerő | Alacsonyabb, ezért a kis gépek többnyire billenősek |
| 1000 tonna feletti tőkeköltség | Versenyképes, és gyakran alacsonyabb, ha az építési és alapozási munkákat figyelembe veszik | Magasabb, plusz több acél és nagyobb padlóterhelés |
| Olajmennyiség és hidraulika | Alacsony olajmozgás befogás közben, mert a löket rövid | A szorítóhenger kicsi, de a rudazat külön kenést igényel |
| Szerviz és pótalkatrészek | Kevesebb alkatrész, de a nagy hengerek és anyák drágák, ha meghibásodnak | Olcsó egyes alkatrészek, gyakrabban cserélve |
A száraz ciklus rést érdemes számszerűsíteni, nem feltételezni. Egy 300 tonnás, 12 másodperces ciklust futtató gépen egy kapcsoló fél másodperces előnyt tarthat fenn, ami körülbelül négy százalékos teljesítmény. Egy 1300 tonnás gépen, amely nagy részben 45 másodperces ciklust fut, ez a fél másodperc közelebb van az egy százalékhoz, és a megtakarított réshossz és a csökkentett karbantartási költség sokkal többet ér, mint a cikluskülönbség.
A formák magassági tartománya a szokásosnál nagyobb figyelmet érdemel, különösen a munkaboltok esetében. A hidraulikus kétlapos bilincs a szerszámköteg magasságának szélesebb eloszlását fogadja el a gép konfigurációjának megváltoztatása nélkül, ami akkor számít, ha a fröccsöntő szerződést nyer egy másik présgéphez épített formával. A billenőgépek ezt a motoros formamagasság-állítással kezelik, és a nagyon magas formáknál előfordulhat, hogy a kapcsoló nem teljesen egyenesedik ki, ami csökkenti az elérhető szorítóerőt.
Felmerül az alapok kérdése is. Egy 2000 tonnás billenőgép másképp koncentrálja a terhelést, mint egy azonos teljesítményű kétlemezes gép, és a régebbi épületekben a különbség eldöntheti, hogy új gödörre vagy megerősített födémre van szükség. Kérje mindkét beszállítótól a padlóterhelés és a gödörmélység rajzát, mielőtt bármit aláírna.
Hasonlítsa össze a két nyomólap- és billenőgépet a rekeszhossz, a szerszámmagasság-tartomány és az ötéves karbantartási költségek tekintetében, ne csak a száraz ciklusban.
Méretezési szorítóerő, nyomólap és formahely vásárlás előtt
A szorítóerőt nem választja ki, mert a szomszéd gépben van. Kiszámítása az alkatrész és a futószalagok vetített területe, megszorozva a forma kitöltéséhez és csomagolásához szükséges üregnyomással. Egy használható becslési képlet metrikus egységekben: a tonnában megadott szorítóerő, amely egyenlő a négyzetcentiméterben megadott vetített területtel, szorozva a bar-ban kifejezett üregnyomással, osztva 1000-rel. Sok fröccsöntő egyszerűen 0,5-0,8 tonna hüvelykujj-szabályt alkalmaz a vetített terület négyzetcentiméterére az árualkatrészek esetében, amelyek ugyanoda landolnak.
Négy ellenőrzés, amelyek eldöntik, hogy a gép illeszkedik-e a formához
- Szorítóerő margóval: számítsa ki a szükségletet, majd adjon hozzá 10-20 százalékot a csomagoláshoz, a középponttól eltérő üregekhez és a nagyobb vetített területű jövőbeni formákhoz.
- A kötőrúd távolsága és a nyomólap mérete: a formatestnek, a szorítólemezeknek és a hidraulikus maghúzásnak fizikailag át kell haladnia a kötőrudak között, és a nyomólap csavarmintáján belül kell lennie.
- Formamagasság és nappali fény: a zárt kötegmagasságnak a minimális és a maximális formamagasság között kell lennie, a nyitott nappali fénynek pedig szabaddá kell tennie az alkatrészt és a robotmegfogót.
- Kidobás: a kilökő löketének és a kilökőerőnek meg kell felelnie az alkatrészmélységnek, különösen mélyhúzott házaknál, ahol egy rövid löket hatására az alkatrész a magon lóg.
| Alkatrész és anyagtípus | Üreges nyomás a becsléshez (bar) | Megjegyzés |
|---|---|---|
| PE vagy PP, vastag falú, rövid áramlási hossz | 300-400 között | Könnyen tölthető, tágas falrész |
| Általános ABS, PS, HDPE alkatrészek | 400-500 között | Normál munkatartomány a becsléshez |
| Vékony falú PP csomagolás | 600-800 között | Magas áramlási hossz/falvastagság arány |
| Üveggel töltött PA vagy PBT műszaki alkatrészek | 700 és 1000 között | Magas viszkozitás plusz töltőanyag-terhelés |
| Precíziós alkatrészek szűk tűréssel | 800 és 1200 között | Teljes tömítés és alacsony zsugorodás szükséges |
A nyomólap elhajlása a második szám, amely meghatározza az alkatrész minőségét. A terhelés hatására meghajló lemez lehetővé teszi, hogy a formafelületek elkülönüljenek a közepén, és az eredmény egy vakuval ellátott rész a közepén, a széleken pedig rövid felvételek. A gépgyártók kitérési határértékeket adnak meg, és jogos a névleges szorítóerő melletti értéket kérni. Ugyanilyen igazságos megkérdezni, hogyan változik az érték, ha a szerszámot nem középen szerelik fel, ami normális a vegyes munkát végző műhelyekben.
Nagyon nagy formák esetén gyakran a kötőrúd távolsága válik a korlátozó tényezővé, nem pedig az űrtartalom. Gyakran találunk olyan gépet, amely elegendő szorítóerővel rendelkezik, de nincs elég hely a rudak között a formaalap számára, ami a következő méretre ugrást és sokkal nagyobb tőkebefektetést kényszerít ki. Az öntőforma borítékának papírra rajzolása a gépi lekérdezés előtt hetekig tartó tárgyalást takarít meg később.
Számítsa ki a szorítóerőt a vetített területből és az üreg nyomásából, majd ellenőrizze a kötőrúd távolságát, a forma magasságát és a kilökő löketét a gép megrendelése előtt.
Ahol két nyomógép megváltoztatja az üzem elrendezését és az energiafelhasználást
Az elrendezésmódosításokat akkor lehet a legkönnyebben észrevenni, ha a gép hosszát méretarányosan megrajzolják egy teljes mezőre. Az alábbi táblázat összehasonlítja a gép tájékoztató jellegű teljes hosszát ugyanabban a szorítóerő-osztályban, tipikus katalógusméreteket használva, nem pedig egy konkrét építő rajzát. A trendet hivatott bemutatni, nem pedig az idézet rajzát helyettesíteni.
A gép indikatív hossza szorítóerő osztály szerint (méter)
Kapcsoló bilincs Két nyomólap bilincs
450 t váltó
7.2
450 t két lemez
6.0
900 t váltó
9.4
900 t két lemez
7.8
1300 t váltó
11.2
1300 t két lemez
9.1
2000 t váltó
14.5
2000 t két lemez
11.6
A szakadék a tonnatartalom növekedésével nő, pontosan ezért a két lemezelrendezés dominál az új, nagy tonnatartalmú berendezésekben. Két-három méteres öböl hosszának megtakarítása ritkán csak építési költség; gyakran eldönti, hogy egy extra gép belefér-e egy meglévő daru fesztávolságába, és ez az extra gép többet ér, mint a bilincsek közötti árkülönbség.
Az energiaviselkedés ugyanazt a mintát követi. Mivel a szorítóerő egy rövid löket alatt keletkezik, a szorítás során mozgó olaj mennyisége kicsi, és a szivattyú kevesebb munkát végez ciklusonként nagy tonnatartalom mellett. Ezt az előnyt a legkönnyebben egy szervohajtású szivattyúval vagy egy zárt hurkú, változtatható lökettérfogatú rendszerrel lehet megragadni, olyan akkumulátorral párosítva, ahol a bilincs és a befecskendezési csúcsok átfedik egymást. Azon a gépeken, amelyekben nincs ilyen vezérlési stratégia, az elméleti megtakarítás eltűnhet.
A hűtés, a hidraulika és a szerviz hozzáférés is vált. A rövidebb gép általában rövidebb hidraulikus futást és kevesebb szivárgási pontot jelent, de a hengerek közel helyezkednek el a kötőrudakhoz, így a tömítéscseréhez való hozzáférést már az elrendezés szakaszában át kell gondolni. Hagyjon legalább egy méter szabad helyet a nem kezelői oldalon, és ellenőrizze, hogy a daru horogja eléri-e a hengert a csavar eltávolításához a biztonsági kerítés szétszerelése nélkül.
900 tonna felett a megtakarított rekeszhossz és a csökkentett olajmozgás az a két elrendezési előny, amely leggyakrabban indokolja a kétlapos gép használatát.
A befecskendező egység továbbra is meghatározza az alkatrészek minőségét egy kétlapos gépen
A vásárlók hónapokat töltenek a bilincsen, majd elfogadják a standard katalógusban szereplő befecskendező egységet. Ez tévedés, mert egy nagy, kétlapos gépen a befecskendező egység a legtöbb minőségi probléma a gyártás megkezdése után. A lövéstömeg, a befecskendezési sebesség, a lágyítóképesség és az olvadék homogenitása mind a csavar, a henger és a fúvóka kombinációjából származik, és ezek egyikét sem a bilincs kialakítása határozza meg.
A csavar átmérője az első kompromisszum. Egy nagyobb csavar nagyobb lökéssúlyt biztosít ugyanarra a löketre, de adott hidraulikus nyomás mellett alacsonyabb fajlagos befecskendezési nyomást produkál a fúvókánál. Egy csavarméret növelése a lövési kapacitás növelése érdekében a rendelkezésre álló befecskendezési nyomás húsz-harminc százalékába kerülhet, ami elegendő ahhoz, hogy egy kényelmes folyamatablakot egy vékony falú részen marginálissá alakítsunk. A helyes megközelítés az, hogy a csavart a lövés súlyára méretezzük, majd megerősítjük, hogy az így létrejövő injektálási nyomás, megszorozva az intenzitási aránnyal, még mindig fedezi az öntőforma igényét.
A képlékenyítő kapacitás az a korlát, amely megragadja a nagy kavitációjú munkákat. A csavarnak meg kell olvasztania és homogenizálnia kell a lövést az előző ciklus hűtési ideje alatt, így a visszanyerési sebesség meghatározza a teljesítmény felső határát. A megfelelő gátszakasszal és jól megtervezett betáplálási zónával rendelkező csavar kisebb csavarsebesség mellett gyorsabban regenerálódik, ami csökkenti az olvadékhőmérséklet-ingadozást és megvédi a polimert a nyírási sérülésektől.
A hordó hossza és a fűtési zóna száma követi a csavart. Egy általános célú egység négy vagy öt zónával működhet; a műszaki gyantákat kezelő széleskörű feldolgozó gépek gyakran több zónát igényelnek, plusz egy külön fúvókafűtőt és egy olvadéknyomás-érzékelőt a fúvókánál. Az érzékelő helyzete számít, mert a csúcstól túl messze szerelt jelátalakító késleltetett nyomást olvas le, amelyet a vezérlő túlkorrigál.
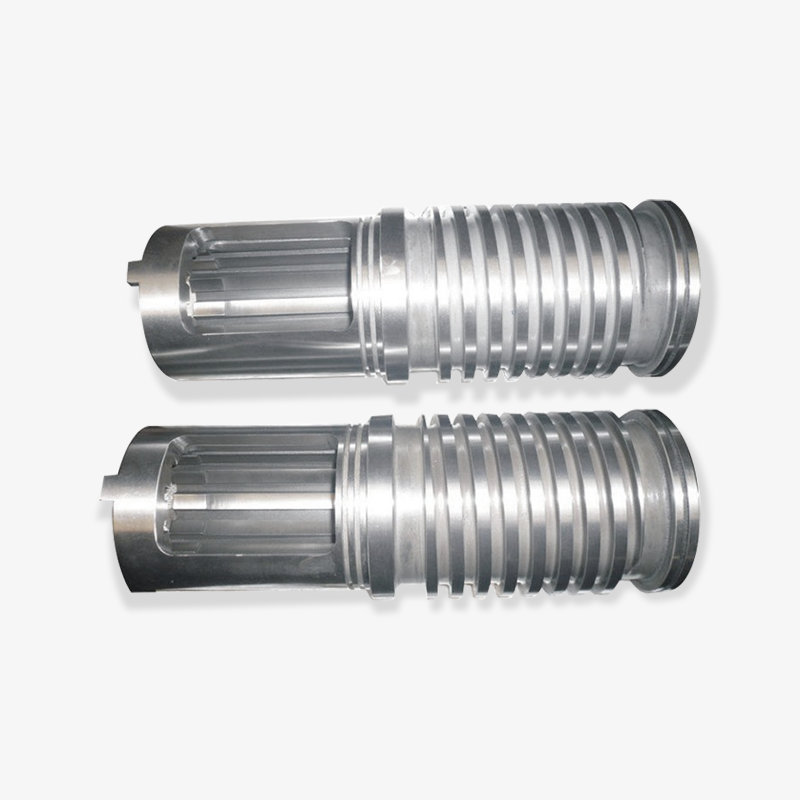
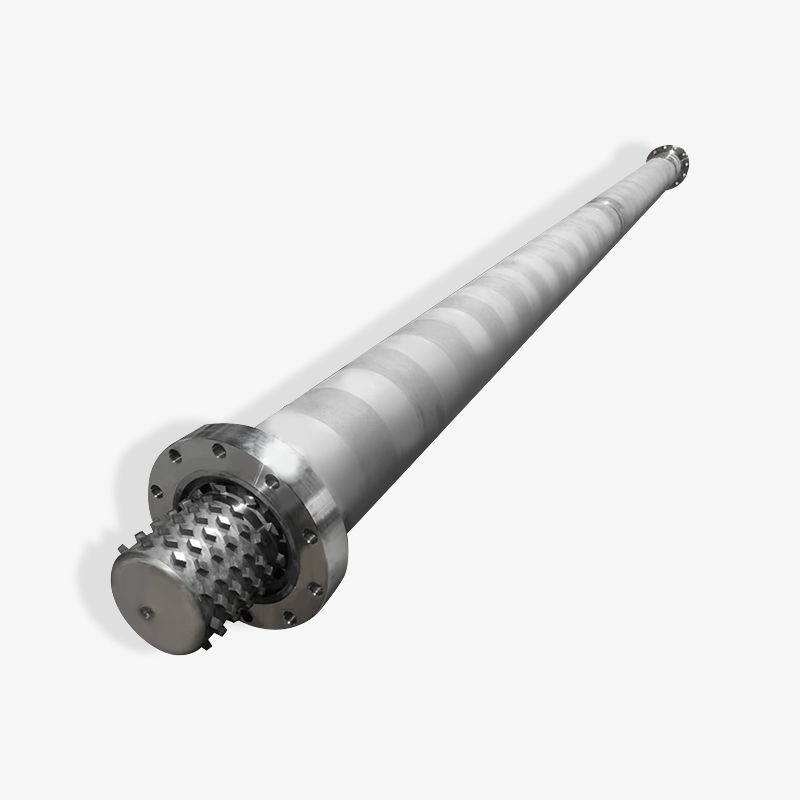
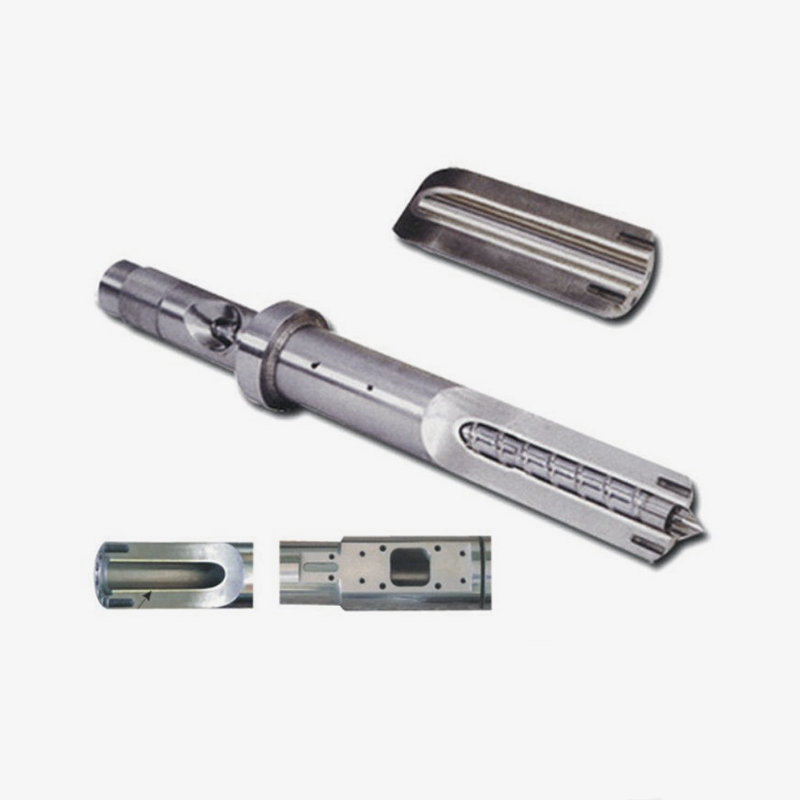
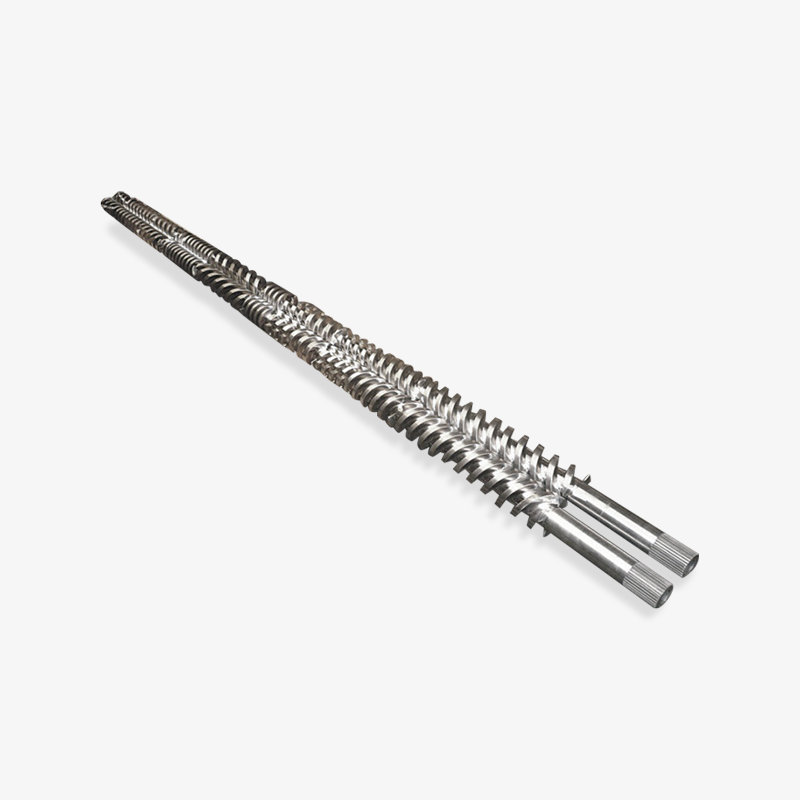
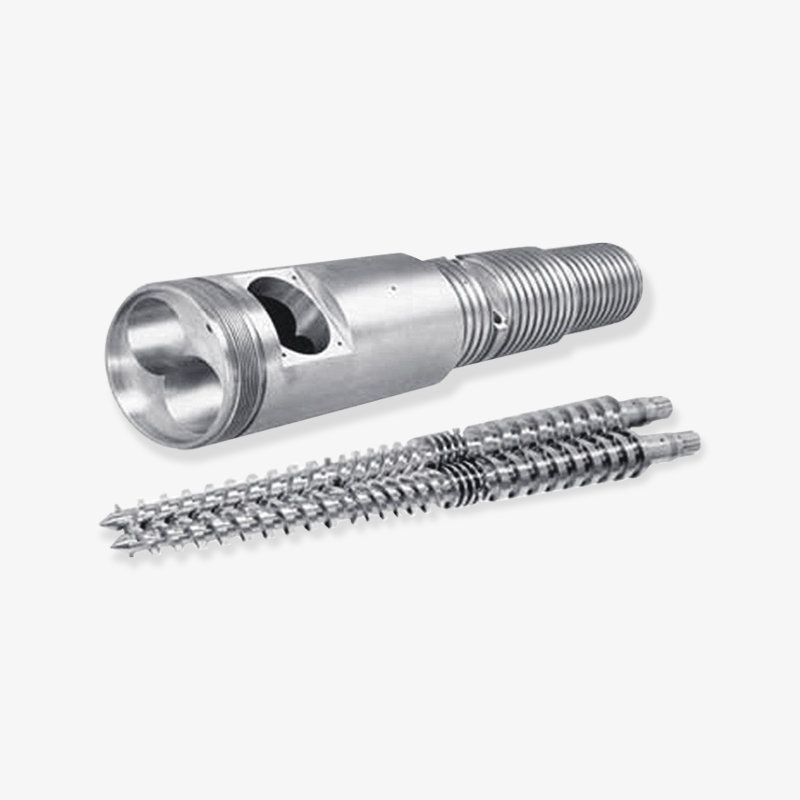
 Egyedi fröccsöntő gép csavaros hordója Illesztett csavar- és hordószerelvény testreszabható specifikációkkal és kezelésekkel a stabil lágyítás érdekében; tekintse át a méreteket és a kezelési részleteket a nagy gépek konfigurálásakor. Termék megtekintése →
Az 1000 tonnás osztályba tartozó gépeken a csavarok általában 90-130 mm átmérőjűek, és a henger hosszú, nehéz alkatrész, amelyet megfelelő emelési pontok nélkül nehéz kezelni. A rendelési szakaszban adja meg ezeket az emelési pontokat és az eltávolítási irányt. Triviálisan hangzik, amíg az első csavarcsere egy péntek esti műszakban megtörténik, amikor a daru már elkötelezte magát a formacsere mellett.
A szorító tonnatartalom határozza meg a gép méretét, de a csavar átmérője, a lágyító kapacitás és a fúvókanyomás dönti el, hogy a gép valóban tart-e tűréshatárt a gyártás során.
Csavarok és hengerek specifikációi, amelyek megfelelnek a nagy bilincsegységeknek
Amint a szorítóerő átlépi a 700 tonnás határt, a befecskendező egységet számos projektben külön rendelik, akár egy elhasználódott egység cseréjeként, akár egyedi konfigurációként. Az alábbi táblázat az általános célú csavarok hozzávetőleges súlyát adja meg, amely hasznos lehet az első józanság ellenőrzéseként, ha olyan árajánlat érkezik, amelynek csavarátmérője túl kicsinek vagy túl nagynak tűnik az alkatrészhez.
| Csavar átmérője (mm) | Hozzávetőleges lövéssúly, PS (g) | Szorítóerő osztály általában párosítva (t) | Tipikus alkalmazás |
|---|---|---|---|
| 45 | 230 | 100-tól 180-ig | Kis műszaki alkatrészek, több üreges munka |
| 60 | 540 | 250-400 között | Készülékalkatrészek, autókárpitok |
| 75 | 1,070 | 450-650 között | Ládák, kukák, nagy házak |
| 90 | 1,840 | 700 és 1000 között | Autóipari és logisztikai alkatrészek |
| 110 | 3,370 | 1100 és 1600 között | Akkumulátorházak, raklapok, nagyméretű műszaki alkatrészek |
| 130 | 5,560 | 1800 és 2500 között | Nagyon nagy alkatrészek, alacsony kavitáció |
A hossz-átmérő arány szabályozza, hogy mennyi tartózkodási időt kap a polimer, és mennyire lesz stabil az olvadék. A 20:1 és 22:1 közötti arány a legtöbb árumunkát lefedi, míg a 24:1 és afölötti arány megfelel a műszaki gyantáknak és vegyületeknek, ahol a keverés és a hőmérséklet egyenletessége számít. A tömörítési arány általában 2,0 és 3,0 közé esik a fröccsöntőcsavaroknál, alacsonyabb a nyírásra érzékeny anyagoknál és magasabb a kristályos gyantáknál, amelyeknek gyors átállásra van szükségük.
A mérőszakasz megérdemli a saját döntését. Egy sima adagolózóna és egy sorompó kialakítása eltérően viselkedik a visszanyerési stabilitás terén, és egy nagy teljesítményű kétlapos gépen a visszanyerési stabilitás közvetlenül befolyásolja a résztömeg konzisztenciáját az üregekben. Ahol az alkatrész szűk súlytűréssel rendelkezik, az adagolási zónában keverőrésszel rendelkező csavar gyakran gyorsabban megtérül, mint bármely más ellenőrző berendezés.
A visszacsapó szelep vagy ellenőrző gyűrű a befecskendező egység legolcsóbb alkatrésze, és az, amely a legtöbb hulladékot okozza. A kopott gyűrű lehetővé teszi az olvadék visszacsúszását az injektálás során, így a gép több anyagot tolva megtartja pozícióját, és a lövés súlya sodródik a ciklusok között. Adja meg a gyűrű anyagát a töltőanyag betöltéséhez a keverékben, és tartson egy tartalékot a polcon. Üveggel töltött munkákon a gyűrű lehet az első csere, néha egy éven belül.
Mérje meg a csavart a lövés súlya és a szükséges befecskendezési nyomás alapján, majd ellenőrizze az L/D-t, a kompressziós arányt, és ellenőrizze a gyűrű anyagát a tényleges vegyülettel.
Kopás, anyagok és a hordó elhibázásának költségei
A hordóválasztás az, ahol a beszerző csapat gyorsan pénzt takaríthat meg, és még gyorsabban veszítheti el. A nitridált hordó a standard választás a töltetlen árugyantákhoz: egy körülbelül 0,4–0,7 mm-es nitridáló réteg, amelynek felületi keménysége 900–1000 HV körül van, nitridáló acéltestre felhordva. Jól teljesít poliolefinek, PS, ABS és általános célú munkákhoz szerény töltőanyag tartalommal.
Ha a vegyület több mint körülbelül 20-25 százalékban tartalmaz üvegszálat, ásványi töltőanyagot vagy csiszoló pigmentet, a kopási mechanizmus lassú polírozásról gyors erózióra változik. A keményfém részecskéket tartalmazó, centrifugálisan öntött béléssel ellátott bimetál hordók sokkal jobban ellenállnak az eróziónak, és a költségprémium általában egy azonos méretű nitridált hordó árának két-háromszorosa. Az, hogy ez megtérül-e, az űrtartalomtól, a ciklusidőtől és a töltőanyag-feltöltéstől függ, és a számítás egyszerű: hasonlítsa össze a nitridált hordó csereintervallumát a bimetál hordóval, adja hozzá az állásidő költségét, és nézze meg, melyik a kisebb.
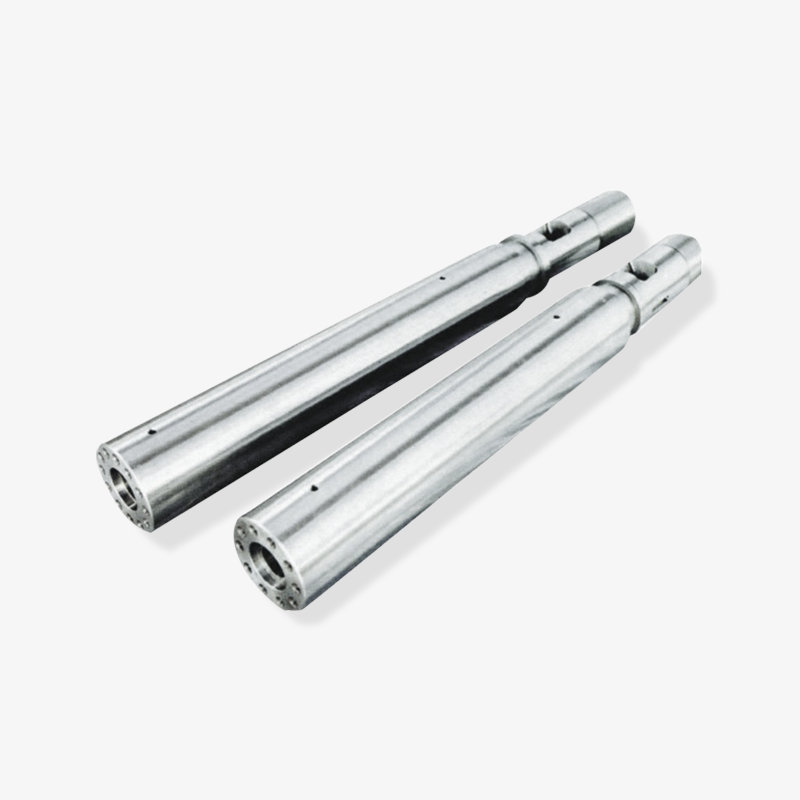
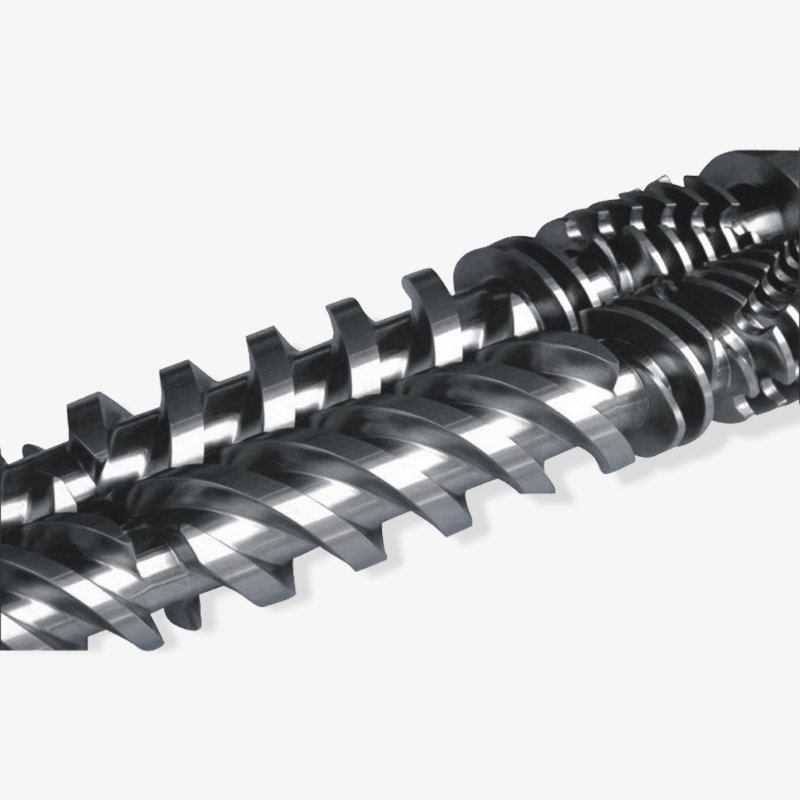
 Egyedi bimetál csavaros hordó műanyag gépekhez Kopás- és korrózióállóságot célzó bimetál hordó- és csavaropciók, CNC-vel illesztett alkatrészekkel és egyedi ötvözetekkel töltött vagy speciális műszaki műanyagokhoz. Termék megtekintése →
A korrózió külön probléma, mint a kopás, és külön választ igényel. PVC, POM, égésgátló minőségek és savas maradványokat tartalmazó anyagok akkor is megtámadják a hordó falát és a csavarfelületet, ha nincs jelen töltőanyag. Ilyen esetekben a korrózióálló bélés vagy a megfelelően összeillesztett henger és csavar anyaga többet számít, mint önmagában a keménység.
Ahol a kopás valóban először megjelenik
- Az ellenőrző gyűrű és az ülés, mert ezek látják a legnagyobb nyomást és a leginkább csúszó érintkezést.
- A csiga előtolási zónája, ahol a repülési mélység fokozatosan növekszik és a szilárdanyag szállítási sebesség csökken.
- Az a mérőszakasz, ahol a hordó furata megnő, és a repülési csúcsok elvesztik éles szélüket.
- A fúvóka, különösen töltött anyagok és kis nyílásátmérők esetén.
A kopás mérése egyszerű, és ritkán történik elég gyakran. A hordó mentén három helyen elhelyezett furatmérő, a csavarmeneteken egy mikrométer, valamint a gyűrűülés szemrevételezése jelzi, hogy az egységet cserélni kell, vagy csak új gyűrűt kell cserélni. Ezeknek a számoknak a minden évben történő rögzítése a karbantartást találgatásból ütemezéssé változtatja, és elegendő információt ad a szállítónak ahhoz, hogy pontosan meg tudja adni a cserét.
Válasszon nitridált acélt a tiszta árugyantákhoz és egy bimetál bélést, ha a töltőanyagtartalom nagyjából 20 százalékot ér el, de ellenőrizze a korróziót és a kopást külön.
RFQ ellenőrzőlista csavar- és hordógyártókkal dolgozó vásárlók számára
A legtöbb késleltetett csavar- és hordórendelést nem késlelteti a termelési kapacitás. A hiányzó információk késleltetik őket, és a hiányzó elem általában egy karima mérete vagy egy hőelem lyuk, amely csak akkor jelenik meg, amikor az új hordót felkínálják a gépnek. Az alábbi adatok összegyűjtése a lekérdezés befejezése előtt eltávolítja a kockázat nagy részét.
A kérdőívben feltüntetendő adatok
- A gép gyártmánya, modellje és névleges szorítóereje, valamint az eredeti csavar alkatrészszáma, ha rendelkezésre áll.
- Csavarátmérő, teljes hossz és a tényleges hosszúság/átmérő arány, rajzzal, ha az eredeti nem szabványos.
- A hordó hossza, a karima külső átmérője, a karima vastagsága, a csavar köre és a csavarlyukak száma.
- Az etetőtorok alakja és helyzete, hogy van-e etetőhüvely, és a toroknyílás méretei.
- Fűtési zónák száma, fűtési sávszélességek és feszültségek, valamint hőelem furatok helyzete és mélysége.
- A fúvóka típusa, sugara, nyílás átmérője, és hogy szükség van-e elzáró vagy rugós fúvókára.
- Feldolgozandó anyag, töltőanyag tartalom és bármilyen égésgátló vagy korrozív adalék.
- Szükséges felületkezelés, keménységi specifikáció és hogy elvárható-e méretjelentés.
Az ellenőrzéssel kapcsolatban érdemes egyértelműnek lenni. Egy komoly beszállító méretjelentést, keménységi leolvasást, egyenességi rekordot és nyomáspróba eredményt ad a hordóról. Ha ezeket a dokumentumokat nem kínálják fel, kérdezze meg, hogy lehet-e, mert a saját kibocsátását mérő szállító általában olyan szállító, aki a második és az első rendelésnél is tűrést tud tartani.
Van egy kereskedelmi szempont is, amelyet a tapasztalt vásárlók korán emelnek. Kérdezze meg, hogy a cég saját megmunkálással, nitridálással és köszörüléssel foglalkozó gyártó, vagy több műhelyből alkatrészeket összeszerelő nagykereskedő. A gyártó általában szabályozhatja az átfutási időt, és közvetlenül megoldhatja a toleranciakérdést, míg egy kereskedelmi vállalat kommunikációs réteget ad hozzá. Mindkét modell működhet, de a vásárlási döntésnek tükröznie kell, hogy melyikkel van dolgunk.
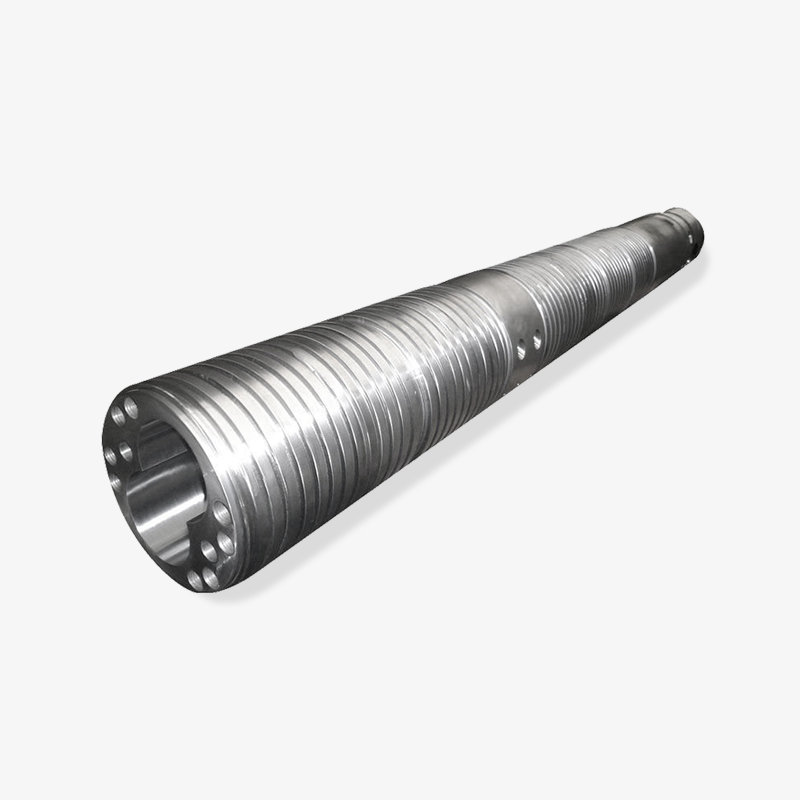
 Egyedi fröccsöntőgép csavaros alkatrészek és fúvóka SKD61 elülső test, csavaros alkatrészek és fúvóka a lágyító stabilitásért; hasznos a megfelelő kopóalkatrészek meghatározásához és a kritikus alkatrészek fő alkatrészekhez tartásához. Termék megtekintése →
Végül rendelje meg a kis alkatrészeket a nagyokkal. A csavarvégek, az ellenőrző gyűrűk, az ülések, a fúvókacsúcsok és a fűtőszalagok olcsók a fő alkatrészekhez képest, és ezek azok, amelyek meghibásodás esetén megállítják a vonalat. Egy pótgyűrűt és tartalék fúvókát tartalmazó szállítmány sokkal kevesebbe kerül, mint egy három hónappal későbbi légi szállítmányozási vészhelyzet.
A karima méreteivel, a hőelemek helyzetével és a töltőanyag részleteivel ellátott teljes ajánlatkérés eltávolítja a legtöbb átfutási idő kockázatát a rendelés leadása előtt.
Ár, szállítási idő és szállító kiválasztása
Egy kétlapos gép projekt esetében a csavaros és hengeres csomag a teljes költség kis részét, de az ütemezési kockázat nagy részét teszi ki. A szabványos nitridált csavarok és hengerek közepes méretű befecskendező egységekhez általában több hetet vesznek igénybe a rajz jóváhagyásától számítva, míg a bimetál egység vagy az egyedi karima hosszabb időt vehet igénybe. Ezek a hetek a géptelepítés és az első eladható alkatrész között telnek el, tehát a projekttervbe tartoznak, nem pedig egy utólagos e-mailbe.
Három tényező befolyásolja jobban az árat, mint bármi más. Az anyag és a kezelés az első, a bimetál henger és csavar lényegesen többe kerül, mint egy nitridált pár. A méret a második, mert egy 130 mm-es hordó sokkal több acélt és megmunkálási időt fogyaszt, mint egy 60 mm-es. A bonyolultság a harmadik: egy nem szabványos karima, egy szokatlan előtoló torok vagy egy speciális keverőrésszel rendelkező csavar mind megnöveli a tervezési időt az első forgács levágása előtt.
A szállító kiválasztása általában bizonyítékokon múlik. Kérdezze meg, mióta gyárt csavar- és hordókészleteket a cég, hány négyzetméter megmunkálóterületet üzemeltet, és mely exportpiacokat szolgálja ki már. Egy gyártó, amely évtizedek óta szállított műanyagipari gépgyártókat Észak-Amerikában, Európában és Délkelet-Ázsiában, már átesett a beszállítói auditokon, amelyeket az Ön saját minőségügyi csapata végezne.
A Zhoushan Microwave Screw Machinery 1990 óta gyárt csavarokat és hordókat műanyag gépekhez, több mint 10 000 négyzetméteres műhelyből működik, és olyan piacokra exportál, mint az Egyesült Államok, Németország, Dubai, Vietnam és Thaiföld. A termékpaletta magában foglalja az egycsavarokat, a kúpos és párhuzamos ikercsavaros hordókat, a bolygócsavaros hordókat, a bimetál csavarhengereket, a gumi extrudáló csavarokat és a fröccsöntőgép csavaros hordókat és tartozékokat, ami azt jelenti, hogy egy nagyméretű, kétlapos géphez fröccsöntő egységet összeszerelő vevő több műhely koordinálása helyett egy műszaki kapcsolattól szerezheti be a teljes kopáscsomagot.
Kezelje a csavar- és hordórendelést ütemtervként, saját átfutási idővel, és válasszon beszállítót a dokumentált gyártási kapacitás alapján, ne csak az árakat.
GYIK: Két lapfröccsöntő gépre vonatkozó kérdés
Jobb egy kétlapos fröccsöntő gép, mint egy billenős gép?
Nagyjából 800 tonna felett jobb, ahol a rövidebb szorítóegység, a szélesebb szerszámmagasság-tartomány és a csökkentett kopóalkatrészek meghaladják a magasabb tőkeköltséget. Körülbelül 400 tonna alatt a billenőgép általában olcsóbb és valamivel gyorsabb száraz ciklusban, így a két nyomólap előnye jelentősen szűkül.
Hogyan számíthatom ki a szükséges szorítóerőt?
Szorozzuk meg az alkatrész és a futómű négyzetcentiméterben megadott vetített területét a bar-ban kifejezett üregnyomással, majd osszuk el 1000-el, hogy tonnákat kapjunk. Adjon hozzá 10-20 százalékos tartalékot a csomagoláshoz és a jövőbeni formákhoz, és erősítse meg a számot a formagyártó töltéselemzésével, mielőtt elkötelezi magát egy gépméret mellett.
Különbözik a befecskendező egység egy kétlapos gépen?
Nem elvileg, hanem méretarányosan. A nagy bilincsegységek 90-130 mm-es csavarokkal és nagyjából 1,8-5,5 kilogramm súlyú polisztirolhoz párosulnak, így a lágyítóképesség, a hordófűtési zónák és a csavar visszanyerése kritikusabbá válik a ciklusidő szempontjából, mint egy kis gépnél.
Milyen gyakran kell cserélni a csavarokat és a hengereket?
Tiszta árugyantákhoz egy jól működő gépen a nitridált csavar és hordó sok évig kitart. Üvegtöltésű keverékeknél előfordulhat, hogy az ellenőrző gyűrűt egy éven belül, magát a hengert pedig jóval hamarabb kell cserélni, ezért a koptató alkalmazások általában eleve indokolják a bimetál bélést.
Régebbi gépre szerelhetek új csavart és hordót?
Általában igen, feltéve, hogy a karima méreteit, az előtolótorkot, a csavar hosszát és a meghajtó csatlakozást pontosan mérik. Sok régebbi gép nem szabványos karimával rendelkezik, ezért a méretrajz vagy a helyszíni mérés elengedhetetlen a csere gyártása előtt.
Mit kell ellenőriznem szállításkor?
Erősítse meg a méretjelentést a rajz alapján, ellenőrizze a keménységi értékeket, ellenőrizze a furatokat és a repülési felületeket, hogy vannak-e pontozások, és ellenőrizze, hogy a hőelem furatai és a fűtőszalag pozíciói megfelelnek-e a gépnek. Gyártás előtt futtassa át az egységet alacsony hőmérsékletű felfűtésen, hogy ellenőrizze a fűtőelem lefedettségét és az érzékelő reakcióját.
A legtöbb két lemezvásárlási kérdés három számra vonatkozik: a szükséges szorítóerő, a lövés súlya és annak megerősítése, hogy a forma illeszkedik a kötőrudak közé.
Kapcsolódó olvasás és a következő lépések
A bilincs kialakítását és a befecskendezési egységet ugyanazon a projektmegbeszélésen határozzák meg, de különböző személyek tartják fenn, és mindkettő dokumentált döntést érdemel. Mielőtt a beszerzési rendelés kimenne, helyezze egy fájlba a szorítóerő-számítást, a formaboríték rajzát, valamint a csavar és a henger specifikációját, és küldje el ezt a fájlt minden érintett szállítónak.
Hasznos oldalak ezen az oldalon
Ha a gépet még mindig kiválasztják, mielőbb kérje meg a gépgyártótól a befecskendező egység rajzát. Ez az egyetlen dokumentum megadja a csavar- és hengergyártónak a karima méretét, a csavar hosszát, a fűtési zóna elrendezését és a fúvóka interfészét, és lehetővé teszi, hogy a kopóalkatrészek rendelése a gép beszerelésével párhuzamosan, nem utána futhasson.
Azon vásárlók számára, akik vegyes portfóliót üzemeltetnek nagy, két tányérgépből és kisebb billenős présekből, a csavarátmérők szabványosítását is segíti, ahol az alkatrészkínálat lehetővé teszi. A kevesebb méret kevesebb tartalék gyűrűt, kevesebb fűtőszalag-változatot és rövidebb reakcióidőt jelent a vonal leállására.
Rendelje meg a csavar- és hordócsomagot a gép mellett, egyetlen dokumentum használatával, amely egyesíti a szorítóelemek adatait, a formaborítékot és a befecskendezési egység méreteit.
Kiválasztott csapágy kijelző

 浙公网安备 33090202000520 号
