

Szerző: Weibo
Dátum: Nov 17, 2026
Műanyag befecskendező gép alkatrészei: csavar, hordó és kopóalkatrész vásárlási útmutató
Egy 250 tonnás gép megáll a műszak közepén. A lövések súlya három hete sodródik, az olvadási idő közel 20 százalékkal haladja meg az alapértéket, és fekete csíkok jelennek meg azokon az alkatrészeken, amelyek a múlt hónapban tiszták voltak. A karbantartás először a formát, majd a gyantát ellenőrzi, végül meghúzza a lágyító egységet – és megállapítja, hogy a csavar adagolórésze eléggé elkopott ahhoz, hogy az anyag visszacsússzon az ellenőrző gyűrűn túl.
Ez az a meghibásodási mód, amely ténylegesen költséget jelent egy fröccsöntő gépen. Nem a szivattyú, nem a szelep – a csavar, a henger, az ellenőrző gyűrű és a fúvóka. Ez a négy együtt kopik, mégis szinte mindig négy különálló tételként vásárolják, egyenként rendelve, és először a legolcsóbb és az első kudarc kapja fel a figyelmet.
A szokásos eredmény: valaki felad egy hordó beszerzési rendelést, csavarral követi, és a következő leállásig tolja az ellenőrző gyűrűt. A gép újra összeáll, még mindig szivárog, még mindig sodródik, és az új csavart okolják érte.
Ha korábban keresett ebben a témában, valószínűleg olyan oldalakra bukkant, amelyek a fröccsöntő öntőforma alkatrészeit – üregek, magok, kilökőcsapok, futók, hűtőkörök – ismertetik. Ezek öntőforma alkatrészek, nem gépalkatrészek. Különböző ellátási láncban ülnek, különböző módon kudarcot vallanak, és különböző emberek vásárolják meg őket. Ez a cikk a gépoldalon marad: mely műanyag fröccsöntő gépalkatrészek kopnak, hogyan vannak megadva, mit kell ellenőrizni rendelés előtt, és hogyan lehet megakadályozni, hogy a javítás három hónappal később ismételt vásárlás legyen.
A legtöbbet kitevő műanyag befecskendező gépalkatrészek – csavar, henger és ellenőrző gyűrű – ritkán jelennek meg a pótalkatrészek listáján, mert nem a hirtelen törés, hanem a lassú teljesítményromlás miatt hibáznak.
A műanyag befecskendező gép alkatrészei határozzák meg ténylegesen a teljesítményt
Hagyja le a marketing nyelvet, és a fröccsöntő gépen lévő alkatrészek három csoportba sorolhatók. Minden csoportnak megvan a saját vásárlási logikája, és ezek összekeverésével kezdődik a legtöbb rendelési hiba.
- Plasztifikáló és injektáló egység: csavar, hordó, ellenőrző gyűrű (visszacsapó szelep), csavarvég, fúvóka, fúvókatest, adagoló torok, fűtőszalagok és hőelem zsebek. Ezek az alkatrészek éveken keresztül minden ciklusban nyomás alatt olvadt polimert látnak.
- Szorító és reteszelő rendszer: kötőrudak, kötőrúd anyák, rögzített és mozgó lapok, billenőcsapok, perselyek, hidraulikus hengerek és a szorítódugattyú. Ezek az alkatrészek a mechanikai terhelést és a fáradást látják, nem a polimert.
- Hajtás, hidraulika és vezérlés: szivattyúk, arányos szelepek, szervomotorok, nyomásérzékelők, helyzetátalakítók és vezérlőmodulok. Ezek szennyeződés, hő vagy elektronika miatt tönkremennek, nem pedig kopás miatt.
A képlékenyítő és injektáló csoport az, ahol a kimenet dönt. A kopott szivattyú riaszt és leállítja a gépet. Egy elkopott ellenőrzőgyűrű tartja a gépet, miközben csendesen költséget jelent a ciklusidőhöz, a selejtezési arányhoz és a méretállandósághoz, és senki sem nyújt be karbantartási kérelmet, mert műszakilag semmi sem romlott el.
Ez a fő különbség abban, hogy ezek az alkatrészek hogyan hibáznak. A szorítóegység meghibásodásainak fele bejelenti magát – megrepedt a rögzítőrúd anyája, egy szivárgó henger, egy billenőcsap, amely nyikorogni kezd. A képlékenyítő hibák olyan adatokkal jelentkeznek, amelyeket keresni kell: a lökéstömeg terjedésének kiszélesedése, a párna helyzetének zsugorodása, az olvadáshőmérséklet felfelé kúszása, a fekete foltok megjelenése az elmúlt negyedévben rendben lévő részen.
A gépalkatrészeket is érdemes megfelelően elválasztani a formaalkatrészektől, mert a keresési eredmények ritkán teszik meg. Egy üreges betét, egy melegcsatornás elosztó, egy kivezető persely és egy kidobó hüvely. A csavar, a henger és az ellenőrző gyűrű gép. A szerszámokat egy formamérnök vásárolja meg alkatrészrajz ellenében; a gépalkatrészeket egy karbantartó vagy beszerzési csapat vásárolja meg a gépgyártási lap és a gyantaspecifikáció ellenében. A két specifikáció nem cserélhető fel, és a szállítók sem.
Rendezze az alkatrészlistát meghibásodási mód szerint, ne ár szerint: a lágyító alkatrészek lassan meghibásodnak, és költségesek, a bilincsek hirtelen meghibásodnak, és a gyártási napokba kerül.
A csavar és hordó pár minden vásárlás középpontjában áll
Szinte minden specifikációs beszélgetés itt kezdődik, és ennek így is kell lennie. A csavar és a henger az egyetlen olyan alkatrész a gépben, amely folyamatosan érinti a polimert, és ezek állapota határozza meg a plafont, hogy a gép mit tud elviselni.
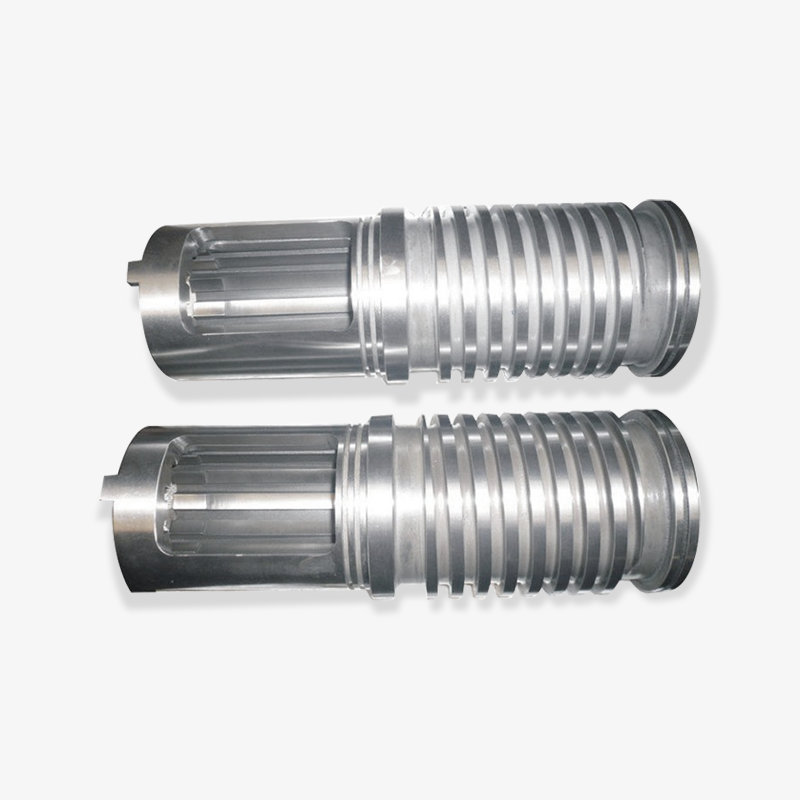
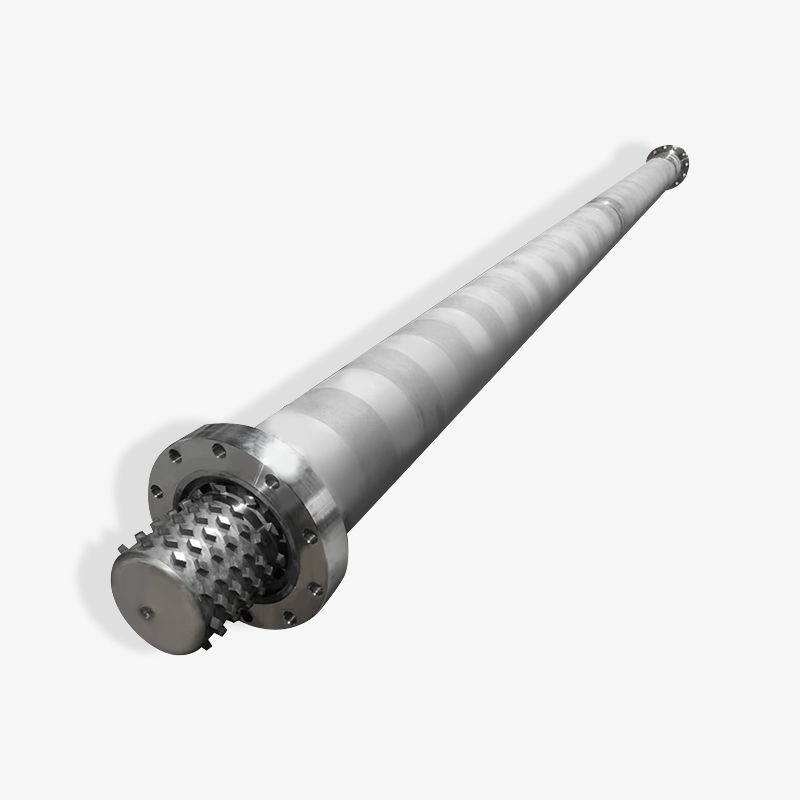
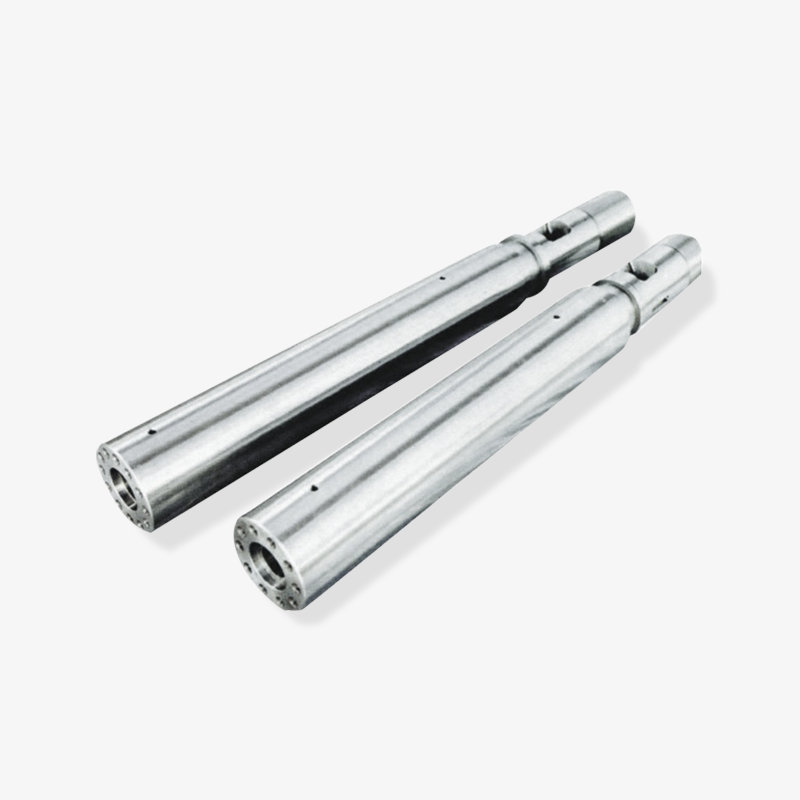
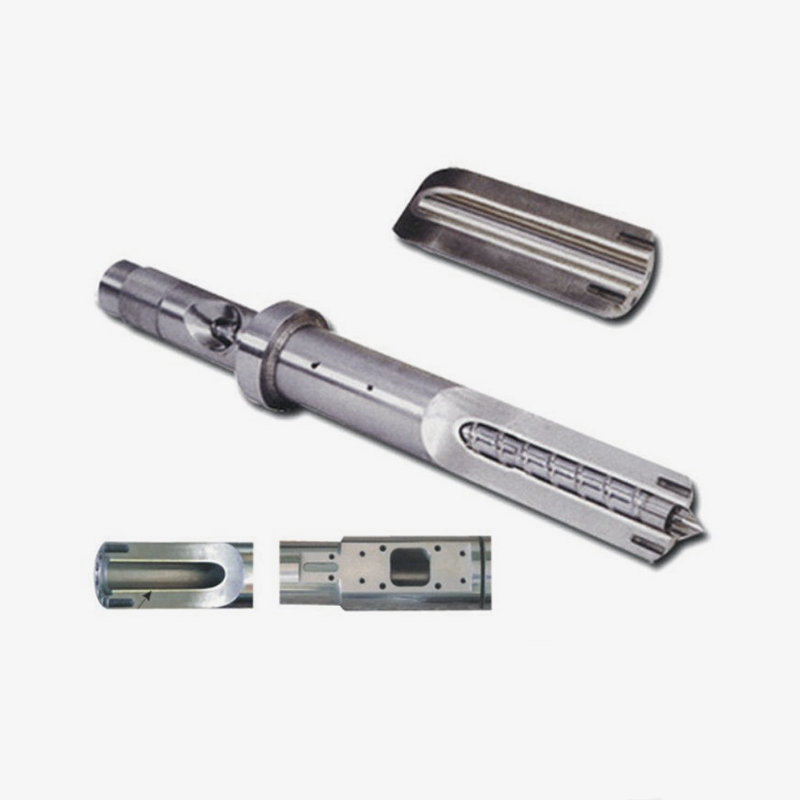
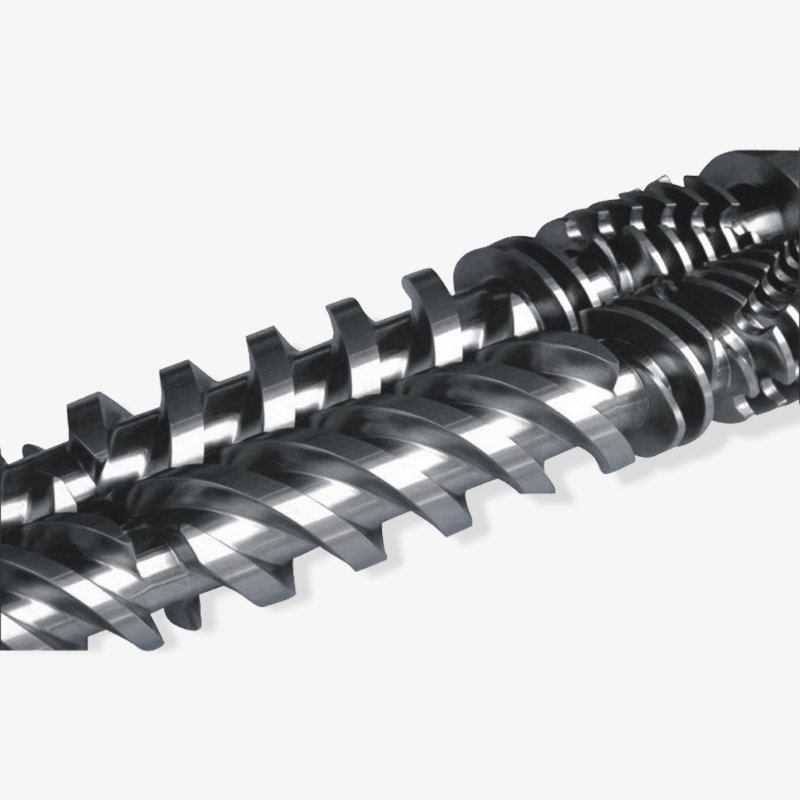
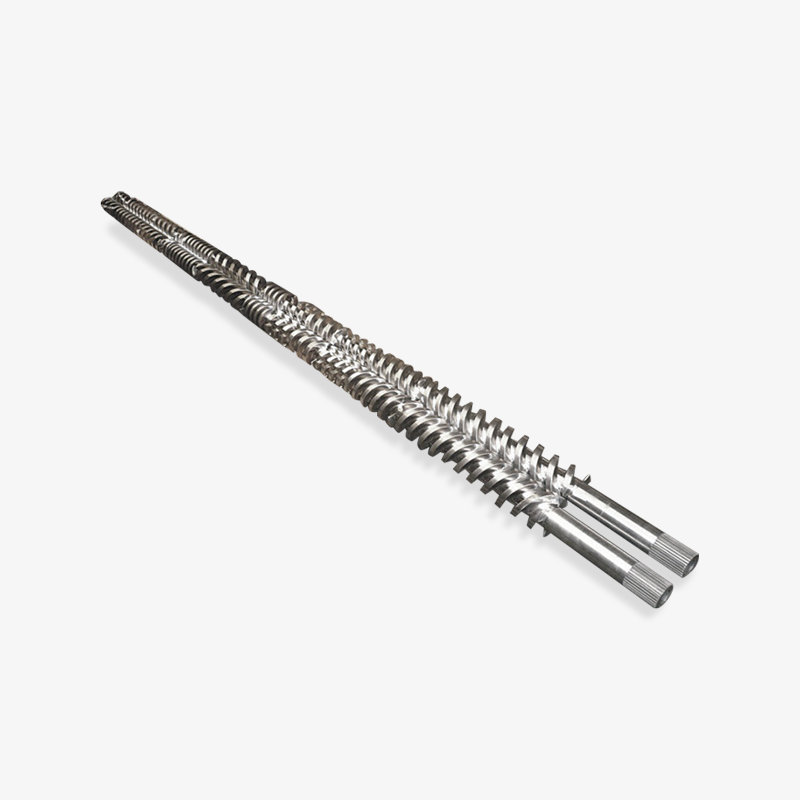
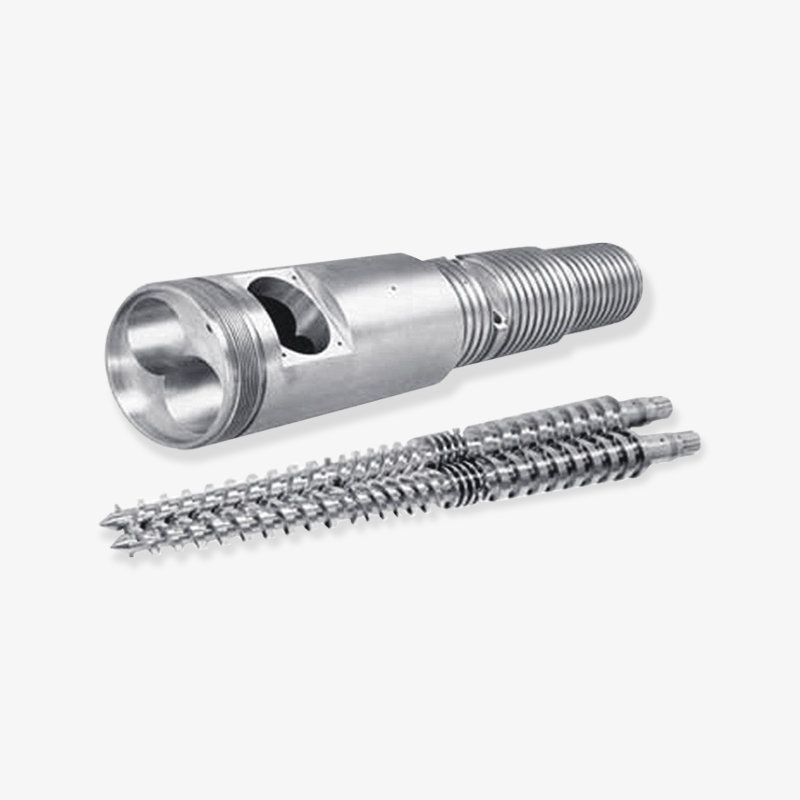
 Egyedi fröccsöntő csavar és hordó A csavar és a henger az egyetlen olyan alkatrész, amely folyamatosan érintkezik a polimerrel, így az egymáshoz illeszkedő kialakításuk és állapotuk meghatározza a gép tűréshatárát. Termék megtekintése →
A kettő közötti munkakapcsolat egy ellenőrzött engedély. Az általános célú befecskendezőcsavaroknál a sugárirányú hézag a csavarmenet és a henger furata között jellemzően a csavar átmérőjének oldalanként 0,1-0,2 százaléka, elég szoros ahhoz, hogy tömítésként működjön, és elég laza ahhoz, hogy ne epehődjön meg. Ez a távolság csak egy irányba mozdul el, amikor a gép gyártásba kerül. Amint kinyílik, a polimer visszafelé áramlik a járatokon, nem pedig előre a lövésbe, és a gép a csavart tovább és hosszabban nyomva kompenzálja.
A hézagproblémát a folyamatadatokban láthatja, mielőtt az alkatrészekben látná. Figyelje a lövés súlyának egy eltolódás alatti szélesedését, a párna helyzetét, amely nulla felé tart, és az olvadási időt, amely folyamatosan növekszik, miközben a hordó hőmérséklete egyenletes marad. Ez a három jel együtt a nyíló csavartól a hengerig terjedő hézag vagy a szivárgó ellenőrző gyűrű klasszikus jele.
A geometria legalább annyira számít, mint a kopás. A fő paraméterek, amelyeket meg kell erősíteni, a következők:
- Csavar átmérője és hossz-átmérő aránya: az általános célú befecskendező csavarok általában 18:1 és 24:1 között futnak. A rövid arányok megfelelnek a hőérzékeny gyantáknak; a hosszabb arányok jobb keveredést és olvadék egyenletességet biztosítanak a műszaki polimerek számára.
- Tömörítési arány: alacsony az amorf polimereknél, mint például az ABS és a PS, magasabb a félkristályos anyagoknál, mint a PP és a PE, ahol az olvasztás közbeni tömörítés nagyobb nyomást igényel.
- Előtolási, kompressziós és adagolási hosszúságok: a három zóna közötti arány szabályozza, hogy az anyag milyen gyengéden kerül továbbításra, és mennyire stabil az olvadék a löket végén.
- Hordófűtési zónák és hőelem pozíciók: ezeknek meg kell felelniük a gép vezérlési konfigurációjának, nem csak a fizikai méreteknek. Az a hordó, amely tökéletesen felcsavarodik, de rossz helyre helyezi a hőelem furatát, soha nem fog stabil profilt tartani.
A legtöbb pénzbe kerülő hiba az, hogy a cserecsavar méretét pusztán az eredeti rajz másolásával határozzuk meg. Ha a gép megváltoztatta a működését – töltött minőség, magasabb üvegtartalom, gyorsabb ciklus – az eredeti geometria lehet az oka annak, hogy az alkatrész korán meghibásodott. A csere az a pillanat, amikor a geometria többletköltség nélkül javítható.
Cserélje ki a csavart és a hengert a mért hézag és a folyamatadatok eltolódása alapján, ne egy rögzített naptáron, és használja a csererendelést a geometria kijavításához, amely már nem egyezik a futtatott gyantával.
Kopó alkatrészek, amelyeket készletként kell cserélni
Az ellenőrző gyűrű a lágyítóegység legolcsóbb alkatrésze, amelyet leggyakrabban az átépítés során hagynak a helyén. Ez az egyetlen döntés semmissé teszi az új csavar és hordó előnyeit.
 Egyedi fröccsöntőgép-tartozékok és ellenőrzőgyűrű-alkatrészek Az ellenőrző gyűrű olcsó, de kritikus, és ez az SKD61 tartozékkészlet tartalmazza az elülső testet, a csavarrészeket és a fúvókát a megfelelő átépítésekhez. Termék megtekintése →
Az ellenőrző gyűrű úgy működik, hogy a csavarfejet felcsúsztatja, és a befecskendezés során az üléshez tömíti. A gyűrű és az ülés is kopott. Az elhasználódott ülésen lévő új gyűrű rést hagy, amely befecskendezési nyomás hatására kinyílik, és ez a rés pontosan úgy viselkedik, mint egy kopott csavar – a lövés méretének inkonzisztenciája, hosszabb tartási idő, vaku az egyik felvételnél, rövid felvétel a következőnél. Az ebbe a csoportba tartozó részek a következők:
- Ellenőrzőgyűrű és ellenőrzőgyűrű-ülék (visszacsapó szelep): az elsődleges tömítés visszaáramlás ellen a befecskendezés során.
- Csavarvég és fúvókafej: a folyadék útját az adagolózóna és a formakifolyó között.
- A fúvóka teste és a fúvóka hegye: érintkező részek, amelyek látják a termikus ciklust és a mechanikai érintkezési erőt a formával szemben.
- Etető torok és adagoló hüvely: a garat és a hordó közötti felület, ahol a granulátum bejut, és ahol a kopás instabil adagolásként jelenik meg.
- Fűtőszalagok és hőelemek: nem a koptató értelemben vett kopó alkatrészeket, hanem azokat az alkatrészeket, amelyek meghatározzák, hogy egy új csavar és henger ténylegesen meg tudja-e tartani a hőmérsékleti profilját.
A közgazdaságtan egyértelmű. Az ellenőrző gyűrű egy csavar- és hengerkészlet kis töredékébe kerül, de egy szivárgó gyűrű több másodpercet növelhet minden ciklusban a meghosszabbított tartási és helyreállítási idő révén. Egy 20 másodperces ciklust három műszakban futtató gépen a két másodperces büntetés nagyjából 10 százalékos teljesítményveszteséget jelent. Ez a veszteség hónapokig csendben zajlik, mert egyetlen riasztó sem szólal meg.
A fúvóka érintkezési ereje egy másik csendes kopási pont. Ha a fúvóka túlságosan hátra van állítva, és a kocsi minden ciklusban teljes erővel nekinyomja a kifolyó perselyének, akkor a fúvóka csúcsa és a tömítési sugár leromlik. A leromlott sugár szivárog, és a szivárgó fúvókát gyakran tévesen diagnosztizálják kopott ellenőrzőgyűrűként, mert a tünetek – nyáladzás, húrozás, nem egyenletes lövéssúly – hasonlóak.
Mindig cserélje ki az ellenőrző gyűrűt, az ülést, a csavarcsúcsot és a fúvókát egy készletben a csavarral és a hengerrel – egy régi ellenőrző gyűrűvel párosított új csavar heteken belül megismétli az eredeti problémát.
Befecskendező egység versus szorítóegység: két különböző vásárlási beszélgetés
A befecskendező oldali alkatrészek és a bilincsoldali alkatrészek vásárlása eltérő kérdéseket, más dokumentumokat és eltérő elfogadási kritériumokat igényel. Ha egyetlen általános beszerzési rendelésként kezeljük őket, akkor a méretbeli eltérések átcsúsznak.
Injekciós oldali vásárlás
Ez egy teljesítményvásárlás. Ön meghatározza az olvadék minőségét, a lövés ismételhetőségét és a kopási élettartamot egy nevezett gyantával szemben. Ez azt jelenti, hogy a szállítónak szüksége van a gyanta minőségére, a töltőanyag-tartalomra és a százalékos arányra, a lövés tömegére, a ciklusidőre és a hordó fűtési konfigurációjára. Az a szállító, aki egy csavart a töltőanyag százalékának megkérdezése nélkül ajánl fel, általános alkatrészre hivatkozik, és általában egy általános alkatrész az oka annak, hogy az utolsó korábban meghibásodott.
Szorító oldali vásárlás
Ez egy méret- és kohászati vásárlás. A kötőrudak, a kötőrúd anyák és a billenőcsapok teherhordó alkatrészek, amelyek szűk tűréshatárral készülnek, és az elfogadási kritériumok mechanikusak: menetforma, keménység, koncentrikusság, egyenesség és anyagtanúsítás. A megfelelő menetű, de rossz keménységi osztályú kötőrúd anya kifáradási hiba, amely megvárja a gyártási folyamatot.
A bilincsoldali alkatrészek gyakorlati ellenőrző listája rövid, de nem megtárgyalható:
- Erősítse meg a menetemelkedést, a menetformát és a keménységi osztályt a gépgyártó rajza alapján, ne egy mintadarab alapján.
- Anyagtanúsítás kérése hőszám nyomon követhetőséggel a teherhordó tételeken.
- Írásban ellenőrizze az egyenességi és koncentrikussági határértékeket, és érkezéskor erősítse meg, hogyan mérik őket.
- Győződjön meg arról, hogy az alkatrészt készen megmunkálva vagy félkész nyersdarabként szállítják, amely a helyszínen végleges beszerelést igényel.
Még egy szempont, ami mindkét oldalra vonatkozik: vezessen méretre vonatkozó nyilvántartást arról, hogy mi jött le a gépről. Csavar átmérője az adagolórésznél, hordó furat három pozícióban, ellenőrzőgyűrű külső átmérője, fúvóka sugara. Ha ezeket a számokat az eltávolításkor lejegyzik, a következő vásárlás nem találgatás, hanem specifikáció lesz, a kopás mértéke pedig mérhető érték lesz, nem pedig emlék.
A befecskendező oldali alkatrészeket a műgyanta adatok alapján, a szorítóoldali alkatrészeket rajzok és keménységi bizonyítványok alapján vásárolják meg – soha ne küldje el ugyanazt az érdeklődést mindkettőre.
Hogyan alakítják át a koptató és korrozív gyanták az alkatrészek specifikációját
Két azonos adattáblával rendelkező géphez teljesen különböző csavarokra lehet szükség attól függően, hogy mi fut át rajtuk. A töltőanyag típusa és a töltési százalék sokkal jobban megváltoztatja a kopási mechanizmust, mint a gép tonnatartalma, és ez a különbség befolyásolja az anyagválasztást és az ellenőrzési intervallumokat is.
Az alábbi táblázat a relatív kopási terhelést hasonlítja össze az általános anyagcsaládok között. Ez az általános célú csavarok műszaki közelítése, nem specifikáció, és a tényleges élettartam a csavar sebességétől, az ellennyomástól, az olvadékhőmérséklettől és attól függ, hogy a töltőanyag teljesen össze van keverve.
Töltetlen PP / HDPE
1.0
Töltetlen ABS/PS
1.3
30% Talkummal töltött PP
2.4
30% Üveggel töltött PA66
6.5
50% üveggel töltött PBT
7.2
Olvassa el a diagramot nyomásjelzőként, nem pedig élettartam táblázatként. A töltetlen PP-ről a 30 százalékos üveggel töltött PA66-ra való átállás nagyjából hatszorosára növeli a relatív kopási terhelést, ezért ugyanaz a csavarprofil, amely egy háztartási cikksorozaton évekig tartó szolgálatot tesz lehetővé, néhány hónap alatt elkészülhet egy autós motorháztető alatti részen. Ez azt is megmagyarázza, hogy egy olyan üzem, amely mindkettő ugyanazon az emeleten működik, miért nem szabványosíthat egyetlen csavar specifikációját.
A csavar- és hordógyártókkal dolgozó vásárlók számára a gyakorlatban az a lényeg, hogy a töltőanyag adatainak a lekérdezés részét kell képezniük. A nagyjából 20 százalék feletti üvegtartalom általában a bimetál hordók és az edzett vagy felületkezelt csavarok felé tereli a beszélgetést, és megváltoztatja az ajánlott hézagot, mert a töltött minőségnek megfelelő szélesebb hézag rosszul szivárog a töltetlenen.
A korrózió külön tengely, és külön kezelést érdemel. A PVC, a halogénezett adalékokat tartalmazó égésgátló minőségek és egyes acetálkészítmények inkább kémiailag, mint mechanikusan támadják meg a hordó furatát. Ezek az esetek korrózióálló ötvözeteket vagy megfelelő bevonatot igényelnek, és megváltoztatják a leállítási rutint is, mert a PVC-t melegen hagyva a hordóban sokkal károsabb, mint a PP-t.
Minden csavarkérdésnél küldje el a töltőanyag típusát és százalékos arányát – a csiszoló- és korrozív gyantáknak különböző hordóanyagokra, különböző hézagokra és rövidebb ellenőrzési intervallumokra van szükségük.
A csavargeometria hozzáigazítása a ténylegesen használt polimerhez
A geometria kiválasztása az, ahol a jó beszállító megkeresi az árát. A méretben megfelelő, de geometriailag hibás csavar futni fog, alkatrészeket fog termelni, és soha nem fog teljesen stabil folyamatot biztosítani.
Az általános célú csavarok gyakorlati kiindulópontjai néhány ismerős kombináció köré csoportosulnak:
- PP, PE és egyéb poliolefinek: korlát vagy általános célú csavar közepestől nagy nyomásig, jó adagolószakasz hosszúsággal és elég mély adagolószakasszal a túlnyírás elkerülésére. Ezek a gyanták termikusan elnézőek, de nagy sebességgel nyírásra érzékenyek.
- ABS, PS és egyéb amorf gyanták: alacsonyabb tömörítés, enyhébb átmenet, és a keverési intenzitás helyett az olvadékhőmérséklet stabilitására való odafigyelés.
- PC és PC keverékek: nagy viszkozitás és keskeny feldolgozási ablak, ami hosszabb átmeneti zónát és nagy adagolási mélységet igényel a túlzott nyírómelegedés elkerülése érdekében.
- Üveggel töltött PA, PBT és POM: a kopásálló konstrukció első, második a geometria. Az éles szélű és keskeny hézagú keverési szakaszok kopásgyorsítóvá válnak, nem pedig teljesítményjellemzőkké.
- Merev PVC: rövid kompressziós zóna, alacsony kompressziós arány és korrózióálló kohászat, mivel a PVC a tartózkodási idő alatt lebomlik és megtámadja a nem védett acélt.
Az átmérőválasztás mindezzel kölcsönhatásban van. A nagyobb csavar nagyobb löketenkénti kapacitást és alacsonyabb csavarsebességet biztosít ugyanazon teljesítmény mellett, ami csökkenti a nyírást. Egy kisebb csavar finomabb lövésszabályozást és jobb tartózkodási időt biztosít a kis alkatrészeknél. Azok az üzemek, amelyek egy gépen sokféle sörétes súlyt futtatnak, gyakran egy kompromisszumos csavarral végződnek, amely mindenhol közepes – ami vásárlási döntés, nem pedig gépkorlát.
Az egyik leggyakrabban figyelmen kívül hagyott paraméter az adagolási szakasz mélysége. A sekély adagolórész jobb nyomásnövelést és egyenletesebb olvadást biztosít, de növeli a nyírást és az olvadék hőmérsékletét. A mély adagoló szakasz kíméletesebb, de feladja a nyomásstabilitást. Amikor egy gép inkonzisztens lövéssúlyt mutat magas visszanyerési arány mellett, az adagolási mélység általában a beszélgetés részét képezi.
A csavargeometriát a leggyakrabban használt gyantacsaládhoz határozza meg, ne az eredeti rajzhoz – a tömörítési arány és az adagolási mélység meghajtó stabilitása jobban, mint az átmérő.
Az élettartamot meghatározó anyagok és felületkezelések
Két azonos geometriájú csavar élettartama háromszorosára eltérhet az alapacéltól és a felületkezeléstől függően. Itt a vásárlók leggyakrabban elfogadják a homályos leírást, és később megbánják.
 Egyedi bimetál csavar töltött és megerősített műanyagokhoz A bimetál konstrukció speciális ötvözet felületet használ a kopás, a korrózió és a magas hőmérsékleti ellenállás érdekében, így alkalmas üvegszál erősítésű és egyéb műszaki műanyagokhoz. Termék megtekintése →
A nitrling az alapértelmezett általános célú munkavégzés, és továbbra is a legköltséghatékonyabb választás a töltetlen árugyantákhoz. Csiszoló töltőanyaghoz nem alkalmas, mert a nitridezett tok kemény, de vékony, és ha átkopik, az alatta lévő acél gyorsan kopik. A töltött és megerősített anyagok esetében a bimetál konstrukció a standard válasz: a hengertestbe öntött, erősen ötvözött bélés, amely jellemzően a HRC 58 és 62 közötti keménységet éri el, jobb kopásállósággal, mint a nitridált ház.
| Építés | Alapanyag | Tipikus kezelés | A legalkalmasabb | Relatív költség | Mit kell ellenőrizni |
|---|---|---|---|---|---|
| Nitridált csavar és hordó | 42CrMo vagy hasonló ötvözött acél | Gáznitridálás, tokmélység jellemzően 0,3-0,6 mm | Töltetlen PP, PE, PS, ABS | Alapállapot 1.0 | Az eset mélysége és a felület keménysége |
| Bimetall hordó bimetál csavarral | Acél test centrifugálisan öntött ötvözet béléssel | Ötvözet bélés, keménysége HRC 58 és 62 között | Üvegtöltésű PA, PBT, magas ásványianyag-terhelés | 1,6-tól 2,2-ig | Bélés vastagsága, kötés integritása, ötvözetminőség |
| Át edzett szerszámacél csavar | H13 típusú acél | Edzés és temperálás, opcionális PVD bevonat | Kombinált koptató és korrozív hatás | 2,0-tól 2,8-ig | A keménység egyenletessége és a bevonat vastagsága |
| Kemény krómozott csavar | Nitridált acél krómréteggel | Kemény krómozás, nagyjából 20-40 mikron | Korrózióvédelem általános célú üzemben | 1,1-től 1,3-ig | Bevonat tapadás és fedés a repülési gyökereknél |
Az ellenőrző oszlop fontosabb, mint a kiválasztási oszlop. A bimetál hordó csak annyira jó, amennyire jó a bélés kötése, és a bélés vastagsága határozza meg, hogy hány évnyi üzemidőt kap az átépítés előtt. Kérje az ellenőrzési jegyzőkönyvet, ne csak az ötvözet nevét.
A felületkezelés a történet másik fele. A polírozott áramlási felület csökkenti az anyag tapadását, és segíti a színváltozásokat és az öblítést. Az adagolási zóna érdes felülete visszatartja a leromlott anyagot, és fekete foltok forrásává válik, amelyeket semmilyen öblítés nem távolít el.
Igazítsa a konstrukciót a töltőanyaghoz, majd kérje meg az ellenőrzési jegyzőkönyvet – a bélés vastagsága és a tok mélysége az, amiért valójában fizetni kell.
Méretezési és kompatibilitási ellenőrzőlista rendelés előtt
A legtöbb rendelési hiba méretbeli, és a legtöbb mérethiba elkerülhető fényképpel és tolómérővel. A vásárlási rendelés megerősítése előtt dolgozza át ezt a listát.
- Csavar átmérője és teljes hossza , a hajtás végén és az adagolószakaszon mérve, nem csak a gép adattáblájáról feltételezve.
- A hordó karima méretei: csavarlyukak száma, osztáskör átmérője és furatmérete. Ezek eltérőek a gépgyártók között, még azonos tonnatartalom mellett is.
- Az adagolótorok nyílása és a garat rögzítési mintája. Az a hordó, ami az adagolónyíláson kívül mindenhova passzol, ócskavas.
- Fűtési zónák száma, sávszélesség és feszültség. Ellenőrizze, hogy a gép 220 V-os vagy 380 V-os sávot használ-e, és hogy a vezérlő hány zónára számít.
- Hőelem zseb helyzete és mélysége , beleértve, hogy a gép J vagy K típust használ-e, és milyen mélyen helyezkedik el a szonda.
- A fúvóka sugara és a nyílás átmérője , illesztve az öntőforma persely sugarához. Az itt előforduló eltérések a fúvóka felvillanását és a fúvóka idő előtti kopását okozzák.
- Ellenőrizze a gyűrű típusát: csúszógyűrűs, golyós vagy háromrészes kialakítás, és a csavarfejnek megfelelő ülésszög.
- Csavarhajtás csatlakozása: hornyos, kulcshornyos vagy négyszögletes hajtás, a tengelykapcsoló méretei a hajtómű kimenetéhez igazodva.
Két további elem is szerepel a listán, bár nem részek. Az első egy méretrekord a gép állapotában, beleértve az előtolási, középső és adagolási pozíciókban végzett hordófurat méréseket. A második egy megjegyzés arról, hogy a gép mely gyantaminőségűek a következő két évben. Mindkettő csökkenti annak esélyét, hogy olyan alkatrészt rendeljenek, amely megfelel a gép történetének, és rossz a jövője szempontjából.
Importált gépeknél adjon hozzá egy lépést a dokumentációhoz. A gépgyártók alvállalkozókat cserélnek, és előfordulhat, hogy a 2019-es összeállítási lap nem ír le egy 2021-es, azonos típusú gépet. A tényleges hordóperemről készült fényképek, amelyek keretben lévő vonalzóval készültek, egyetlen e-mail-váltással megoldják a legtöbb kérdést.
Mérje meg a karimát, az adagolótorkot, a hőelem-zsebeket és a meghajtó csatlakozást a tényleges gépen – az adattábla tonnatartalma önmagában nem fog megfelelő alkatrészt kapni.
Mit kérdezzen meg a gyártótól vagy a nagykereskedőtől, mielőtt elkötelezi magát
Valós különbség van a gyártó és a kereskedelmi szállító között, és ez inkább a második megrendelésnél jelenik meg, mint az elsőnél. A gyártó módosíthatja a geometriát, tűrést tarthat, és anyagrekordot készíthet. Az a nagykereskedő, aki egyszerűen dobozokat mozgat, általában nem tud, és a rés akkor válik láthatóvá, amikor egy alkatrész módosításra szorul, vagy elhasználódási igényt kell rendezni.
Kérdések, amelyeket érdemes feltenni a beszélgetés elején:
- Meg tudja erősíteni írásban az alapacél minőséget és a felületkezelés vastagságát?
- Megmunkálja a csavar geometriáját a gyanta specifikációm szerint, vagy csak szabványos profilt szállít?
- Milyen méretellenőrzést végeznek a szállítás előtt, és milyen jelentést mellékelnek az alkatrészhez?
- El tudja szállítani a hozzáillő készletet – csavar, henger, ellenőrző gyűrű, ülék és fúvóka – egyetlen ellenőrzött összeállításként?
- Hogyan kezeli a kopási panaszt: csere, átdolgozás vagy a visszaküldött alkatrész méretelemzése?
- Mi a tapasztalatod az általam használt töltőanyag-százalékkal és gyantacsaláddal kapcsolatban?
A válaszok többet mondanak az árnál. Az a szállító, aki árajánlat benyújtása előtt lekéri a lövés súlyát, a töltőanyag betöltését és a hordófűtés konfigurációját, specifikációs munkát végez. Az a szállító, aki átmérőről és hosszról árajánlatot ad, árualkatrészt ad el, és az árualkatrészek azok, amelyek korán meghibásodnak a csiszolómunkák során.
A szállítási és exportálási tapasztalat is számít, ha határokon átnyúlóan vásárol. A repüléseken védőcsomagolás nélkül szállított alkatrészek és a fúvókaülék utólag nehezen bizonyítható kezelési sérülésekkel érkeznek. Érdeklődjön, hogy az alkatrész hogyan van becsomagolva, a fúvóka és az ellenőrző gyűrű egyedi védelem alatt áll-e, és milyen dokumentumokat szállítanak a szállítmányhoz vám- és garanciális célokra.
Az a beszállító, aki árajánlat benyújtása előtt rákérdez a töltőanyag betöltésére és fűtési konfigurációjára, specifikációs munkát végez; aki csak az átmérőből idéz, árualkatrészt ad el.
Kudarcminták és mit mondanak neked
Minden lágyítási hiba aláírást hagy a folyamatadatokban vagy az alkatrész felületén. Az aláírások helyes beolvasása megóvja Önt a rossz összetevő cseréjétől.
- Fekete foltok vagy barna csíkok az alkatrészen: durva területen, általában az adagolózónában, az ellenőrzőgyűrű ülékében vagy a csavar hegye mögött tartott leromlott anyag. A kiürítés rövid időre törli, majd visszatér.
- A lövés súlyának eloszlása egy műszak alatt kiszélesedve: visszaáramlás a járatok között vagy az ellenőrző körön túl. Erősítse meg a párna helyzetének mérésével az egymást követő ciklusokban.
- Az olvadási idő emelkedése stabil hőmérséklet mellett: csökkent szállítási hatékonyság, jellemzően az adagolórész kopása vagy a nyíló csavar-hordó hézag.
- Véletlenszerűen megjelenő rövid felvételek egy stabil folyamaton: ellenőrizze a gyűrű szivárgását vagy a fúvóka szűkülését, általában nem a csavart.
- Vaku az egyik felvételnél, rövid felvétel a következőnél: inkonzisztens lövésméret a szivárgó visszacsapó szelep miatt, néha kopott ülékkel kombinálva.
- Nyálcsordulás vagy húrozás a fúvókánál: a fúvóka csúcs sugara leromlott, az ülés érintkezői elkoptak vagy a dekompressziós beállítások nem megfelelőek.
- A hordó hőmérséklete, amely nem tart egy zónát: meghibásodott fűtőszalag, nem megfelelő hőelem-érintkező vagy hőelem-zseb, amely már nem tartja megfelelően a szondát.
A módszeres diagnosztikai folyamat itt pénzt takarít meg. Kezdje a legolcsóbb alkatrészekkel: fűtőszalagok és hőelemek, majd fúvóka és ellenőrző gyűrű, majd csavar- és hordóhézag mérése. Ennek a sorrendnek a megfordítása azt jelenti, hogy fizetni kell egy csavarcseréért annak érdekében, hogy kijavítsák azt a problémát, amelyet a fúvóka hegye megoldott volna.
Amikor a tünetek a csavarra és a hordóra mutatnak, részletesebb áttekintést kell készíteni fröccsöntő gép csavarhordó gyakori problémák segíthet elkülöníteni a kopást a beállítási problémáktól, mielőtt elkötelezi magát a csererendelés mellett. Sok látszólagos kopási hiba a szivárgó ellenőrző gyűrű és az évek során ennek kompenzálására megemelt ellennyomás-beállítás kombinációja.
Diagnosztizáljon a legolcsóbbtól a legdrágábbig: fűtőszalagok, fúvóka, ellenőrző gyűrű, majd csavar és hengermérés – soha ne kezdje a csavarral.
Gyakran Ismételt Kérdések
Melyek a fő műanyag fröccsöntő gép alkatrészei, amelyek elhasználódnak?
A legnagyobb kopású csoport a lágyító egység: csavar, henger, ellenőrző gyűrű, ellenőrző gyűrű ülék, csavarcsúcs és fúvóka. A bilincs oldalon a kötőrúd anyák, billenőcsapok és perselyek hosszabb időn keresztül kopnak. A fűtőszalagok és a hőelemek inkább hőciklus miatt tönkremennek, mint kopásnak, de gyakrabban cserélik őket, mint bármely mechanikai alkatrészt.
Honnan tudhatom, hogy mikor kell cserélni a csavart és a hengert?
Inkább mérj, mint tippelj. Ha a csavarmenet és a hengerfurat közötti sugárirányú hézag az eredeti specifikáció nagyjából háromszorosára nőtt, általában indokolt a csere. Az alátámasztó bizonyíték a folyamatadatok: a lövés súlyának szélesedése, zsugorodó párna, növekvő olvadási idő és növekvő ellennyomás, amely ugyanazon lövés megtartásához szükséges.
A csavart és a hengert mindig együtt kell cserélni?
A legtöbb esetben igen. A kopott hordóban futó új csavar nem tömít megfelelően, és ennek következtében az új alkatrész gyorsabban kopik. Ugyanez a logika vonatkozik az ellenőrző gyűrűre és az ülésre is. Az összeillesztett készlet egy elemének cseréje általában olyan gépet eredményez, amely néhány hétig jobban működik, majd visszasodródik oda, ahonnan indult.
Mi a különbség a nitridált és a bimetál hordó között?
A nitridált hordó edzett tokkal rendelkezik, amely az acél felületébe diffundál, jellemzően 0,3-0,6 mm mély. A bimetál hordónak a furatba öntött, erősen ötvözött bélése van, amelynek keménysége HRC 58-62 körül van, és sokkal jobban ellenáll a koptató töltőanyagoknak. Nitridáló ruhák töltetlen árugyantákhoz; A bimetál konstrukció üveg- és ásványianyag-töltésű műszaki gyantákhoz illik.
Kicserélhetem a csavart a henger cseréje nélkül?
Megteheti, és néha az a helyes döntés, amikor a hordó furata még a tűréshatáron belül van, és a hézag egy kicsit túlméretezett csavarral helyreállítható. Ehhez először pontos furatmérés szükséges. Enélkül a túlméretezett csavar egy elhasználódott furatban szerencsejáték, amely általában epedéssel vagy idő előtti kopással végződik.
Mennyi ideig kell tartaniuk a fröccsöntő gép csavarjainak?
Egyértelmű válasz nincs, mert a tölteléktartalom dominál. A töltetlen árugyanták sok éven át használhatók egy jól karbantartott gépen, míg az erősen üveggel töltött műszaki gyanták lényegesen gyorsabban kopnak egy általános célú csavart. A gyakorlati megközelítés az, hogy ütemezett időközönként mérjük a hézagot, és hagyjuk, hogy a kopási arány határozza meg a cserepontot, ne a naptár.
Gyártótól vagy nagykereskedőtől vásároljak?
Vásároljon gyártótól, ha a geometriának meg kell egyeznie egy adott gyantával, ha szűkek a tűréshatárok, vagy ha anyag- és vizsgálati dokumentációra van szüksége. A nagykereskedők dolgozhatnak szabványos alkatrészekkel, nem kritikus feladatokkal, de a profil beállításának vagy a kopási panasz kivizsgálásának lehetősége általában a gyártó feladata.
Kiválasztott csapágy kijelző

 浙公网安备 33090202000520 号
